
 EN
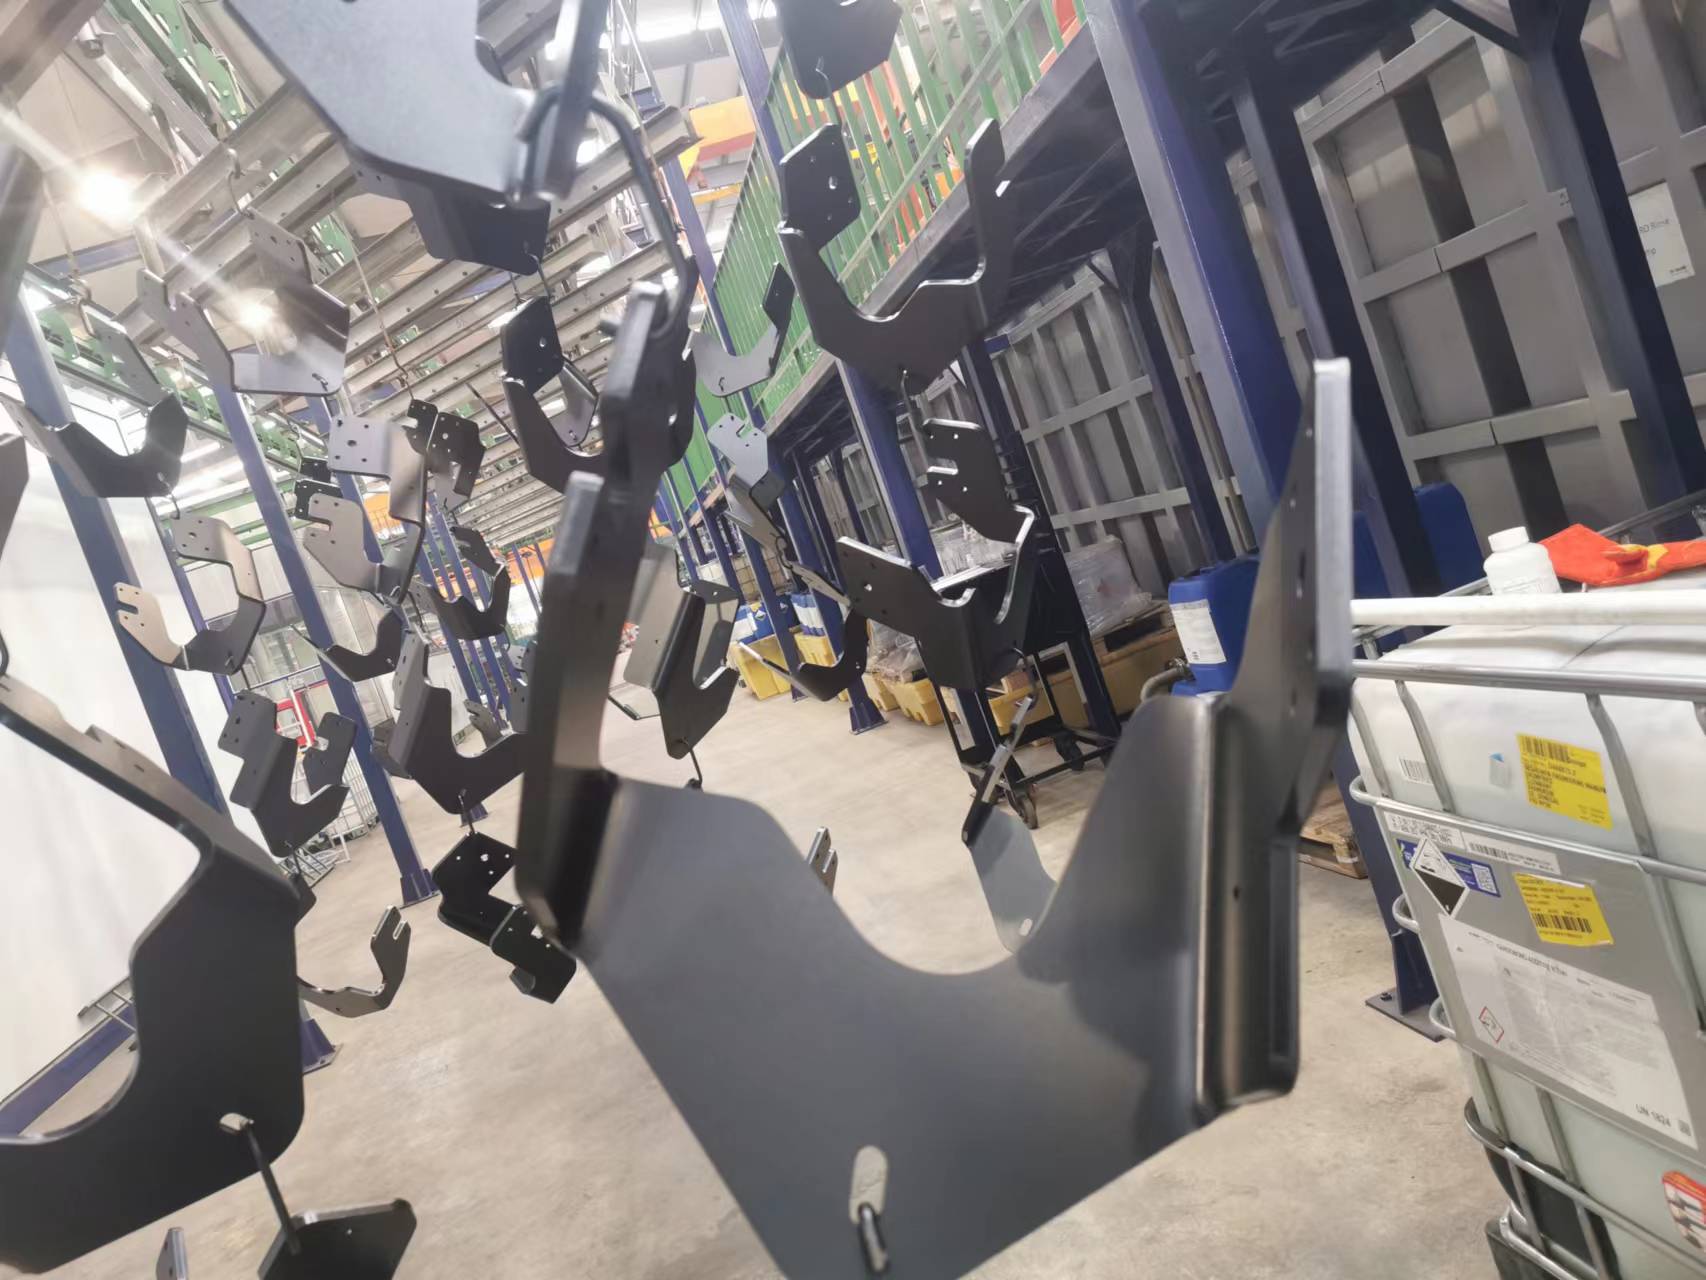
Ae-pinnoituslinja on ratkaiseva investointi automaali- ja teollisuusvalmistuksessa, joka tarjoaa yhtenäisen suojan ja pinnoitustason laadun metallikomponenteille. Kuitenkin käyttäjät ja huoltotiimit kohtaavat usein haasteita, jotka häiritsevät tuotantoa, heikentävät pinnoituksen laatua tai lisäävät toimintakustannuksia. Yleisimmät e-pinnoituslinjan ongelmat ja niiden ratkaisut on ymmärrettävä, jotta voidaan varmistaa johdonmukainen tuotantotulos ja pidentää laitteiston käyttöikää. Nämä ongelmat vaihtelevat sähköisten epäjatkuvuuksien ja kylpykemian epätasapainojen välillä sekä suodatusvirheiden ja prosessin ohjauksen poikkeamien välillä. Näitä haasteita käsittelemällä systemaattisesti valmistajat voivat vähentää pysähtyjiä, parantaa tuotteiden laatua ja maksimoida e-pinnoituslinjan investoinnin tuoton.
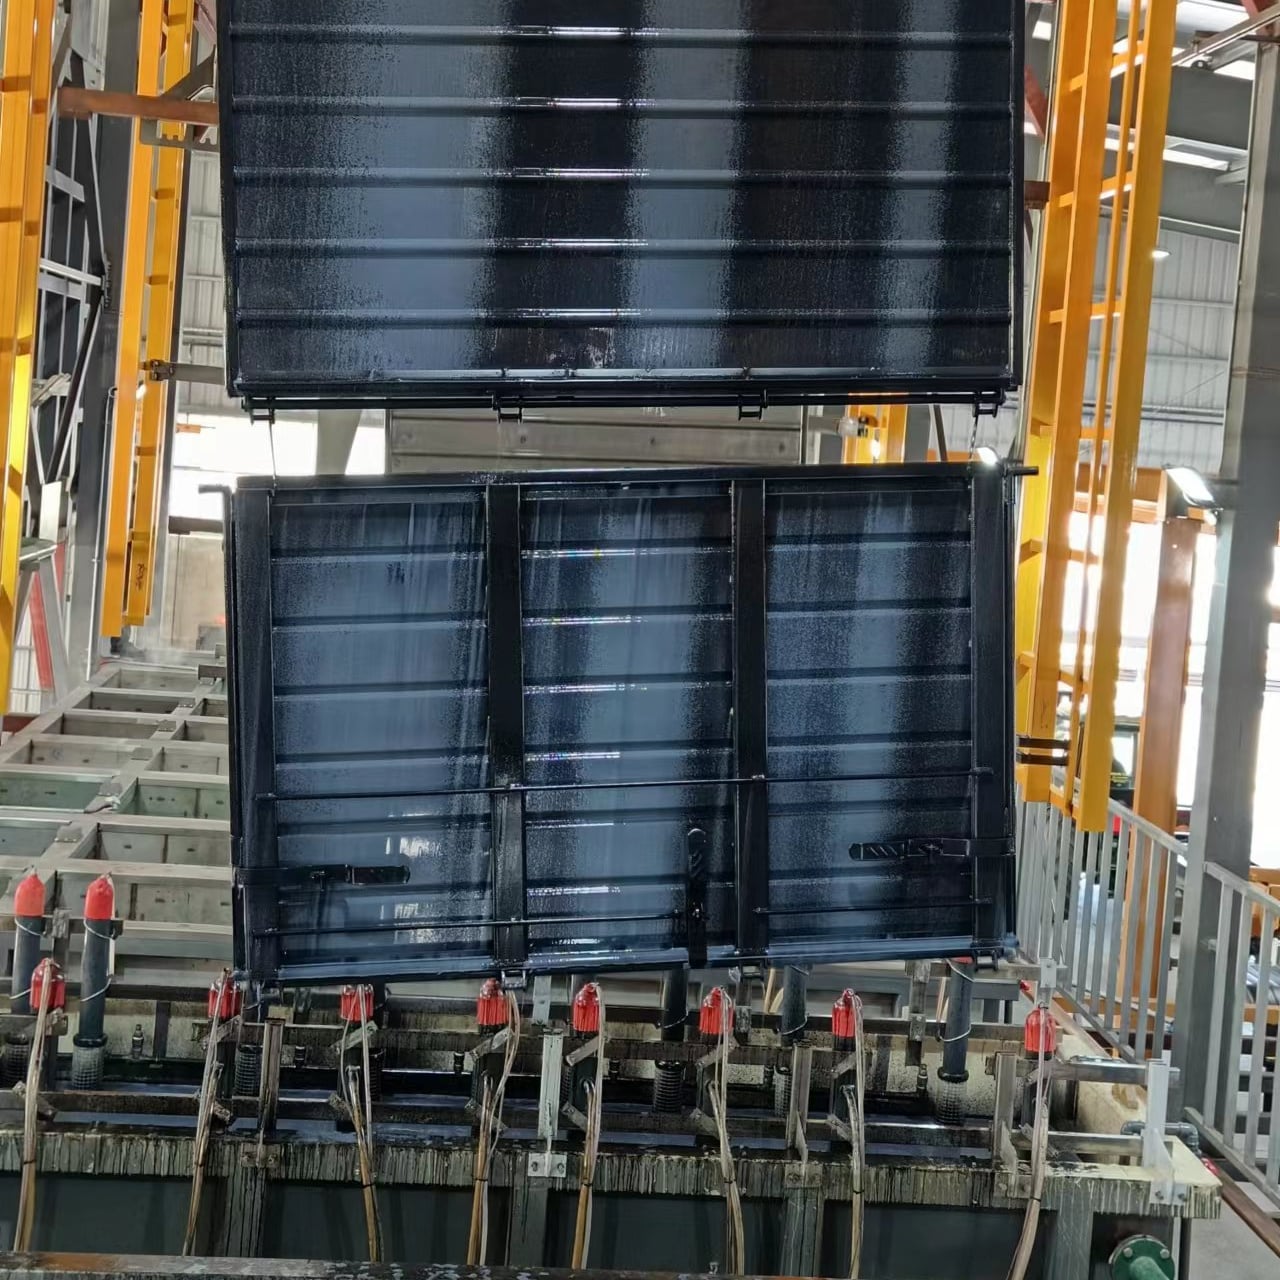
Oikea diagnoosi ja ennakoiva huolto muuttavat elektroforeettisen pinnoituslinjan turhauttavasta prosessista luotettavaan tuotantovaralliseen. Useimmat ongelmat johtuvat ennakoitavista juurisyistä, joita osaavat tiimit voivat ratkaista systemaattisella vianetsinnällä ja kurinalaisella prosessinhallinnalla. Tässä artikkelissa käsitellään elektroforeettisen pinnoituslinjan toiminnassa esiintyviä merkittävimpiä esteitä, selitetään niiden syitä ja esitetään käytännön ratkaisuja, joita valmistajat voivat ottaa käyttöön välittömästi.
Sähkö- ja virransyöttöongelmat elektroforeettisessa pinnoituslinjassa
Jännitteen vakaus ja tasasuuntaajan suorituskyky
E-pinnoitustaita vaatii vakavaa ja tasaisesti virtaavaa sähkövirtaa, jotta pinnoitteen saadaan levitettyä yhtenäisesti ja paksuus pysyy tasaisena kaikissa osissa. Kun virtalähde vaihtelee tai tasasuuntaaja alkaa epäonnistua, e-pinnostustaita ei enää pysty ohjaamaan sähkövirtaa tarkasti, mikä johtaa epätasaiseen pinnoitteen muodostumiseen, puuttuvaan peitteen tai epätäydelliseen pinnoitukseen. Jännitteen epävakaus johtuu usein vanhentuneista tasasuuntaajista, löysistä sähköliitoksista tai riittämättömästä sähköinfrastruktuurista. Epäonnistuva tasasuuntaaja ei pysty säilyttämään vaadittua ampeerimäärää sovelluksen aikana, mikä aiheuttaa ohuemman pinnoitteen joissakin alueissa ja paksuun pinnoitteen toisissa alueissa. Tämä epäjohdonmukaisuus heikentää korroosiosuojaa ja kiihdyttää ruostumisen muodostumista valmiissa osissa.
Korjataksesi tasasuuntaajan ja jännitteen ongelmia elektroforeettisen pinnoituksen linjalla, laadi ehkäisevän huollon aikataulutus, johon kuuluu kaikkien sähköliitäntöjen neljännesvuosittainen tarkastus, tasasuuntaajan vuosittainen kuormitustesti sekä säännöllinen termografinen kuvantaminen kuumien kohtien havaitsemiseksi. Jos elektroforeettisen pinnoituksen linjan tasasuuntaaja alkaa näyttää ikään liittyvää poikkeamaa, suunnittele sen vaihto suunnitellun huollon aikana eikä odota katastrofaalista vikaa. Uudempaan ja tehokkaampaan tasasuuntaajaan päivitys parantaa tehon vakautta ja vähentää energian kulutusta elektroforeettisen pinnoituksen linjalla. Kirjaa perusjännite- ja virtalukemat kuukausittain, jotta voit nopeasti havaita poikkeamat, jotka viittaavat elektroforeettisen pinnoituksen linjalla ilmeneviin ongelmiin.
Maadoitus- ja vertailupisteongelmat
Oikea maadoitus on perustavanlaatuinen e-pintakäsittelylinjan toiminnalle, mutta korroosio, hapettuminen ja mekaaninen värähtely heikentävät usein maadoitussykliä ajan myötä. Heikko tai epävakaa maadoitus pakottaa e-pintakäsittelylinjan järjestelmän työskentelemään kovemmin osien sähköisen jatkuvuuden saavuttamiseksi, mikä johtaa jännitepiikkeihin, epätasaiseen saostumiseen ja mahdollisiin sähkövaaratilanteisiin. E-pintakäsittelylinjan maadoitustarra voi myös löystyä tai murtua osaan kiinnityskohdassa, mikä katkaisee sähköisen jatkuvuuden ja aiheuttaa paljaita kohtia tai epätäydellistä pinnoituskattavuutta. Työntekijät usein jättävät huomiotta maadoituksen, koska ongelmat ilmenevät pinnanlaatuvirheinä eivätkä selvästi näkyvinä sähkövirheinä.
Tarkista sähkökromauslinjan maadoitussysteemi kuukausittain ja puhdista kaikki kosketuspisteet harjalla, jotta poistetaan hapettuneet ja korrodoituneet alueet. Kiristä kaikki maadoitustangot ja ruuvit momenttiavaimella varmistaaksesi luotettavan mekaanisen yhteyden. Jos sähkökromauslinjassasi käytetään liukukosketusrenkaita tai jousikuormitettuja maadoituskoosteita, tarkista, että jouset säilyttävät riittävän paineen ja että kosketuspinnat pysyvät puhtaina. Korvaa heti kaikki rakoilevat, halkeilevat tai väriltään muuttuneet maadoituskablat. Hyvin huollettu sähkökromauslinjan maadoitussysteemi vähentää jännitteen vaihtelua ja parantaa pinnoituksen tasaisuutta koko tuotantoerän aikana.
Kylpykemialliset ja suodatusvirheet sähkökromauslinjassa
Harjanpuutteellisuus ja pH:n poikkeama
Sähkökemiallisen pinnoituslinjan elektrolyyttikylpy on elävä kemiallinen järjestelmä, joka vähitellen tyhjenee, kun osia pinnoitetaan ja vettä kuluu elektroforeettisessa prosessissa. Kun sähkökemiallisen pinnoituslinjan kylpy ikääntyy, harmaanaineen pitoisuus laskee, pH-arvo muuttuu ja ionitasapaino siirtyy, mikä kaikki heikentää pinnoituksen tarttuvuutta, kalvon paksuutta ja pinnanlaatua. Jos sähkökemiallisen pinnoituslinjan kylpyä ei seurata ja täydennetä säännöllisesti, lopulta tapahtuva kylpytyhjeneminen pakottaa sinut tyhjentämään säiliön kokonaan ja vaihtamaan sen sisällön – mikä on kallista ja aikaa vievää toimenpidettä. Monet teollisuustilat huomaavat kylpyongelmat vasta silloin, kun havaitsevat viallisia osia, mikä tarkoittaa, että päiviä kestänyttä hukkaproduktiota voi jo olla tapahtunut.
Perustaa tiukka kylpyjen seurantajärjestelmä sähkökatalyyttiseen pinnoitukseen, joka sisältää päivittäisen pH-mittauksen, viikoittaisen hartsipitoisuuden analyysin maalipurkista ja kuukausittaisen ionikromatografian testauksen. Pitää yksityiskohtaiset tiedot kaikista kylpyjen koostumustiedoista, jotta voidaan havaita muutostrendit varhain. Säädä sähkökatalyyttisen pinnoituksen kylpyä lisäämällä hartsitäydennystä, deionisoitua vettä tai puskuriliuoksia maalivalmistajan määrittämien ohjeiden mukaisesti. Useimmat sähkökatalyyttisen pinnoituksen kylpyjen käyttäjät hyötyvät kumppanuudesta maalitoimittajan kanssa, joka tarjoaa säännöllistä kylpyjen analyysiä ja suosituksia. Jos sähkökatalyyttisen pinnoituksen kylpy osoittaa jatkuvaa epävakautta säätöjen jälkeenkin, osittainen tai täydellinen kylpyjen vaihto saattaa olla välttämätön pinnoitusten laadun palauttamiseksi ja tuotantoaikataulun suojaamiseksi.
Suodatusjärjestelmän suorituskyky
Suspendoituneet kiinteät ainekset, ruostepartikkelit ja maalijäämät kertyvät elektrostaattiseen maalaukseen käytettävän kylpyveden kiertoon, mikä heikentää pinnoitteen tasaisuutta ja aiheuttaa neulapisteitä tai appelsiinikuoren kaltaisia virheitä. Suodatusjärjestelmä on ensimmäinen puolustuslinja, mutta monet teollisuuslaitokset vaihtavat suodattimia vasta silloin, kun kylpyvedessä näkyy näkyviä partikkeleita. Tukos suodattimessa rajoittaa virtausta, vähentää lämmönsiirtoa ja pakottaa kylpyveden pumppua työskentelemään kovemmin, mikä lisää käyttökustannuksia ja heikentää pinnoitteen laatua. Lisäksi riittämätön suodatus mahdollistaa epäpuhtauksien sijoittumisen osien pinnalle, mikä aiheuttaa adheesiosta johtuvia ongelmia ja nopeuttaa korroosiovaurioita maalaamisen jälkeen.
Vaihda suodattimet sähkökatalyyttisellä pinnoituslinjalla aikataulun mukaan, joka perustuu kylpylaatteen laadun seurantaan, ei pelkästään kalenteriaikaväleihin. Useimmat laitokset vaativat kuukausittaisia tai kahden kuukauden välein tapahtuvia suodattimien vaihtoja, vaikka korkean tuotannon sähkökatalyyttisiä pinnoituslinjoja saattaa vaatia viikoittaisia vaihtoja. Asenna eropauneuspaineen mittarit suodatinhousingiin, jotta käyttäjät saavat varoituksen, kun suodattimet lähestyvät tukkoontumista. Varmista, että sähkökatalyyttisen pinnoituslinjan suodatusjärjestelmä sisältää riittävän suuren sedimentointi- tai sentrifugointikapasiteetin poistamaan ne hienojakoiset hiukkaset, jotka ohittavat tavalliset suodattimet. Jos sähkökatalyyttisella pinnoituslinjallasi esiintyy jatkuvasti suodatusongelmia, harkitse siirtymistä patruunatyyppiseen tai pussisuodatinjärjestelmään, jolla on suurempi lika- ja hiukkaskapasiteetti sekä parempi hiukkasten poistotehokkuus.
Pinnanpeitteiden viallisuudet ja laatuongelmat sähkökatalyyttisellä pinnoituslinjalla
Epätasainen saostuminen ja peitteellisyysongelmat
Epäyhtenäinen pinnoituspaksuus on yksi näkyvimmin ja kalleimmista ongelmista elektroforeettisessa pinnoituslinjassa, ja se ilmenee ohuina kohtina, paljaana alueena tai liiallisena kerrospaksuutena eristetyissä alueissa. Nämä viat johtuvat osien geometriasta aiheutuvista haasteista, sähkökentän vääristymästä, riittämättömästä pesusta tai prosessiparametrien poikkeamisesta. Monimutkaiset osat, joissa on syviä onteloita tai teräviä reunoja, näyttävät usein paksuempaa pinnoitusta ulkopinnoilla ja ohuempaa peitettä onteloiden sisällä – tämä on ongelma, joka johtuu elektroforeettisen pinnoituslinjan fysiikasta. Jos elektroforeettinen pinnoituslinja ei ole sähköisesti tasapainossa tai kylpyolosuhteita ei ole optimoitu, peiteongelmat pahenevat dramaattisesti. Epäyhtenäinen pinnoitus heikentää korroosiosuojaa ja aiheuttaa kenttävikojen, jotka vahingoittavat brändin mainetta ja luovat takuukustannuksia.
Ratkaisu epätasaiselle pinnoitukselle sähkökatalyyttisellä pinnoituslinjalla: tarkista ensin, että sähköparametrit ovat oikeat ja vakaita testaamalla jännitettä, virtaa ja kylvyn vastusta. Säädä sähkökatalyyttisen pinnoituslinjan kylvyn elektrodien sijaintia luodaksesi tasaisemman sähkökentän kaikkien osien alueilla. Varmista, että osat asennetaan niin, etteivät ne suojaa toisiaan sähkökentältä, ja käytä kiinnityksiä, jotka edistävät kylvyn kiertämistä. Tarkista sähkökatalyyttisen pinnoituslinjan kylvyn kemiallinen koostumus ja kiinteän aineen pitoisuus, sillä alhainen harmaanaine- tai väärä pH-arvo aiheuttaa suoraan saostumisongelmia. Saostusaikaa sähkökatalyyttisellä pinnoituslinjalla voidaan usein parantaa 30–60 sekunnilla, mikä parantaa pinnoitusta vaikeissa muodoissa. Jos virheet säilyvät, ota yhteyttä maalitoimittajaasi kylvyn koostumuksen säätämiseksi tai kylvyn elektrodien asettelun optimointiin teidän erityisten osien sarjan mukaan.
Pintavirheet ja pintalaadun laatu
Pienet reiät, kuplatuminen, reunojen karheus ja maalin valuma ovat pinnanlaatuvirheitä, jotka esiintyvät usein osissa, jotka tulevat ulos e-maalauslinjalta. Nämä viallisuudet viittaavat joko riittämättömään esikäsittelyyn, saastuneeseen kylpyyn tai epäasianmukaiseen kovettamiseen ja kuivaukseen. Jos e-maalauslinjan esikäsittelyvaihe ei poista huolellisesti öljyä, ruostetta tai valmistusjätteitä, e-maalauslinjan pinnoite ei tartu asianmukaisesti peruspinnalle, mikä johtaa tarttumiskyvyn heikkenemiseen ja varhaiseen vikaantumiseen. Kuplatuminen viittaa usein jääneeseen veteen tai alustan kaasun vapautumiseen, mikä ongelma voidaan parhaiten ratkaista optimoimalla e-maalauslinjan esikäsittely- tai kuivausprosessi. Karhea tai appelsiininkuoren kaltainen pintatekstiura johtuu usein kylpyyn päässeistä hiukkasista tai liian korkeasta kylpylämpötilasta, ja molemmat ongelmakohdat voidaan korjata paremmalla suodatuksella ja lämpötilan säädöllä e-maalauslinjalla.
Toteuta kattava laadunvalvontaprosessi, joka tarkastaa edustavia osia jokaisesta e-pintakäsittelylinjan erästä standardoiduilla menetelmillä, kuten ristihakkuutesti adheesiolle, suolahöyryaltistus tai paksuuden mittaus. Kun havaitaan puutteita, testaa systemaattisesti e-pintakäsittelylinjan esikäsittelyn kemikaaleja, kylpykoostumusta ja kuivatusparametreja juurisyyn paikantamiseksi. Usein yksinkertainen esikäsittelyn säätö tai parannettu kylpyjen suodatus palauttaa pinnoitteen laadun ilman merkittäviä laiteuudistuksia. Dokumentoi, mitkä osanumerot tai tuotantokerrat näyttävät korkeimmat vianmäärät e-pintakäsittelylinjalla, ja priorisoi prosessisäädöt niihin tiettyihin sovelluksiin. Jatkuvan laadun seuranta muuttaa e-pintakäsittelylinjan ennustettavaksi ja hallittavaksi prosessiksi, joka täyttää asiakasspesifikaatiot luotettavasti.
UKK
Mitä aiheuttaa epätasaisen pinnoitteen paksuuden e-pintakäsittelylinjalla?
Epätasainen paksuus johtuu yleensä sähkökentän vääristymästä osan geometrian ympärillä, epätasapainoisesta elektrodien sijoittelusta E-maalauslinjan kylpyastian sisällä tai riittämättömästä kylpyastian kiertosta. Alhainen harmaan aineen pitoisuus, väärä pH-arvo tai saastunut kylpytila heikentävät myös pinnoitteen tasaisuutta. Tämä ongelma voidaan yleensä ratkaista säätämällä sähköparametreja, uudelleensijoittamalla elektrodit ja optimoimalla kylpytilan kemiallinen koostumus E-maalauslinjallasi.
Kuinka usein minun tulisi vaihtaa suodatin E-maalauslinja-järjestelmässäni?
Useimmissa E-maalauslinja-järjestelmissä suodatin on vaihdettava kuukausittain tai kahdesti kuukaudessa, vaikka korkean tuotannon linjoilla vaihto saattaa olla tarpeen viikoittain. Erotuspaineen seuraaminen suodattimen yli on luotettavampi indikaattori kuin kalenteripohjainen vaihtosuunnitelma. Tukoset suodattimet rajoittavat virtausta, heikentävät jäähdytystehokkuutta ja aiheuttavat pumppujen ylimäistä rasitusta, joten ennakoiva vaihtosuunnitelma suojelee sekä pinnoitteen laatua että laitteiston käyttöikää E-maalauslinjallasi.
Mikä on paras tapa estää sähköongelmia E-maalauslinjalla?
Perustetaan ennakoiva huoltosuunnitelma, joka sisältää neljännesvuosittaiset liitoskohdista suoritettavat tarkastukset, vuosittaisen tasasuuntaajan kuormitustestauksen ja kuukausittaisen perusjännitteen ja -virran dokumentoinnin. Maadoituspisteiden puhdistus on tehtävä säännöllisesti korroosion poistamiseksi, ja kaikki kuluneet kaapelit on vaihdettava välittömästi. Säännöllinen sähköhuolto estää suurimman osan sähköön liittyvistä vioista, jotka heikentävät e-pintakäsittelylinjan tuotannon laatua ja yhdenmukaisuutta.