
 EN
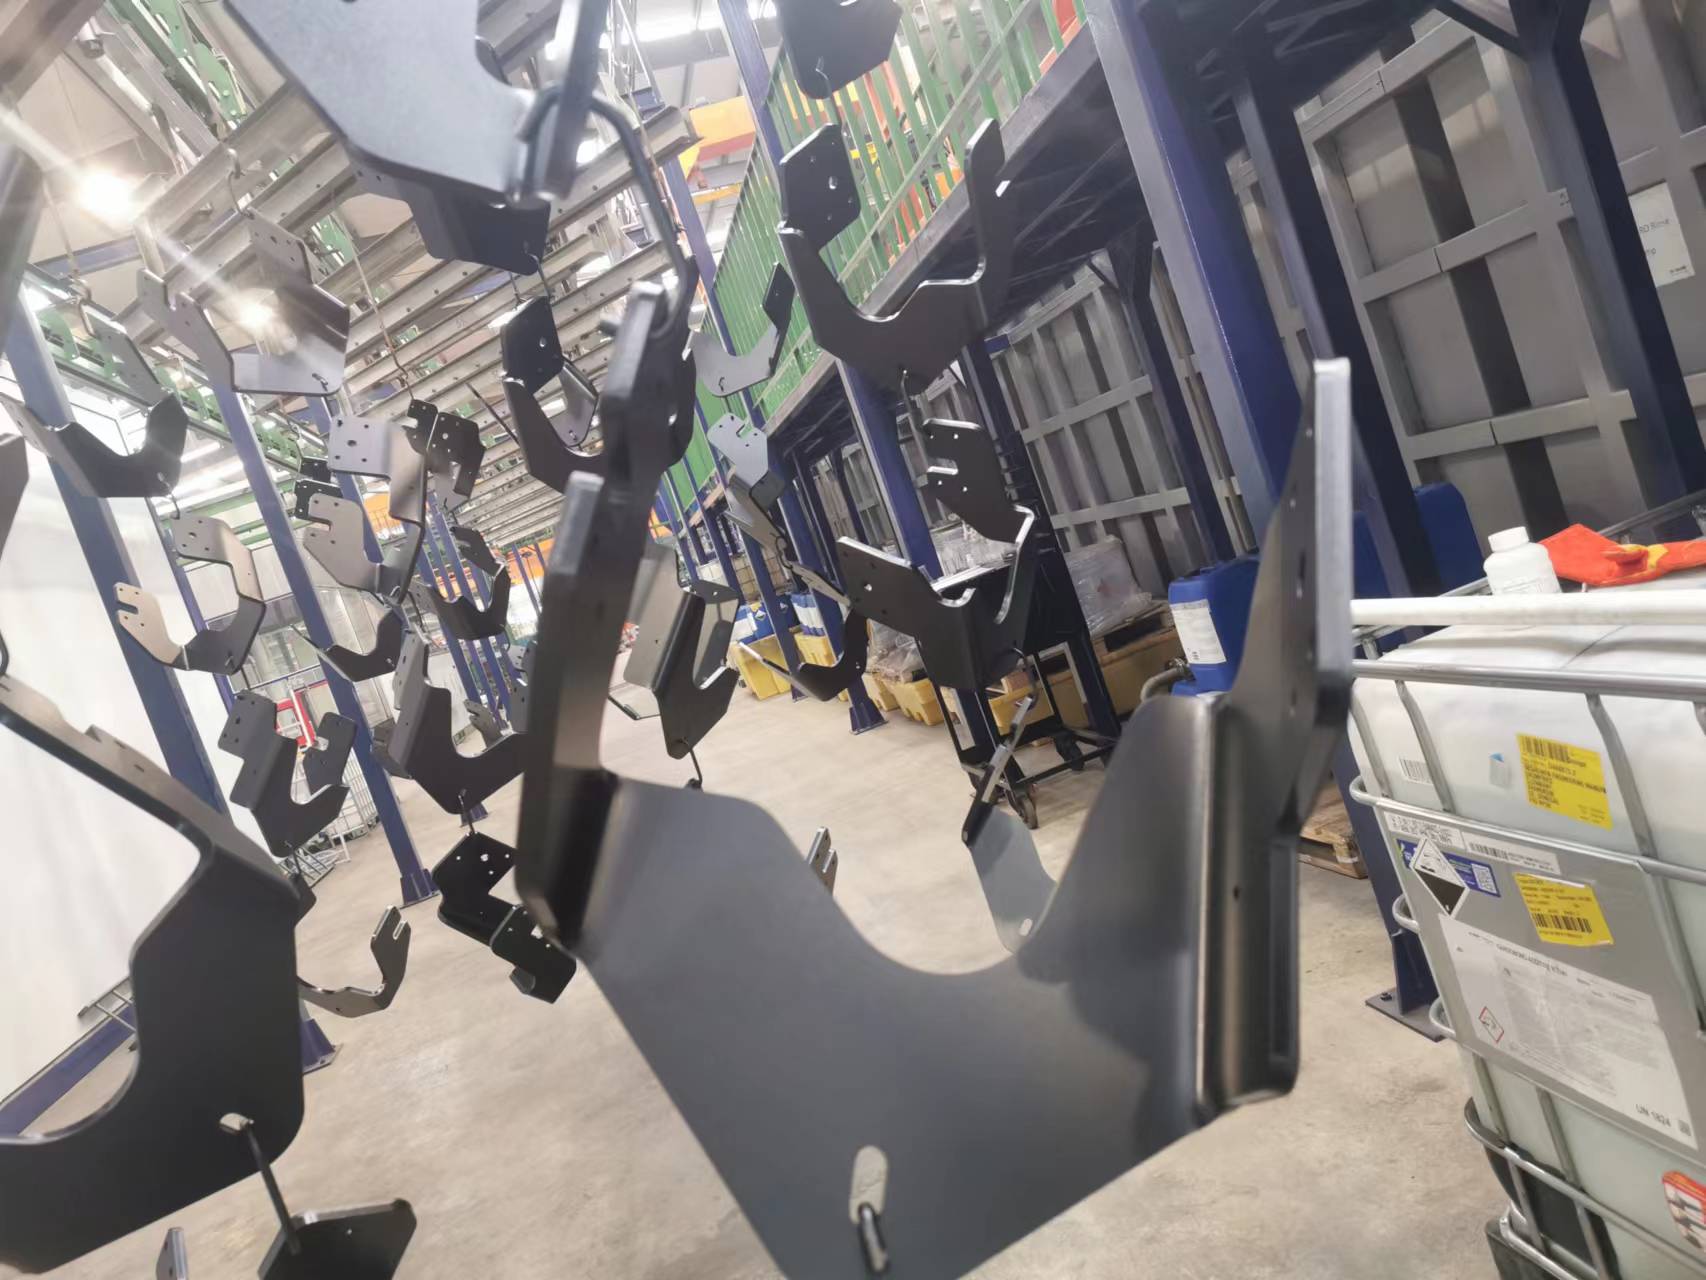
Alinka pro elektroforézu představuje klíčovou investici do automobilového a průmyslového výrobního procesu, která zajišťuje rovnoměrnou ochranu a kvalitu povrchové úpravy kovových dílů. Provozovatelé i údržbářské týmy se však často potýkají s problémy, které narušují výrobu, snižují kvalitu nátěru nebo zvyšují provozní náklady. Porozumění nejčastějším problémům v lince pro elektroforetické nátěry a jejich řešením je nezbytné pro udržení stálé výrobní výkonnosti a prodloužení životnosti zařízení. Mezi tyto problémy patří například elektrické nekonzistence, nerovnováha chemického složení lázně, poruchy filtrace nebo odchylky v řízení procesu. Systémovým řešením těchto výzev mohou výrobci minimalizovat prostoj, zlepšit kvalitu výrobků a maximalizovat návratnost investice do linky pro elektroforetické nátěry.
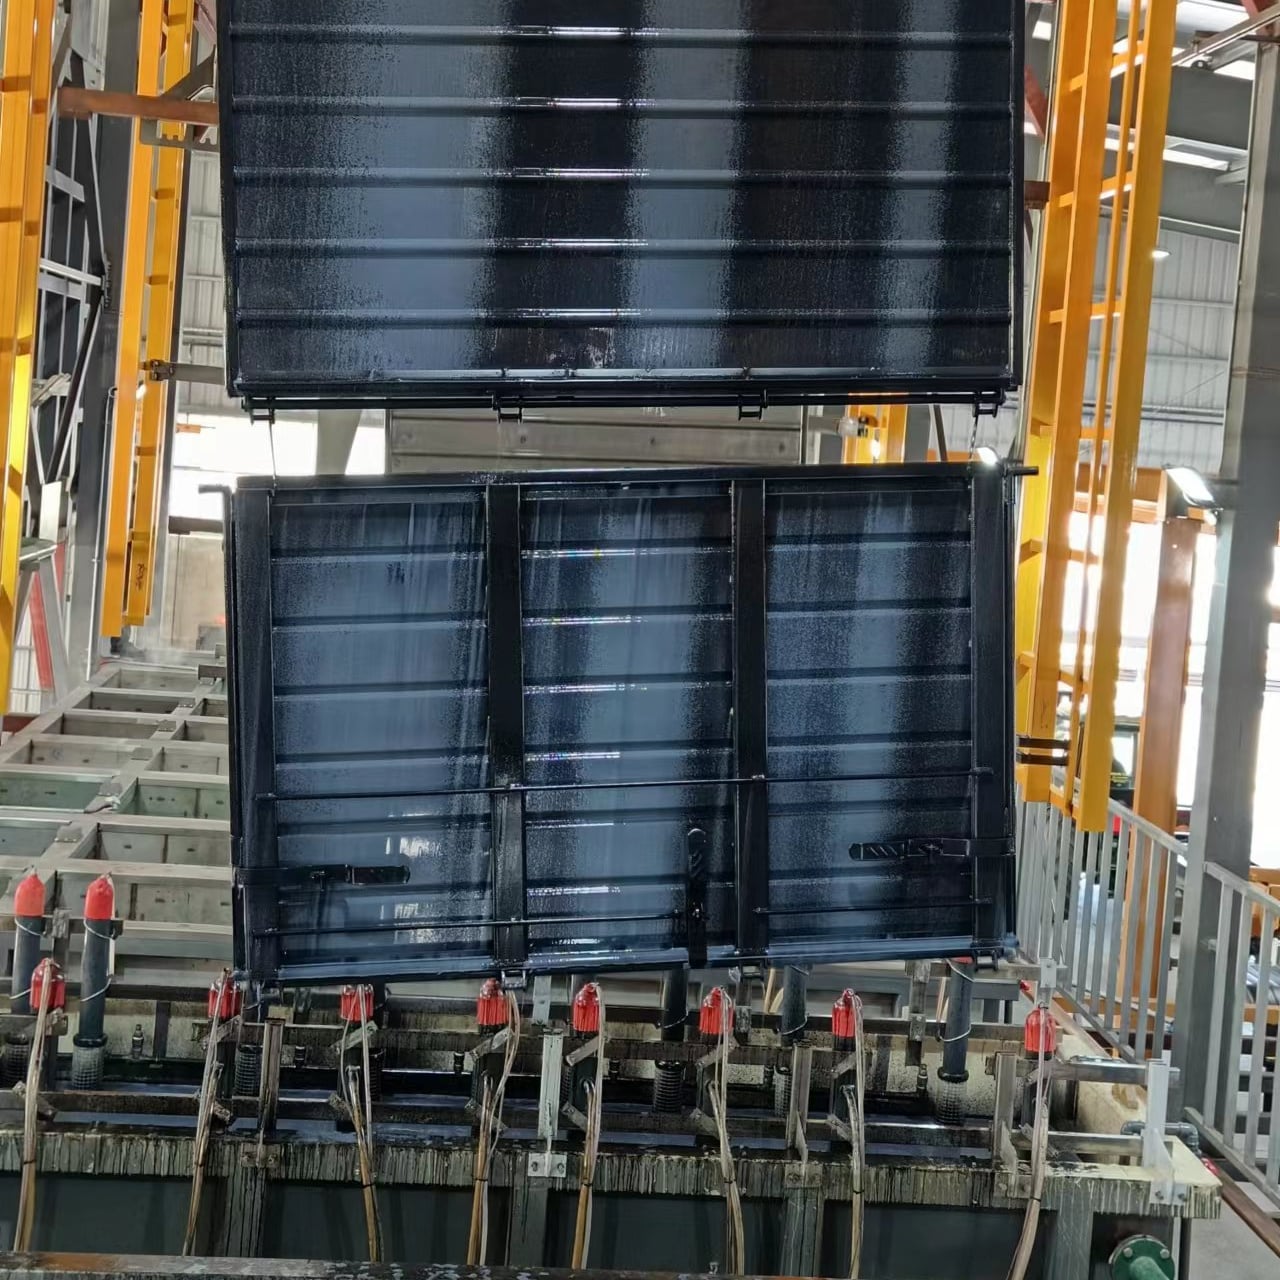
Správná diagnostika a preventivní údržba mění linku pro elektroforézní lakování z zdroje frustrace na spolehlivý výrobní prostředek. Většina problémů vyplývá z předvídatelných kořenových příčin, které zkušené týmy dokážou řešit systematickou odstraňováním poruch a důsledným řízením procesu. Tento článek zkoumá nejvýznamnější překážky, jež čelí provozu linek pro elektroforézní lakování, vysvětluje jejich příčiny a poskytuje praktická řešení, která výrobci mohou zavést okamžitě.
Elektrické problémy a problémy s napájením na lince pro elektroforézní lakování
Stabilita napětí a výkon usměrňovače
Linka pro elektroforetické nátěry závisí na stabilním a konzistentním elektrickém napájení, aby zajistila rovnoměrné usazování a stejnou tloušťku nátěru na dílech. Pokud se napájecí napětí kolísá nebo se začíná usměrňovač porouchávat, linka pro elektroforetické nátěry ztrácí schopnost aplikovat řízený proud, což vede k nerovnoměrnému nánosu nátěru, nepokrytým plochám nebo neúplnému usazování. Nestabilita napětí často vzniká kvůli stárnutí usměrňovačů, uvolněným elektrickým spojům nebo nedostatečné infrastruktuře napájení. Porouchaný usměrňovač na vaší lince pro elektroforetické nátěry nedokáže během aplikace udržet požadovaný proud, což způsobuje tenčí nátěr v některých oblastech a tlustší nátěr v jiných. Tato nekonzistence snižuje ochranu proti korozi a urychluje vznik rzi na dokončených dílech.
K vyřešení problémů s usměrňovačem a napětím na linkě pro elektroforézní nátěr zavedte plán preventivní údržby, který zahrnuje čtvrtletní kontrolu všech elektrických spojení, roční zatěžovací zkoušku usměrňovače a pravidelné termografické snímkování za účelem detekce horkých míst. Pokud se u vašeho usměrňovače na lince pro elektroforézní nátěr začne projevovat stárnutím podmíněný posun, naplánujte jeho výměnu během plánovaného okna údržby, nikoli až po katastrofálním selhání. Výměna za novější a účinnější usměrňovač zlepšuje stabilitu napájení a snižuje spotřebu energie na celé lince pro elektroforézní nátěr. Měsíčně dokumentujte výchozí hodnoty napětí a proudu, abyste mohli rychle zaznamenat odchylky signalizující vznikající problémy na vaší lince pro elektroforézní nátěr.
Problémy se zemněním a referencí
Správné uzemnění je základním předpokladem provozu linky pro elektroforetické nátěry, avšak koroze, oxidace a mechanické vibrace často postupně poškozují uzemňovací spoje. Slabé nebo přerušované uzemnění nutí systém linky pro elektroforetické nátěry pracovat intenzivněji, aby dosáhl elektrické spojitosti s díly, což vede ke skokům napětí, nekonzistentnímu usazování nátěru a potenciálním elektrickým rizikům. Uzemňovací pás linky pro elektroforetické nátěry se také může u místa kontaktu s dílem uvolnit nebo prasknout, čímž se poruší elektrická spojitost a vzniknou nepokryté místa nebo neúplné pokrytí nátěrem. Obsluha často uzemnění opomíjí, protože problémy se projevují jako defekty povrchové úpravy, nikoli jako zřejmé elektrické poruchy.
Provádějte měsíční kontrolu uzemňovacího systému linky pro elektroforézní nátěr, přičemž všechny styčné body vyčistěte drátěným kartáčem, abyste odstranili oxidy a korozi. Všechny uzemňovací pásy a šrouby utáhněte kroutidlem, aby bylo zajištěno pevné mechanické spojení. Pokud váš systém pro elektroforézní nátěr používá klouzavé kontaktové kroužky nebo pružinové uzemňovací sestavy, ověřte, zda pružiny udržují dostatečný tlak a zda zůstávají styčné plochy čisté. Jakékoli poškozené, prasklé nebo zbarvené uzemňovací kabely okamžitě nahraďte. Správně udržovaný uzemňovací systém linky pro elektroforézní nátěr snižuje kolísání napětí a zlepšuje rovnoměrnost nátěru v celé výrobní dávce.
Poruchy chemie lázně a filtrace na lince pro elektroforézní nátěr
Vyčerpání pryskyřice a posun pH
Elektrolytická lázeň ve vaší linkě pro elektroforetické nátěry je živý chemický systém, který postupně vyčerpává, jak jsou součásti natírány a jak se během procesu elektrodepozice spotřebovává voda. S postupujícím stárnutím lázně ve vaší linkě pro elektroforetické nátěry klesají obsahy pryskyřičných tuhých látek, mění se pH a posouvá se iontová rovnováha – všechny tyto jevy zhoršují přilnavost nátěru, tloušťku vrstvy a kvalitu povrchové úpravy. Pokud lázeň ve vaší linkě pro elektroforetické nátěry není pravidelně monitorována a doplňována, dojde nakonec k jejímu úplnému vyčerpání, což vás nutí nádobu zcela vyprázdnit a nahradit – jedná se o nákladnou a časově náročnou operaci. Mnoho provozů zjišťuje problémy s lázní až po objevení vadných součástí, což znamená, že již mohlo proběhnout několik dní výroby odpadu.
Zavedte přísný program monitorování lázně pro vaši linku elektroforézního nátěru, který zahrnuje denní měření pH, týdenní analýzu obsahu pryskyřice v barvě podle plechovek a měsíční testování iontovou chromatografií. Vedete podrobné záznamy o všech údajích složení lázně, abyste mohli časně zaznamenat vývojové trendy. Upravujte lázeň na lince elektroforézního nátěru přidáním doplňku pryskyřice, deionizované vody nebo pufrů podle specifikací výrobce barvy. Většina provozovatelů linek elektroforézního nátěru profituje ze spolupráce s dodavatelem barvy, který pravidelně provádí analýzu lázně a poskytuje doporučení. Pokud se lázeň na vaší lince elektroforézního nátěru ukazuje jako trvale nestabilní i po provedených úpravách, může být nutná částečná nebo úplná výměna lázně, aby byla obnovena kvalita nátěru a chráněn váš výrobní plán.
Výkon filtračního systému
Do e-lakovací lázně se ukládají nerozpustné částice, částice rzi a agregáty laku, čímž se zhoršuje rovnoměrnost povlaku a vznikají díry nebo povrchové vadné útvary typu ‚pomerančová kůže‘. Filtrační systém je první obrannou linií, avšak mnoho provozů vynechává výměnu filtrů až do chvíle, kdy se v lázni začnou fyzicky objevovat částice. Ucpání filtru ve vaší e-lakovací lince omezuje průtok, snižuje přenos tepla a nutí čerpadlo lázně pracovat intenzivněji – všechny tyto faktory zvyšují provozní náklady a snižují kvalitu povlaku. Navíc nedostatečná filtrace umožňuje kontaminantům usazovat se na povrchu dílů, čímž vznikají problémy s přilnavostí a urychlují se korozní poruchy po lakování.
Vyměňujte filtry na vaší linkě pro elektroforetické lakování podle harmonogramu stanoveného monitorováním kvality lázně, nikoli pouze podle kalendářních intervalů. Většina zařízení vyžaduje měsíční nebo dvouměsíční výměnu filtrů, avšak u vysokovýkonných linek pro elektroforetické lakování může být nutná týdenní výměna. Na filtru instalujte manometry rozdílu tlaků, které upozorní obsluhu na přibližování se filtrů k nasycení. Ujistěte se, že filtracní systém vaší linky pro elektroforetické lakování disponuje dostatečnou kapacitou usazovacích nádob nebo odstředivek pro odstranění jemných částic, které obcházejí běžné filtry. Pokud se na vaší lince pro elektroforetické lakování pravidelně vyskytují problémy s filtrací, zvažte modernizaci na systém patronových nebo pytlíkových filtrů s vyšší schopností udržovat nečistoty a lepší účinnost odstraňování částic.
Defekty povlaku a kvalitní problémy na lince pro elektroforetické lakování
Nerovnoměrné usazování a problémy s pokrytím
Nerovnoměrná tloušťka povlaku je jedním z nejviditelnějších a nejnákladovějších problémů na linkách pro elektroforetické lakování, kdy se projevuje jako tenké místa, neopatřené oblasti nebo nadměrné hromadění povlaku v izolovaných zónách. Tyto vady vznikají kvůli obtížím s geometrií dílů, zkreslení elektrického pole, nedostatečnému oplachování nebo posunu technologických parametrů. U složitých dílů s hlubokými dutinami nebo ostrými hranami se často vyskytuje silnější povlak na vnějších površích a tenčí pokrytí v zádech – tento problém je přirozenou součástí fyzikálních zákonitostí linek pro elektroforetické lakování. Pokud není vaše linka pro elektroforetické lakování elektricky správně vyvážená nebo pokud nejsou podmínky lázně optimalizovány, problémy s pokrytím se výrazně zhorší. Nerovnoměrný povlak narušuje korozní ochranu a způsobuje poruchy v provozu, které poškozují reputaci značky a generují náklady na záruku.
Chcete-li vyřešit nerovnoměrné pokrytí na vaší linkě pro elektroforézní nátěr, nejprve ověřte správnost a stabilitu elektrických parametrů měřením napětí, proudu a odporu koupele. Upravte polohu elektrod v koupi na lince pro elektroforézní nátěr tak, aby se vytvořilo rovnoměrnější elektrické pole v celé oblasti součástí. Zajistěte, aby byly součásti umístěny tak, aby se navzájem nezakrývaly před elektrickým polem, a používejte upínací zařízení, která podporují cirkulaci koupele. Zkontrolujte chemické složení koupele a obsah tuhých látek na vaší lince pro elektroforézní nátěr, protože nízký obsah pryskyřice nebo nesprávné pH přímo způsobují potíže s usazováním. Prodloužení doby usazování na vaší lince pro elektroforézní nátěr o 30 až 60 sekund často zlepšuje pokrytí u součástí se složitým tvarem. Pokud se poruchy nadále vyskytují, obraťte se na svého dodavatele nátěrových hmot, aby upravil složení koupele nebo optimalizoval konfiguraci elektrod v koupi pro váš konkrétní sortiment součástí.
Povrchové vady a kvalita povrchové úpravy
Díry jako jehly, puchýřky, hrubé okraje a tekutí barvy jsou problémy s povrchovou kvalitou, které se často vyskytují u dílů vycházejících z vaší linky elektroforetického nátěru. Tyto vady naznačují buď nedostatečné předúpravu, kontaminované podmínky lázně nebo nesprávné vytvrzování a sušení. Pokud etapa předúpravy na vaší lince elektroforetického nátěru nedokáže důkladně odstranit olej, rez nebo výrobní nečistoty, nátěr z linky elektroforetického nátěru se nemůže správně přichytit k základnímu kovu, což vede ke ztrátě přilnavosti a předčasnému selhání. Puchýřky často signalizují uvězněnou vodu nebo vylučování plynů ze substrátu – tento problém je nejlépe řešit optimalizací předúpravy nebo procesu sušení na vaší lince elektroforetického nátěru. Drsný nebo „pomerančový“ povrch často vzniká kontaminací částic v lázni nebo nadměrnou teplotou lázně; oba problémy lze napravit lepší filtrací a regulací teploty na vaší lince elektroforetického nátěru.
Zaveďte komplexní postup kontrol kvality, který zkontroluje reprezentativní díly z každé dávky povlakovací linky pro elektroforetické nátěry pomocí standardizovaných metod, jako je test přilnavosti mřížkovým řezem, expozice solnou mlhou nebo měření tloušťky povlaku. Pokud se objeví vady, systematicky testujte předúpravu povlakovací linky pro elektroforetické nátěry, složení lázně a parametry sušení, abyste identifikovali základní příčinu. Často stačí jednoduchá úprava předúpravy nebo zlepšená filtrace lázně, aby se obnovila kvalita povlaku bez nutnosti větších změn zařízení. Zaznamenejte, u kterých čísel dílů nebo výrobních šarží se na vaší povlakovací lince pro elektroforetické nátěry vyskytují nejvyšší míry vad, a poté upřednostněte úpravy procesu pro tyto konkrétní aplikace. Trvalé sledování kvality přemění vaši povlakovací linku pro elektroforetické nátěry na předvídatelný a ovladatelný proces, který spolehlivě splňuje zákaznické specifikace.
Často kladené otázky
Co způsobuje nerovnoměrnou tloušťku povlaku na dílech z povlakovací linky pro elektroforetické nátěry?
Nerovnoměrná tloušťka se obvykle vyskytuje kvůli zkreslení elektrického pole kolem tvaru součásti, nesymetrickému umístění elektrod v nádrži linky pro elektroforézní lakování nebo nedostatečné cirkulaci lázně. Nízký obsah pryskyřičných tuhých látek, nesprávné pH nebo kontaminované podmínky lázně také zhoršují rovnoměrnost povlaku. Úprava elektrických parametrů, přemístění elektrod a optimalizace chemického složení lázně obvykle tento problém na vaší lince pro elektroforézní lakování vyřeší.
Jak často bych měl/a vyměnit filtr ve svém systému linky pro elektroforézní lakování?
Většina systémů linek pro elektroforézní lakování vyžaduje výměnu filtru jednou za měsíc nebo jednou za dva měsíce, avšak u linek s vysokou výrobou může být nutná týdenní výměna. Lepším ukazatelem než kalendářní intervaly je sledování rozdílu tlaků napříč filtrem. Ucpané filtry omezují průtok, snižují účinnost chlazení a zatěžují čerpadlo, proto preventivní plán výměny chrání jak kvalitu povlaku, tak životnost zařízení na vaší lince pro elektroforézní lakování.
Jaký je nejlepší způsob, jak předcházet elektrickým poruchám na lince pro elektroforézní lakování?
Zaveďte preventivní program údržby, který zahrnuje čtvrtletní kontrolu připojení, roční zátěžové testování usměrňovače a měsíční dokumentaci základních hodnot napětí a proudu. Pravidelně čistěte místa kontaktu uzemnění, abyste odstranili korozi, a okamžitě nahraďte jakékoli poškozené kabely. Konzistentní elektrická údržba předchází většině poruch souvisejících s napájením, které ohrožují kvalitu a konzistenci výstupu linky pro elektrolytické nátěry.