
 EN
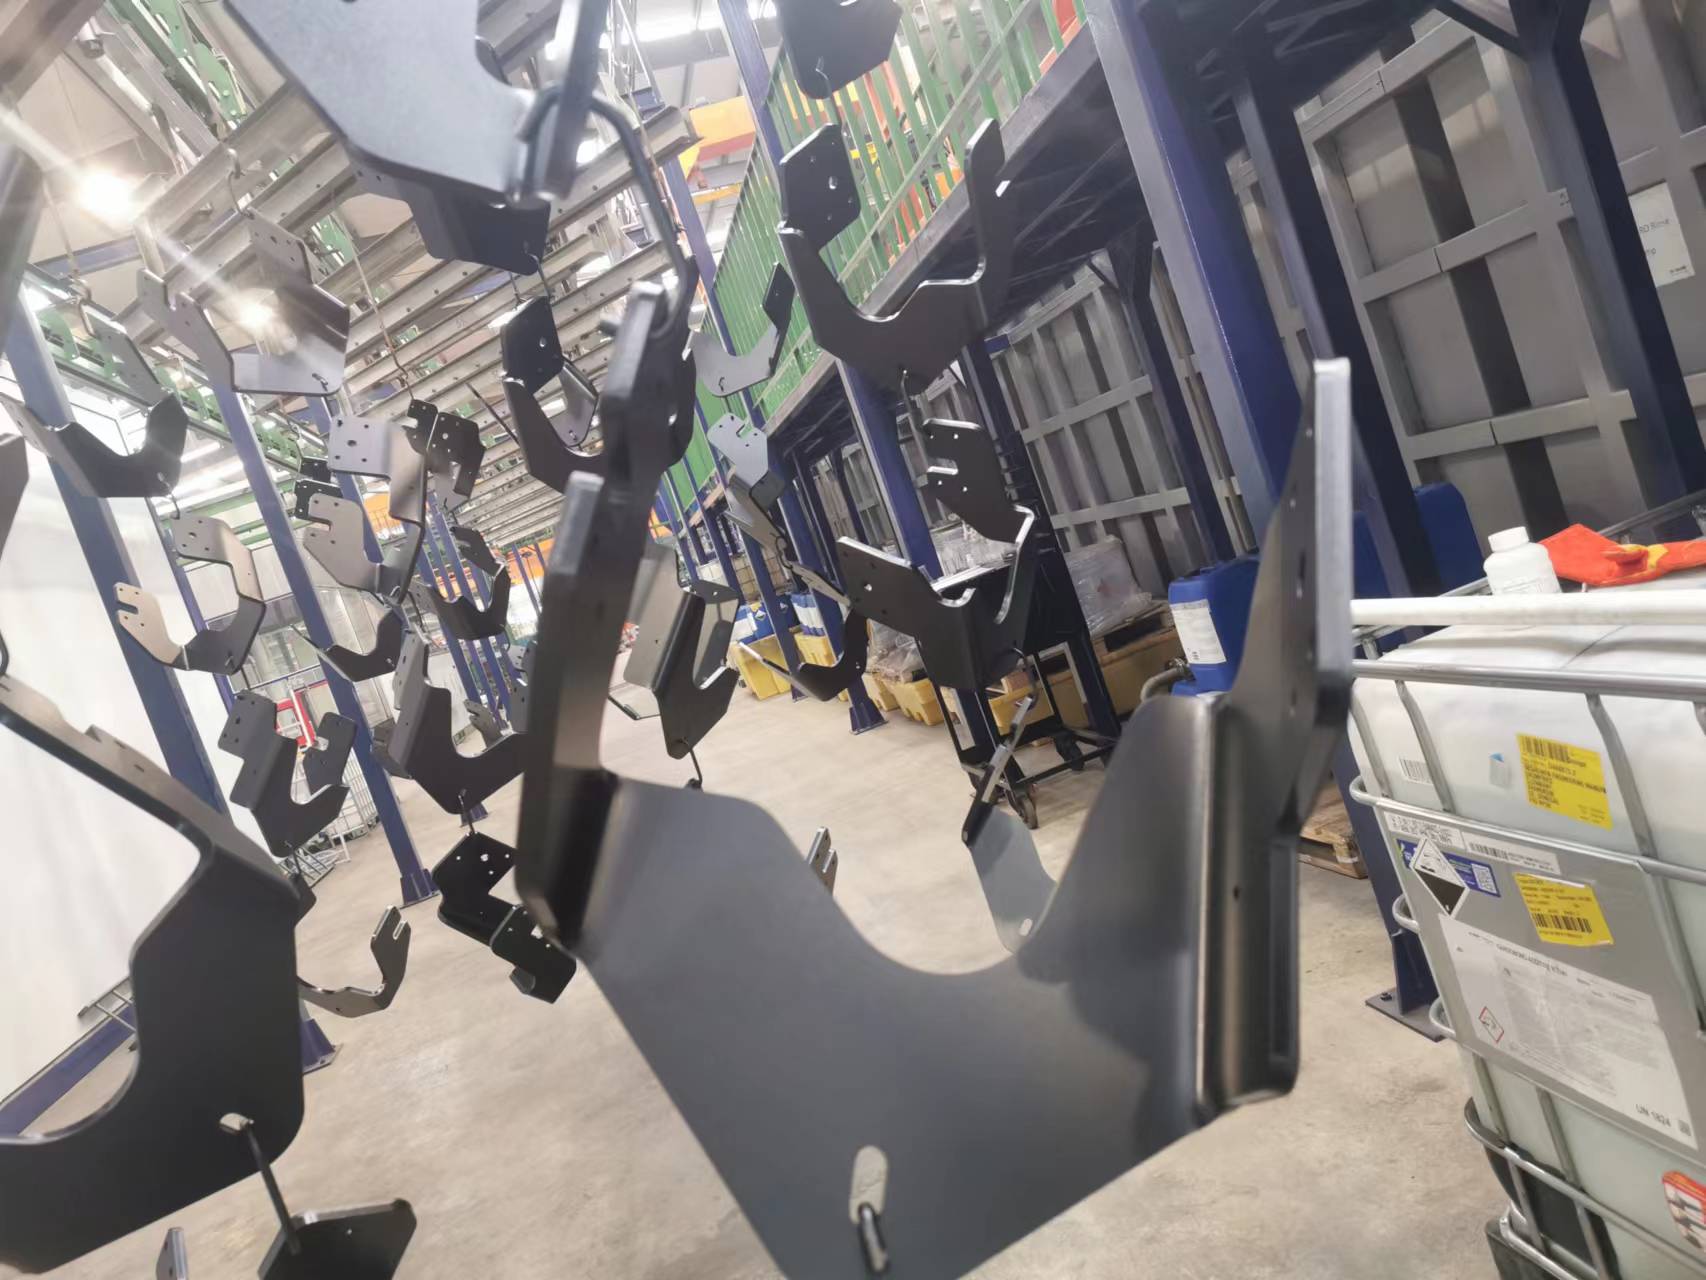
An linia e-pomalowania jest kluczowym inwestycją w przemyśle motocyklowym i przemysłowym, zapewniającym jednolitą ochronę oraz jakość wykończenia elementów metalowych. Operatorzy i zespoły serwisowe napotykają jednak często problemy zakłócające produkcję, obniżające jakość powłoki lub zwiększające koszty eksploatacji. Zrozumienie najczęstszych problemów występujących na linii malowania metodą elektroforezy oraz sposobów ich rozwiązywania jest niezbędne do utrzymania stabilnej wydajności i przedłużenia żywotności sprzętu. Problemy te obejmują m.in. niestabilność parametrów elektrycznych, zaburzenia równowagi chemicznej kąpieli, awarie systemu filtracji oraz odchylenia w sterowaniu procesem. Systematyczne rozwiązywanie tych zagadnień pozwala producentom minimalizować przestoje, poprawiać jakość produktów oraz maksymalizować zwrot z inwestycji w linię malowania metodą elektroforezy.
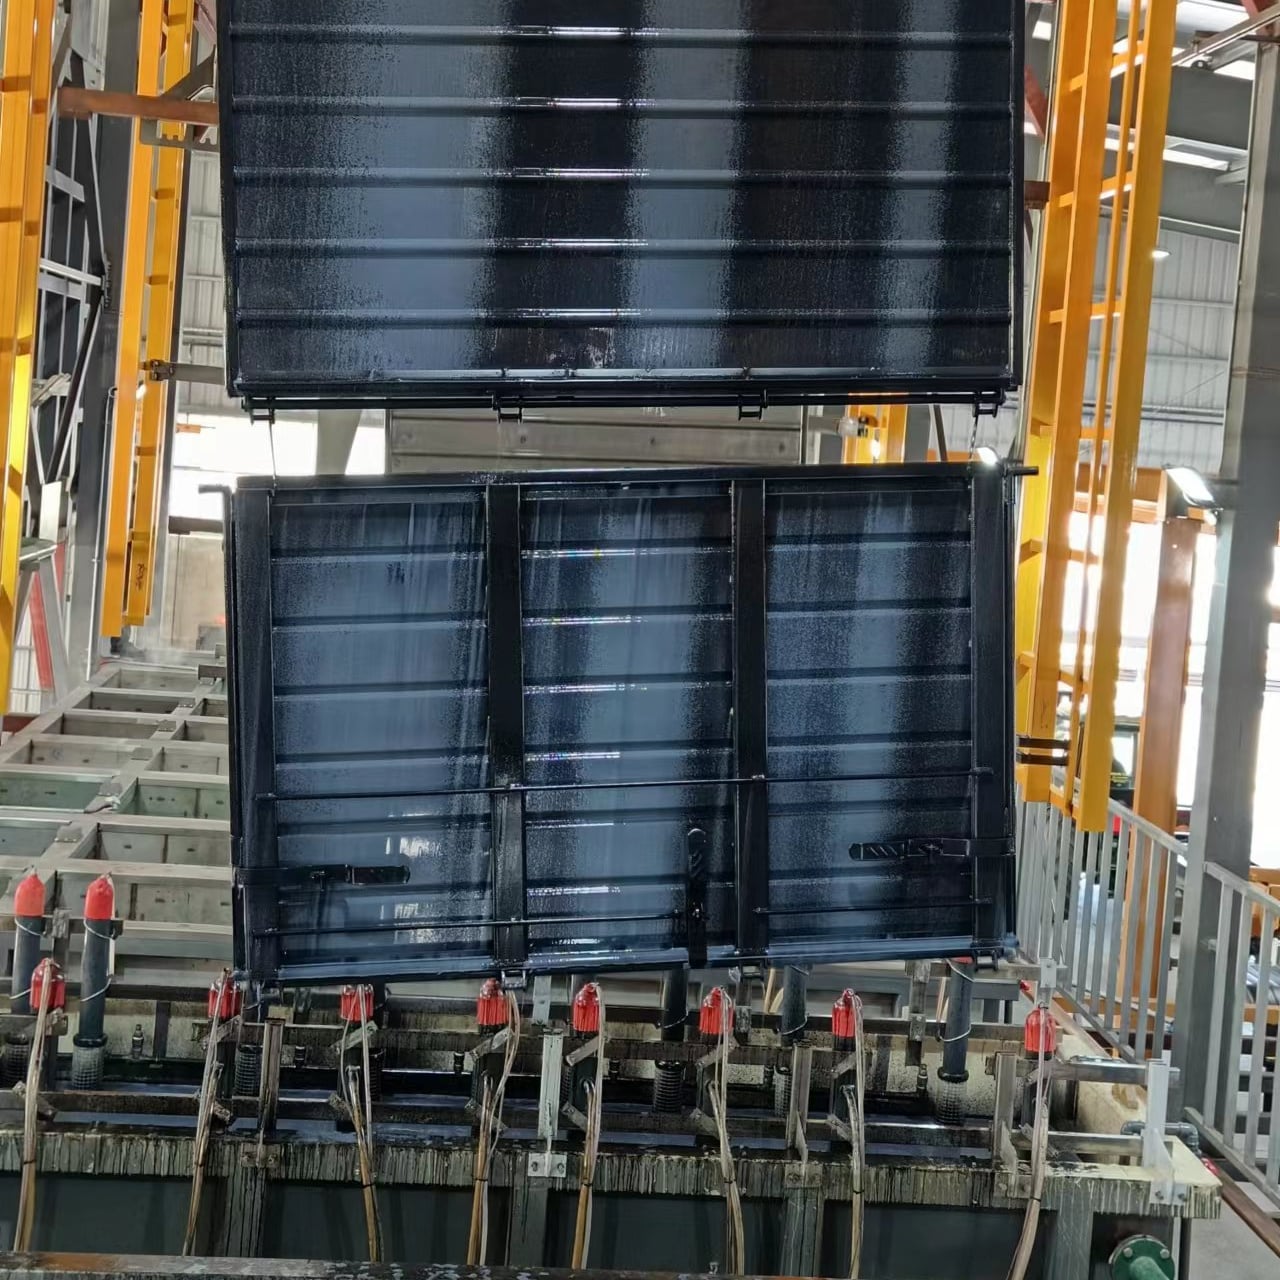
Poprawna diagnostyka i konserwacja zapobiegawcza przekształca linię do elektromalowania z źródła rozczarowania w niezawodny środek produkcji. Większość problemów wynika z przewidywalnych przyczyn pierwotnych, które doświadczone zespoły mogą rozwiązać dzięki systematycznemu diagnozowaniu usterek oraz dyscyplinowanemu zarządzaniu procesem. W niniejszym artykule omówiono najważniejsze przeszkody występujące w eksploatacji linii do elektromalowania, wyjaśniono ich powstanie oraz przedstawiono praktyczne rozwiązania, które producenci mogą wprowadzić natychmiast.
Problemy związane z zasilaniem elektrycznym i dostawą energii w linii do elektromalowania
Stabilność napięcia oraz wydajność prostownika
Linia lakierowania elektroforetycznego wymaga stabilnego i spójnego zasilania elektrycznego, aby zapewnić jednolite osadzanie i stałą grubość powłoki na elementach. Gdy napięcie zasilania ulega wahaniom lub prostownik zaczyna ulec awarii, linia lakierowania elektroforetycznego traci zdolność do precyzyjnego sterowania prądem, co prowadzi do nieregularnej grubości powłoki, braków pokrycia lub niepełnego osadzania. Niestabilność napięcia wynika najczęściej z zużywających się prostowników, luźnych połączeń elektrycznych lub niewystarczającej infrastruktury zasilania. Prostownik wchodzący w fazę awarii w linii lakierowania elektroforetycznego nie jest w stanie utrzymać wymaganego natężenia prądu podczas procesu nanoszenia powłoki, co skutkuje cieńszymi powłokami w niektórych obszarach i grubszymi w innych. Ta niestabilność zmniejsza ochronę przed korozją i przyspiesza powstawanie rdzy na gotowych elementach.
Aby rozwiązać problemy z prostownikiem i napięciem na linii malowania elektroforetycznego, należy wprowadzić harmonogram konserwacji zapobiegawczej obejmujący kwartalne sprawdzanie wszystkich połączeń elektrycznych, roczne testowanie obciążenia prostownika oraz regularne badania termowizyjne w celu wykrywania obszarów przegrzewania się. Jeśli prostownik na linii malowania elektroforetycznego zacznie wykazywać dryf związany z wiekiem, planowany jego wymianę należy przeprowadzić w ramach zaplanowanego okna konserwacyjnego, a nie czekać na katastrofalny awarię. Modernizacja do nowszego, bardziej wydajnego prostownika poprawia stabilność zasilania i redukuje zużycie energii na całej linii malowania elektroforetycznego. Odczyty podstawowe napięcia i prądu należy dokumentować co miesiąc, aby szybko wykrywać odchylenia sygnalizujące powstające problemy na linii malowania elektroforetycznego.
Problemy z uziemieniem i punktem odniesienia
Poprawne uziemienie jest podstawowym warunkiem bezawaryjnej pracy linii lakierowania elektroforetycznego, jednak korozja, utlenianie oraz wibracje mechaniczne często pogarszają jakość połączeń uziemiających w czasie. Słabe lub niestabilne połączenie uziemiające zmusza system linii lakierowania elektroforetycznego do większego wysiłku w celu zapewnienia ciągłości elektrycznej z elementami, co prowadzi do skoków napięcia, niestabilnej deponizacji oraz potencjalnych zagrożeń elektrycznych. Taśma uziemiająca linii lakierowania elektroforetycznego może również poluzować się lub pęknąć w miejscu styku z elementem, co przerywa ciągłość elektryczną i powoduje występowanie obszarów niepokrytych lub niepełnego pokrycia lakierem. Obsługa często pomija sprawdzanie uziemienia, ponieważ problemy objawiają się wadami wykończenia, a nie oczywistymi usterkami elektrycznymi.
Przeglądaj co miesiąc system uziemienia linii lakierowania elektroforetycznego, czyszcząc wszystkie punkty styku szczotką drucianą w celu usunięcia warstwy tlenków i korozji. Dokręć wszystkie taśmy uziemiające i śruby kluczem dynamometrycznym, aby zapewnić solidne połączenie mechaniczne. Jeśli linia lakierowania elektroforetycznego wykorzystuje pierścienie ślizgowe lub zespół uziemiający ze sprężynami, sprawdź, czy sprężyny zapewniają odpowiednie naciski, a powierzchnie styku pozostają czyste. Natychmiast wymień wszelkie uszkodzone, pęknięte lub zabarwione przewody uziemiające. Poprawnie konserwowany system uziemienia linii lakierowania elektroforetycznego zmniejsza wahania napięcia oraz poprawia jednolitość powłoki na całym partii produkcyjnej.
Awaria chemii kąpieli i filtracji w linii lakierowania elektroforetycznego
Wyczerpanie żywicy i dryf pH
Kąpiel elektroosadzająca w Twojej linii powłok elektroforetycznych to żywy układ chemiczny, który stopniowo się wyczerpuje w miarę nanoszenia powłok na elementy oraz zużywania wody w trakcie procesu elektrodepozycji. Wraz z upływem czasu działania kąpieli w linii powłok elektroforetycznych stężenie ciał stałych żywic spada, pH ulega przesunięciu, a równowaga jonowa się zmienia – wszystkie te czynniki pogarszają przyczepność powłoki, grubość warstwy oraz jakość wykończenia powierzchni. Jeśli kąpiel w linii powłok elektroforetycznych nie jest regularnie monitorowana i uzupełniana, ostateczne wyczerpanie kąpieli zmusza do całkowitego opróżnienia i wymiany zawartości zbiornika – operacji kosztownej i czasochłonnej. Wiele zakładów odkrywa problemy z kąpielą dopiero po zaobserwowaniu wadliwych elementów, co oznacza, że już kilka dni produkcji odpadów mogło upłynąć.
Wprowadź rygorystyczny program monitorowania kąpieli w linii lakierowania elektroforetycznego, obejmujący codzienną kontrolę pH, cotygodniową analizę zawartości substancji stałych żywicy w każdej puszce farby oraz miesięczną analizę chromatograficzną jonów. Przechowuj szczegółowe rejestry wszystkich danych dotyczących składu kąpieli, aby móc wcześnie wykrywać występujące trendy. Koreguj kąpiel w linii lakierowania elektroforetycznego poprzez dodawanie uzupełniacza żywicy, wody zdezjonizowanej lub roztworów buforowych zgodnie ze specyfikacjami producenta farby. Większość operatorów linii lakierowania elektroforetycznego korzysta z współpracy z dostawcą farb, który regularnie przeprowadza analizy kąpieli i formułuje zalecenia. Jeśli kąpiel w linii lakierowania elektroforetycznego nadal pozostaje niestabilna mimo wprowadzania korekt, może okazać się konieczna częściowa lub pełna wymiana kąpieli w celu przywrócenia jakości powłoki oraz ochrony harmonogramu produkcji.
Wydajność systemu filtracji
W zawiesinie w kąpieli linii lakierowania elektroforetycznego gromadzą się ciała stałe, cząstki rdzy oraz agregaty farby, co pogarsza jednolitość powłoki i powoduje występowanie porów lub defektów typu „skórka pomarańczy”. System filtracji stanowi pierwszą linię obrony, jednak wiele zakładów zaniedbuje wymianę filtrów aż do momentu pojawienia się widocznych cząstek w kąpieli. Zatkany filtr w linii lakierowania elektroforetycznego ogranicza przepływ, zmniejsza wymianę ciepła oraz zmusza pompę kąpieli do pracy z większym obciążeniem – wszystko to zwiększa koszty eksploatacji i obniża jakość powłoki. Ponadto niewystarczająca filtracja pozwala zanieczyszczeniom osadzać się na powierzchniach elementów, powodując problemy z przyczepnością oraz przyspieszając awarie korozyjne po malowaniu.
Zamieniaj filtry na linii lakierowania elektroforetycznego zgodnie z harmonogramem ustalonym na podstawie monitoringu jakości kąpieli, a nie wyłącznie w odstępach kalendarzowych. Większość zakładów wymaga miesięcznej lub co dwa miesiące wymiany filtrów, choć w przypadku linii lakierowania elektroforetycznego o wysokiej wydajności może być konieczna ich wymiana tygodniowo. Zainstaluj manometry różnicowe ciśnienia w obudowie filtrów, aby ostrzegać operatorów o zbliżaniu się filtrów do nasycenia. Upewnij się, że system filtracji linii lakierowania elektroforetycznego zawiera wystarczającą pojemność osadnika lub separatora odśrodkowego w celu usuwania drobnych cząstek omijających standardowe filtry. Jeśli na Twojej linii lakierowania elektroforetycznego powstają systematycznie problemy z filtracją, rozważ uaktualnienie do systemu filtrów wkładkowych lub workowych o większej pojemności na zanieczyszczenia oraz lepszej skuteczności usuwania cząstek.
Wady powłoki i problemy z jakością na linii lakierowania elektroforetycznego
Nierównomierne osadzanie się powłoki i problemy z pokryciem
Nierówna grubość powłoki jest jednym z najbardziej widocznych i kosztownych problemów występujących w liniach malowania elektroforetycznego — objawia się ona jako cienkie miejsca, obszary niepokryte lub nadmierna grubość powłoki w izolowanych strefach. Te wady wynikają z trudności związanych z geometrią części, zniekształcenia pola elektrycznego, niewłaściwego przepłukiwania lub odchylenia parametrów procesu. Złożone elementy z głębokimi wnękami lub ostrymi krawędziami często wykazują grubsze powłoki na powierzchniach zewnętrznych i cieńsze pokrycie w zagłębieniach — jest to problem naturalny dla fizyki działania linii malowania elektroforetycznego. Jeśli linia malowania elektroforetycznego nie jest odpowiednio zrównoważona pod względem elektrycznym lub jeśli warunki kąpieli nie są zoptymalizowane, problemy z pokryciem pogarszają się drastycznie. Nierówna powłoka kompromituje ochronę przed korozją i powoduje awarie w użytkowaniu, które szkodzą renomie marki oraz generują koszty gwarancyjne.
Aby rozwiązać problem niemiarodajnego pokrycia na linii lakierowania elektroforetycznego, najpierw sprawdź, czy parametry elektryczne są prawidłowe i stabilne – dokonaj pomiaru napięcia, prądu oraz oporności kąpieli. Dostosuj położenie elektrod w zbiorniku linii lakierowania elektroforetycznego, aby uzyskać bardziej jednolone pole elektryczne w całym obszarze części. Upewnij się, że części są umieszczane tak, aby nie zasłaniały się wzajemnie przed polem elektrycznym, oraz używaj uchwytów sprzyjających cyrkulacji kąpieli. Przeanalizuj skład chemiczny kąpieli oraz zawartość ciał stałych na swojej linii lakierowania elektroforetycznego – zbyt niska zawartość żywicy lub nieodpowiedni pH bezpośrednio powodują problemy z osadzaniem się lakieru. Wydłużenie czasu osadzania na linii lakierowania elektroforetycznego o 30–60 sekund często poprawia pokrycie w trudnych kształtach geometrycznych. Jeśli wady nadal występują, skonsultuj się z dostawcą farby w celu dostosowania składu kąpieli lub zoptymalizowania konfiguracji elektrod w zbiorniku pod kątem konkretnego asortymentu części.
Wady powierzchniowe i jakość wykończenia
Występowanie otworów igielnych, pęcherzyków, nierówności krawędzi oraz spływania farby to problemy jakości powierzchni, które często pojawiają się na elementach opuszczających linię lakierowania elektroforetycznego. Te wady wskazują na niewłaściwe przygotowanie powierzchni, zanieczyszczenie kąpieli lub nieodpowiednie utwardzanie i suszenie. Jeśli etap przygotowania powierzchni na Twojej linii lakierowania elektroforetycznego nie usuwa w pełni oleju, rdzy ani zanieczyszczeń pochodzących z procesu produkcyjnego, powłoka z linii lakierowania elektroforetycznego nie przyczepi się prawidłowo do podłoża metalowego, co prowadzi do utraty przyczepności i przedwczesnego uszkodzenia. Pęcherzyki wskazują najczęściej na uwięzioną w podłożu wodę lub wydzielanie gazów z podłoża – problem ten najlepiej rozwiązuje się przez zoptymalizowanie procesu przygotowania powierzchni lub suszenia na linii lakierowania elektroforetycznego. Nierówna struktura powierzchni lub efekt skórki pomarańczowej wynika najczęściej z zanieczyszczenia kąpieli cząsteczkami lub nadmiernie wysokiej temperatury kąpieli – oba te problemy można rozwiązać dzięki lepszej filtracji i kontrolowanemu utrzymywaniu temperatury na linii lakierowania elektroforetycznego.
Wdrożenie kompleksowego systemu kontroli jakości, który obejmuje inspekcję reprezentatywnych części z każdej partii linii lakierowania elektroforetycznego przy użyciu standaryzowanych metod, takich jak test przyczepności metodą siatki krzyżowej, narażenie na mgiełkę solną lub pomiar grubości powłoki. W przypadku wystąpienia wad należy systematycznie badać chemię procesu wstępnego, skład kąpieli oraz parametry suszenia na linii lakierowania elektroforetycznego, aby zidentyfikować pierwotną przyczynę. Często prosta korekta procesu wstępnego lub ulepszenie filtracji kąpieli przywraca jakość wykończenia bez konieczności wprowadzania istotnych zmian w wyposażeniu. Należy udokumentować numery części lub serie produkcyjne, które wykazują najwyższe wskaźniki wad na linii lakierowania elektroforetycznego, a następnie nadać priorytet dostosowaniom procesu dla tych konkretnych zastosowań. Spójny monitoring jakości przekształca linię lakierowania elektroforetycznego w przewidywalny i kontrolowalny proces, który niezawodnie spełnia specyfikacje klientów.
Często zadawane pytania
Co powoduje nierównomierną grubość powłoki na częściach z linii lakierowania elektroforetycznego?
Nierówna grubość powłoki wynika zwykle z zniekształcenia pola elektrycznego wokół kształtu elementu, niesymetrycznego rozmieszczenia elektrod w zbiorniku linii malowania elektroforetycznego lub niewystarczającej cyrkulacji kąpieli. Niskie stężenie ciał stałych żywicy, nieodpowiedni pH lub zanieczyszczenie kąpieli również pogarszają jednolitość powłoki. Dostosowanie parametrów elektrycznych, ponowne rozmieszczenie elektrod oraz zoptymalizowanie składu chemicznego kąpieli zazwyczaj rozwiązuje ten problem na Twojej linii malowania elektroforetycznego.
Jak często należy wymieniać filtr w systemie mojej linii malowania elektroforetycznego?
Większość systemów linii malowania elektroforetycznego wymaga wymiany filtra co miesiąc lub co dwa miesiące, choć linie o wysokiej wydajności mogą wymagać zmiany raz w tygodniu. Lepszym wskaźnikiem niż odstępy czasowe jest pomiar różnicy ciśnień na filtrze. Zatkany filtr ogranicza przepływ, obniża skuteczność chłodzenia i zwiększa obciążenie pomp, dlatego zapobiegawczy harmonogram wymiany chroni zarówno jakość powłoki, jak i trwałość sprzętu na Twojej linii malowania elektroforetycznego.
Jaka jest najlepsza metoda zapobiegania awariom elektrycznym na linii malowania elektroforetycznego?
Wdrożyć program konserwacji zapobiegawczej obejmujący inspekcje połączeń co kwartał, testowanie obciążenia prostowników raz w roku oraz dokumentację napięcia i prądu podstawowego co miesiąc. Regularnie czyścić punkty kontaktu uziemienia w celu usunięcia korozji oraz natychmiast wymieniać wszelkie uszkodzone lub zniszczone przewody. Stała konserwacja układów elektrycznych zapobiega większości usterek związanych z zasilaniem, które pogarszają jakość i spójność wyrobu na linii malowania elektroforetycznego.