
 EN
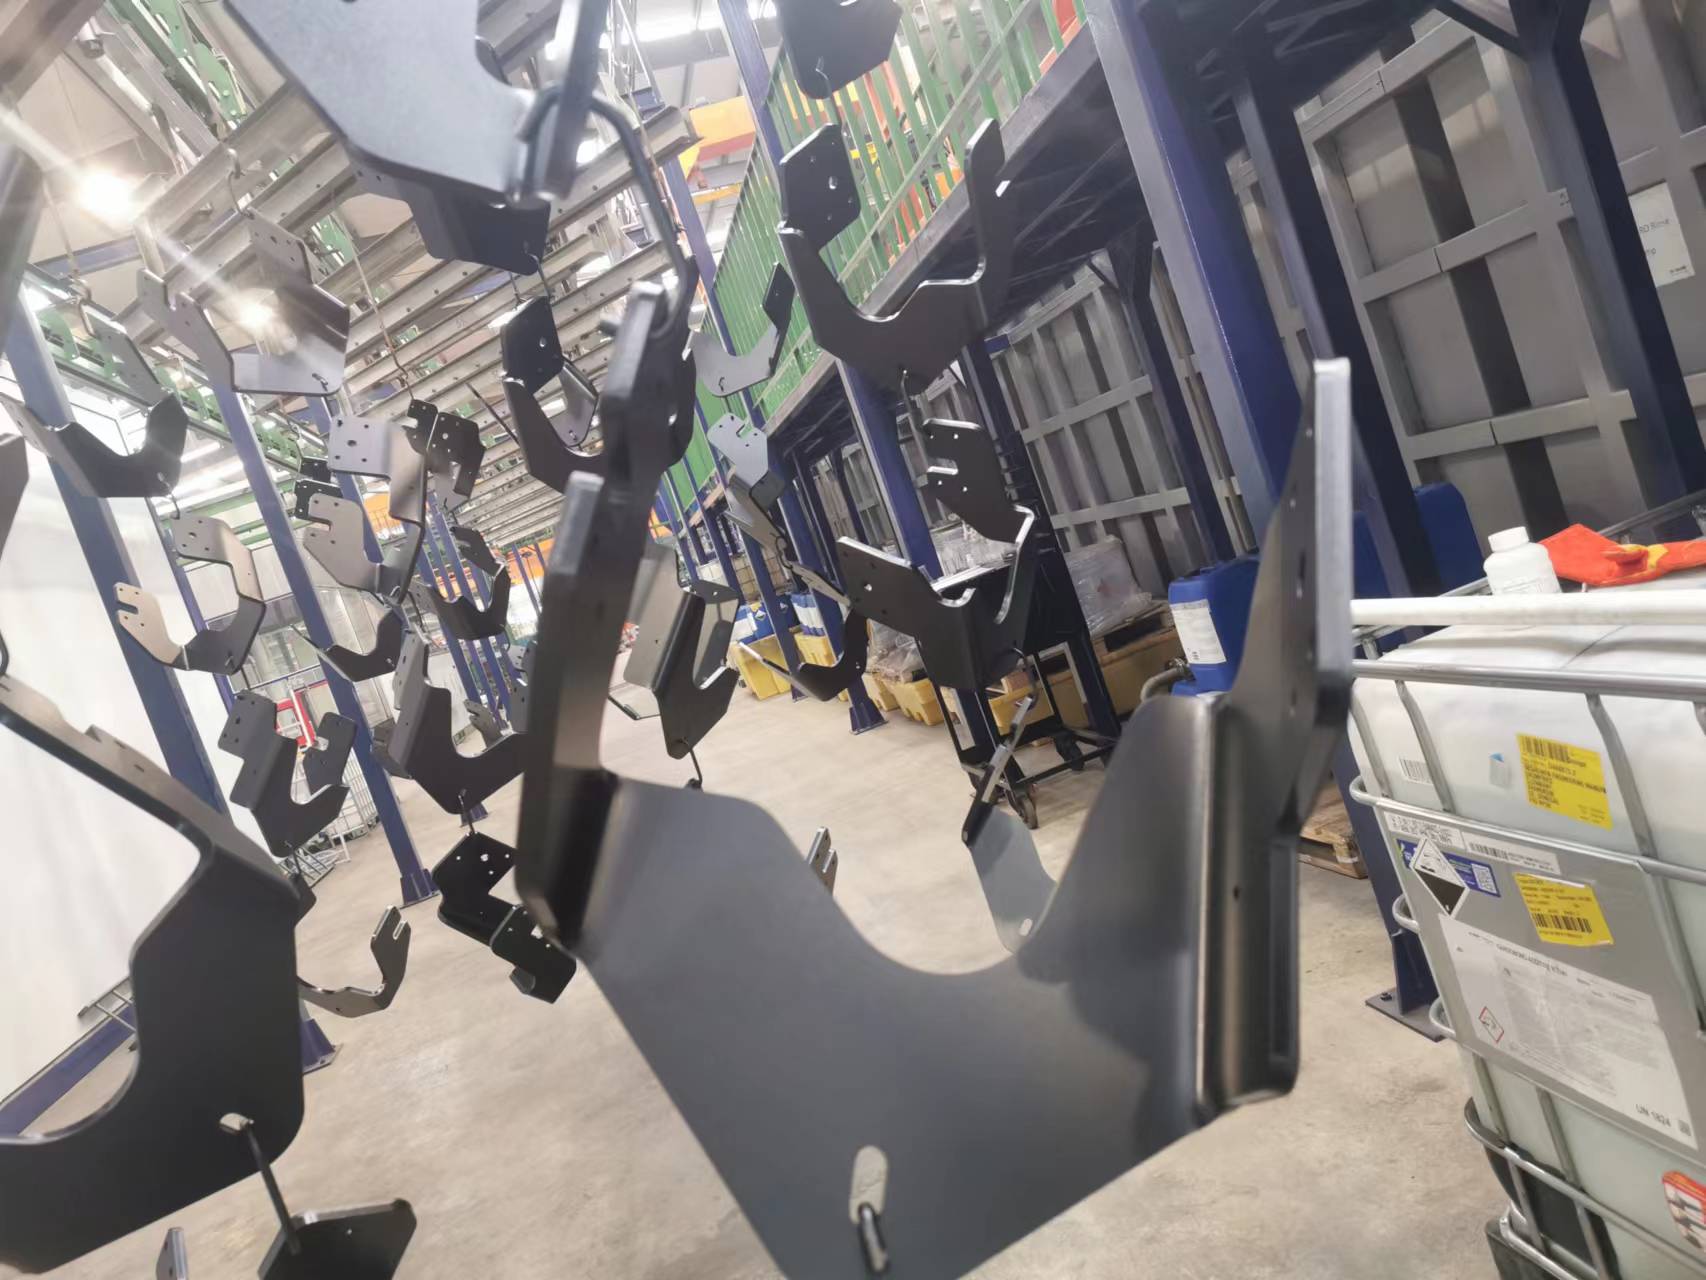
Satu talian E-coating ialah pelaburan kritikal dalam pembuatan automotif dan industri, memberikan perlindungan dan kualiti penyelesaian yang seragam kepada komponen logam. Namun, operator dan pasukan penyelenggaraan kerap menghadapi cabaran yang mengganggu pengeluaran, mengurangkan kualiti salutan, atau meningkatkan kos operasi. Memahami masalah paling biasa dalam talian e-salutan dan penyelesaiannya adalah penting untuk mengekalkan keluaran yang konsisten dan memperpanjang jangka hayat peralatan. Masalah-masalah ini merangkumi ketidaksekataan elektrik, ketidakseimbangan kimia dalam bak mandi, kegagalan penapisan, dan hanyutnya kawalan proses. Dengan menangani cabaran-cabaran ini secara sistematik, pengilang dapat meminimumkan masa lapang, meningkatkan kualiti produk, dan memaksimumkan pulangan daripada pelaburan talian e-salutan mereka.
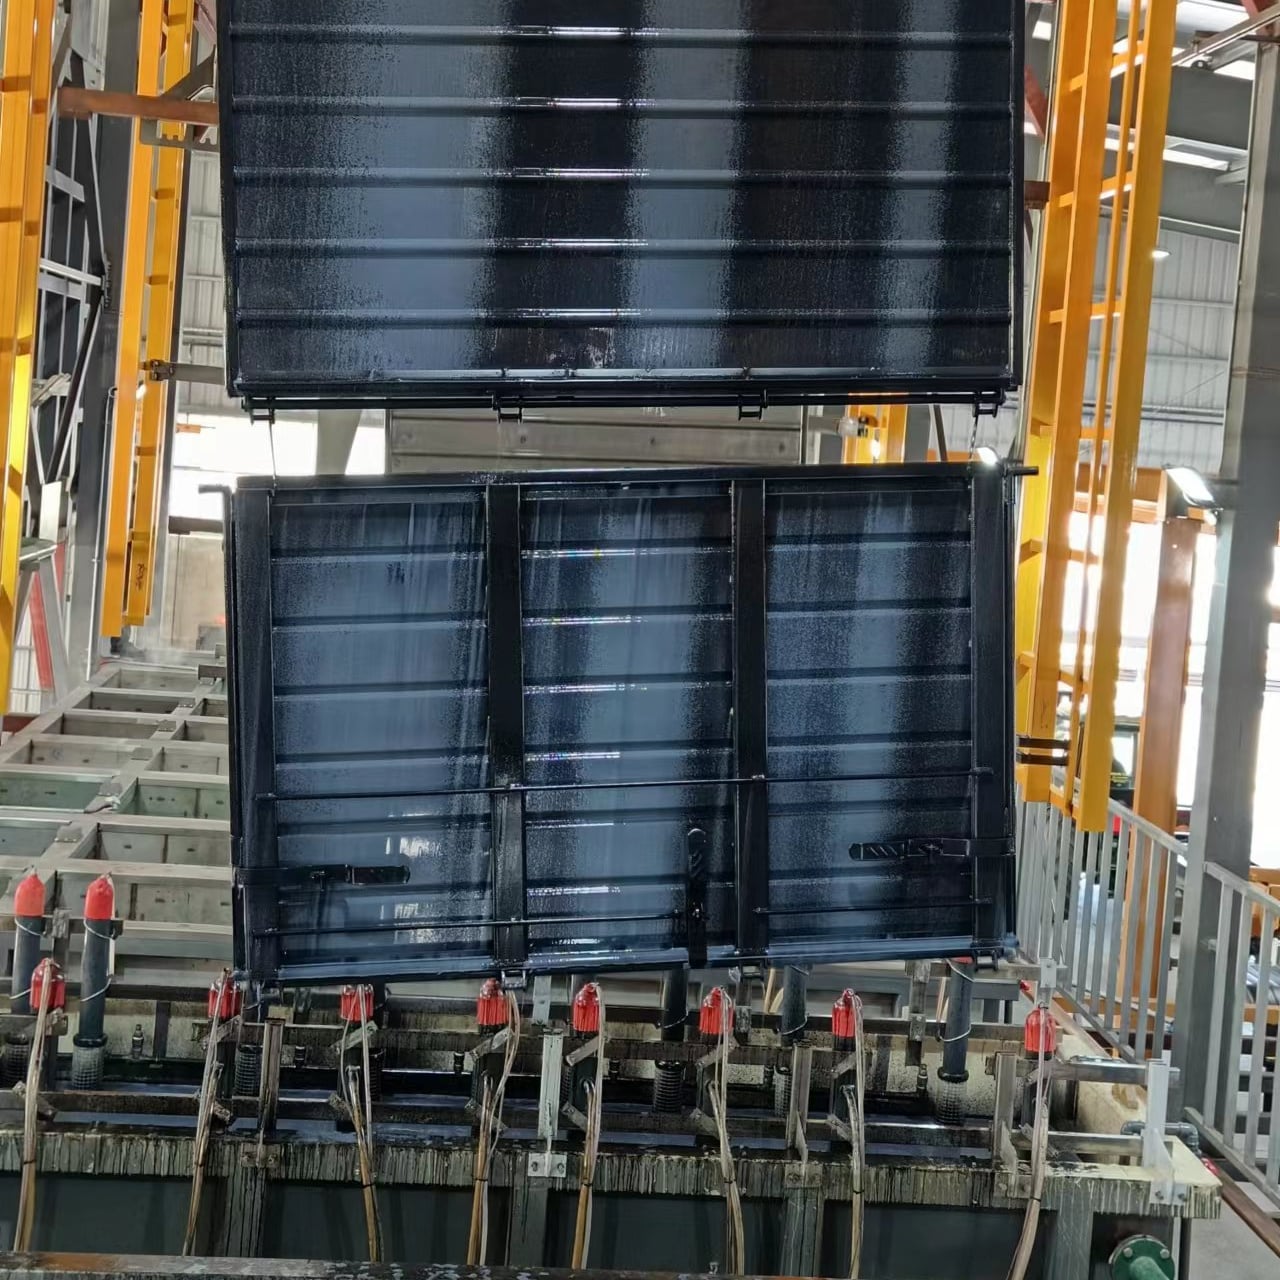
Diagnosis yang betul dan penyelenggaraan pencegahan mengubah talian e-coating daripada sumber frustasi kepada aset pengeluaran yang boleh dipercayai. Kebanyakan masalah berpunca daripada punca utama yang boleh diramalkan, yang boleh ditangani oleh pasukan mahir melalui penyelesaian masalah secara sistematik dan pengurusan proses yang teratur. Artikel ini meneroka halangan paling ketara yang dihadapi oleh operasi talian e-coating, menerangkan sebab-sebab berlakunya masalah tersebut, serta memberikan penyelesaian yang boleh dilaksanakan serta-merta oleh pengilang.
Isu-isu Elektrik dan Bekalan Kuasa dalam Talian E-Coating
Kestabilan Voltan dan Prestasi Rectifier
Garis pelapisan e-kilat bergantung kepada bekalan elektrik yang stabil dan konsisten untuk mengekalkan pemendapan dan ketebalan lapisan yang seragam pada komponen. Apabila bekalan kuasa berubah-ubah atau rektifier mula rosak, garis pelapisan e-kilat kehilangan keupayaan untuk mengaplikasikan arus terkawal, menyebabkan pembinaan lapisan tidak sekata, kawasan tidak diliputi, atau pemendapan tidak lengkap. Ketidakstabilan voltan biasanya berpunca daripada rektifier yang sudah uzur, sambungan elektrik yang longgar, atau infrastruktur kuasa yang tidak mencukupi. Rektifier yang rosak pada garis pelapisan e-kilat anda tidak dapat mengekalkan amperaj yang diperlukan semasa proses aplikasi, menyebabkan lapisan lebih nipis di sesetengah zon dan lebih tebal di zon lain. Ketidaksekataan ini mengurangkan perlindungan terhadap kakisan dan mempercepat pembentukan karat pada komponen siap.
Untuk menangani masalah rektifier dan voltan pada talian e-penyalutan, tetapkan jadual penyelenggaraan pencegahan yang merangkumi pemeriksaan berkala setiap tiga bulan terhadap semua sambungan elektrik, ujian beban tahunan terhadap rektifier, dan imej termografik berkala untuk mengesan kawasan panas. Jika rektifier talian e-penyalutan anda mula menunjukkan hanyutan akibat penuaan, rancang penggantian semasa jendela penyelenggaraan yang telah dijadualkan, bukan menunggu kegagalan teruk berlaku. Menaik taraf kepada rektifier baharu yang lebih cekap meningkatkan kestabilan kuasa dan mengurangkan penggunaan tenaga di seluruh talian e-penyalutan. Dokumen bacaan voltan dan arus asal setiap bulan supaya anda dapat dengan cepat mengesan penyimpangan yang menandakan masalah yang sedang berkembang pada talian e-penyalutan anda.
Isu Pembumian dan Rujukan
Penghumbatan yang betul merupakan asas kepada operasi talian e-pelapisan, namun kakisan, pengoksidaan dan getaran mekanikal sering merosakkan sambungan tanah seiring masa. Sambungan tanah yang lemah atau tidak sekata memaksa sistem talian e-pelapisan berusaha lebih kuat untuk menubuhkan kesinambungan elektrik dengan komponen, menyebabkan lonjakan voltan, pemendapan yang tidak konsisten, dan potensi bahaya elektrik. Tali penghumbatan talian e-pelapisan juga boleh menjadi longgar atau retak di bahagian yang bersentuhan dengan komponen, memutuskan kesinambungan elektrik dan menyebabkan kawasan terdedah atau liputan pelapisan yang tidak lengkap. Operator sering mengabaikan penghumbatan kerana masalahnya muncul sebagai kecacatan pada permukaan akhir, bukan sebagai kegagalan elektrik yang jelas.
Periksa sistem pembumian talian e-coating setiap bulan, dan bersihkan semua titik sentuh dengan berus dawai untuk menghilangkan oksida dan kakisan. Ketatkan semua tali pembumian dan bolt dengan tork wrench untuk memastikan sambungan mekanikal yang kukuh. Jika talian e-coating anda menggunakan cincin sentuh gelongsor atau pemasangan pembumian berbeban spring, sahkan bahawa spring mengekalkan tekanan yang mencukupi dan permukaan sentuh kekal bersih. Gantikan segera sebarang kabel pembumian yang terkoyak, retak, atau berubah warna. Sistem pembumian talian e-coating yang diselenggarakan dengan baik mengurangkan ketidakstabilan voltan dan meningkatkan keseragaman salutan di seluruh kelompok pengeluaran.
Kegagalan Kimia Bak dan Penurasan dalam Talian E-Coating
Penipisan Resin dan Pesongan pH
Bak mandian elektrolit pada talian e-penyalutan anda merupakan suatu sistem kimia yang aktif, yang secara beransur-ansur berkurangan apabila komponen disalut dan air digunakan semasa proses elektrodeposisi. Apabila bak mandian talian e-penyalutan ini menua, pepejal resin menurun, pH berubah, dan keseimbangan ionik bergeser—semua faktor ini menyebabkan penurunan lekatan salutan, ketebalan lapisan, dan kualiti siap permukaan. Jika bak mandian talian e-penyalutan anda tidak dipantau dan diisi semula secara berkala, kehabisan bak mandian akhirnya akan memaksa anda mengosongkan dan menggantikan keseluruhan tangki—suatu operasi yang mahal dan mengambil masa. Ramai kemudahan hanya menyedari masalah bak mandian selepas memperhatikan komponen yang cacat, bermakna beberapa hari pengeluaran sisa mungkin sudah berlaku.
Wujudkan satu program pemantauan celup yang ketat untuk talian e-penyalutan anda yang merangkumi pengukuran pH setiap hari, analisis pepejal resin setiap minggu mengikut tin cat, dan ujian kromatografi ion setiap bulan. Simpan rekod terperinci bagi semua data komposisi celup supaya anda dapat mengesan corak awal. Laras larutan celup talian e-penyalutan dengan menambah pelarut resin, air terdeionkan, atau larutan penimbal mengikut spesifikasi pengilang cat. Kebanyakan operator talian e-penyalutan mendapat manfaat daripada bekerjasama dengan pembekal cat yang menyediakan analisis larutan celup secara berkala serta cadangan. Jika larutan celup talian e-penyalutan anda menunjukkan ketidakstabilan berterusan walaupun telah dilaras, penggantian sebahagian atau penuh larutan celup mungkin diperlukan untuk memulihkan kualiti salutan dan melindungi jadual pengeluaran anda.
Prestasi Sistem Penapisan
Pepejal terampai, zarah karat, dan agregat cat terkumpul dalam takungan garisan salutan elektrostatik (e-coating), yang menjejaskan keseragaman salutan dan menyebabkan cacat lubang jarum atau permukaan seperti kulit oren. Sistem penapisan merupakan barisan pertahanan utama; namun, banyak kemudahan mengabaikan penggantian penapis sehingga zarah kelihatan jelas dalam takungan. Penapis tersumbat dalam garisan salutan elektrostatik anda akan menghadkan aliran, mengurangkan pemindahan haba, dan memaksa pam takungan beroperasi lebih keras—semua ini meningkatkan kos operasi serta menurunkan kualiti salutan. Selain itu, penapisan yang tidak mencukupi membenarkan bahan pencemar mendapan pada permukaan komponen, menyebabkan masalah lekatan dan mempercepat kegagalan kakisan selepas pengecatan.
Gantikan penapis pada talian e-penyalutan mengikut jadual yang ditentukan melalui pemantauan kualiti larutan, bukan hanya berdasarkan selang kalendar sahaja. Kebanyakan kemudahan memerlukan penggantian penapis setiap bulan atau dua bulan sekali, walaupun sistem talian e-penyalutan berproduksi tinggi mungkin memerlukan penggantian mingguan. Pasang tolok tekanan beza pada rumah penapis untuk memberi amaran kepada operator apabila penapis hampir mencapai keadaan tepu. Sahkan bahawa sistem penapisan talian e-penyalutan mempunyai kapasiti pemendapan atau sentrifug yang mencukupi untuk mengeluarkan zarah halus yang melalui penapis biasa. Jika talian e-penyalutan anda secara konsisten mengalami masalah penapisan, pertimbangkan untuk meningkatkan kepada sistem penapis kartrij atau beg dengan kapasiti menahan habuk yang lebih tinggi serta kecekapan penyingkiran zarah yang lebih baik.
Kecacatan Penyalutan dan Isu Kualiti pada Talian E-Penyalutan
Pengendapan dan Liputan Tidak Sekata
Ketebalan salutan yang tidak sekata merupakan salah satu masalah paling ketara dan mahal dalam talian salutan elektrostatik, yang muncul sebagai kawasan nipis, kawasan terdedah, atau pembinaan berlebihan di zon terpencil. Kekurangan ini bermula daripada cabaran geometri komponen, distorsi medan elektrik, pembilasan yang tidak mencukupi, atau perubahan parameter proses. Komponen kompleks dengan rongga dalam atau tepi tajam sering menunjukkan salutan lebih tebal pada permukaan luar dan penutupan lebih nipis di kawasan cekung—masalah yang melekat dalam fizik talian salutan elektrostatik. Jika talian salutan elektrostatik anda tidak seimbang dari segi elektrik atau jika keadaan bak mandi tidak dioptimumkan, masalah penutupan menjadi jauh lebih teruk. Salutan yang tidak sekata mengurangkan perlindungan terhadap kakisan dan menyebabkan kegagalan di lapangan yang merosakkan reputasi jenama serta menimbulkan kos waranti.
Untuk menyelesaikan masalah liputan tidak sekata pada talian e-penyalutan anda, pertama-tama sahkan bahawa parameter elektrik adalah betul dan stabil dengan menguji voltan, arus, dan rintangan tangki. Laraskan kedudukan elektrod dalam tangki talian e-penyalutan untuk mencipta medan elektrik yang lebih sekata di seluruh zon komponen. Pastikan komponen dimuatkan sedemikian rupa sehingga tidak saling menghalang daripada medan elektrik, dan gunakan kelengkapan yang mempromosikan peredaran larutan. Semak kimia larutan dan kandungan pepejal pada talian e-penyalutan anda, kerana resin yang rendah atau pH yang tidak sesuai secara langsung menyebabkan masalah pemendapan. Menambah masa pemendapan pada talian e-penyalutan anda sebanyak 30 hingga 60 saat sering meningkatkan liputan pada geometri yang sukar. Jika cacat masih berterusan, berundinglah dengan pembekal cat anda untuk melaraskan formulasi larutan atau mengoptimumkan konfigurasi elektrod tangki bagi portofolio komponen khusus anda.
Kecacatan Permukaan dan Kualiti Siap
Lubang-lubang kecil, gelembung, ketidakrataan tepi, dan aliran cat adalah masalah kualiti permukaan yang kerap muncul pada komponen yang keluar dari talian e-penyalutan anda. Cacat-cacat ini menunjukkan sama ada pra-penyediaan yang tidak memadai, keadaan bak mandi yang tercemar, atau proses pengeringan dan pemejalan yang tidak betul. Jika peringkat pra-penyediaan talian e-penyalutan anda tidak menghilangkan minyak, karat, atau sisa pembuatan secara menyeluruh, lapisan e-penyalutan tidak dapat melekat dengan baik pada logam asas, menyebabkan kehilangan lekatan dan kegagalan awal. Gelembung sering menunjukkan air yang terperangkap atau pelepasan gas dari substrat—masalah yang paling baik diselesaikan dengan mengoptimumkan pra-penyediaan atau proses pengeringan talian e-penyalutan anda. Tekstur kasar atau seperti kulit oren biasanya disebabkan oleh pencemaran zarah dalam bak mandi atau suhu bak mandi yang terlalu tinggi—kedua-duanya boleh diperbaiki melalui penapisan yang lebih baik dan kawalan suhu dalam talian e-penyalutan anda.
Laksanakan rutin kawalan kualiti yang menyeluruh untuk memeriksa komponen wakilan daripada setiap kelompok garisan e-penyalutan dengan menggunakan kaedah piawai seperti ujian lekatan silang-helaian, pendedahan semburan garam, atau pengukuran ketebalan. Apabila cacat muncul, jalankan ujian secara sistematik terhadap kimia pra-rawatan, komposisi bak mandi, dan parameter pengeringan pada garisan e-penyalutan anda untuk mengenal pasti punca asal. Selalunya, penyesuaian pra-rawatan yang mudah atau penapisan bak mandi yang lebih baik dapat memulihkan kualiti siap tanpa perlu menukar peralatan secara besar-besaran. Dokumen nombor komponen atau kelompok pengeluaran yang menunjukkan kadar cacat tertinggi pada garisan e-penyalutan anda, kemudian utamakan penyesuaian proses bagi aplikasi khusus tersebut. Pemantauan kualiti yang konsisten mengubah garisan e-penyalutan anda menjadi proses yang boleh diramalkan dan dikawal dengan mantap untuk memenuhi spesifikasi pelanggan secara andal.
Soalan Lazim
Apakah yang menyebabkan ketebalan salutan tidak sekata pada komponen daripada garisan e-penyalutan?
Ketebalan yang tidak sekata biasanya disebabkan oleh gangguan medan elektrik di sekitar bentuk komponen, kedudukan elektrod yang tidak seimbang dalam tangki garisan e-penyaduran, atau peredaran larutan mandian yang tidak mencukupi. Pepejal resin yang rendah, pH yang tidak betul, atau keadaan larutan mandian yang tercemar juga mengurangkan keseragaman salutan. Penyesuaian parameter elektrik, penentuan semula kedudukan elektrod, dan pengoptimuman kimia larutan mandian biasanya menyelesaikan masalah ini pada garisan e-penyaduran anda.
Berapa kerap saya perlu menggantikan penapis dalam sistem garisan e-penyaduran saya?
Kebanyakan sistem garisan e-penyaduran memerlukan penggantian penapis setiap bulan atau dua bulan sekali, walaupun garisan pengeluaran tinggi mungkin memerlukan pertukaran mingguan. Pantau tekanan beza merentasi penapis sebagai petunjuk yang lebih baik berbanding selang kalendar. Penapis tersumbat akan menghadkan aliran, mengurangkan kecekapan penyejukan, dan memberi tekanan berlebihan kepada pam; oleh itu, jadual penggantian pencegahan melindungi kedua-dua kualiti salutan dan jangka hayat peralatan pada garisan e-penyaduran anda.
Apakah cara terbaik untuk mengelakkan masalah elektrik dalam garisan e-penyaduran?
Wujudkan program penyelenggaraan pencegahan yang merangkumi pemeriksaan sambungan setiap suku tahun, ujian beban rektifier setiap tahun, dan dokumentasi voltan serta arus asas setiap bulan. Bersihkan titik sentuh pentanahan secara berkala untuk menghilangkan karat, dan gantikan sebarang kabel yang berfraya dengan serta-merta. Penyelenggaraan elektrik yang konsisten mengelakkan kebanyakan besar kecacatan berkaitan kuasa yang menjejaskan kualiti dan kekonsistenan output garisan e-coating.