
 EN
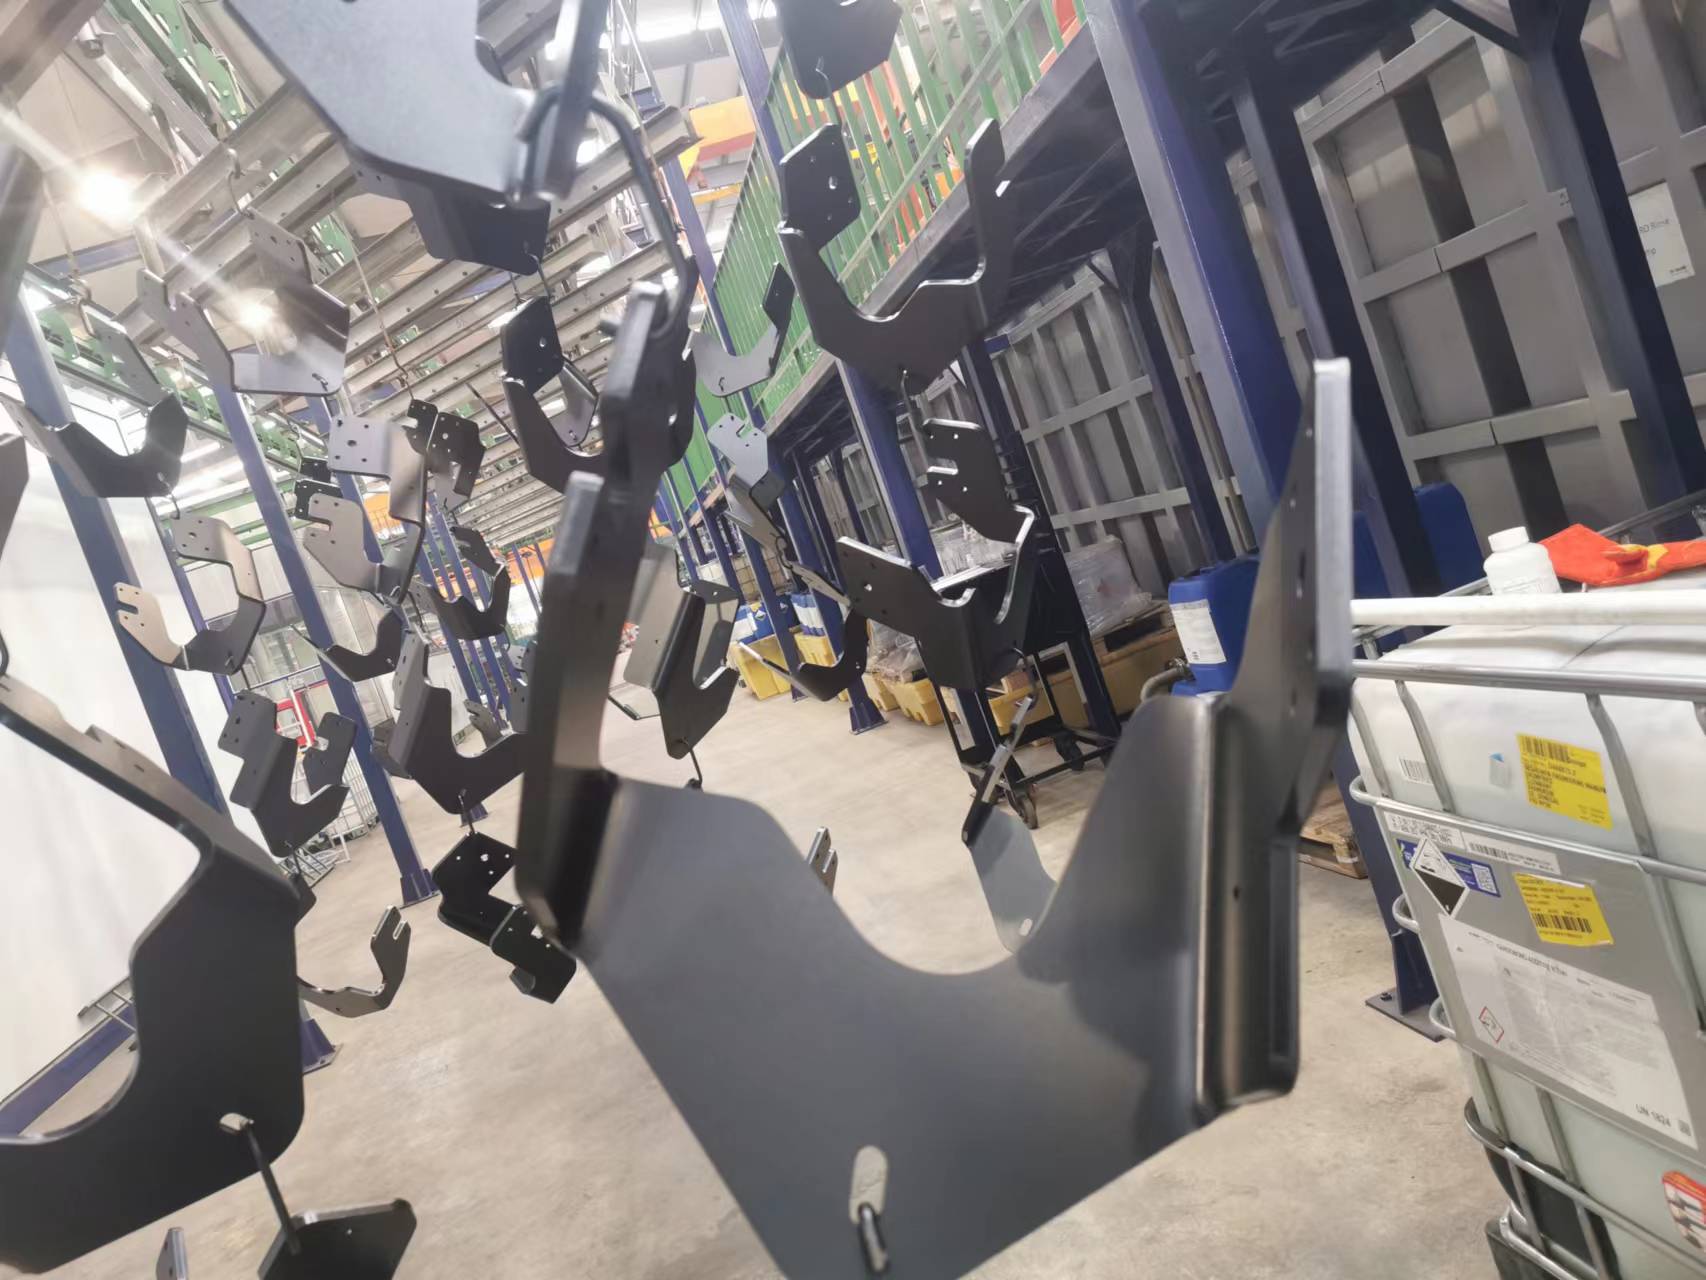
En linije za e-prevleko predstavlja ključno naložbo v avtomobilski in industrijski proizvodnji, saj zagotavlja enakomerno zaščito in kakovost končne površine kovinskih komponent. Vendar operaterji in ekipe za vzdrževanje pogosto srečajo izzive, ki motijo proizvodnjo, znižujejo kakovost premaza ali povečujejo obratne stroške. Razumevanje najpogostejših težav na liniji za elektropriznane premaze in njihovih rešitev je bistveno za ohranjanje stalne izdelovalne zmogljivosti in podaljšanje življenjske dobe opreme. Te težave segajo od električnih nepravilnosti in neravnovesij v sestavi kopeli do odpovedi filtracijskih sistemov in odmikov pri nadzoru procesa. S sistematičnim reševanjem teh izzivov lahko proizvajalci zmanjšajo prostoj, izboljšajo kakovost izdelkov in maksimirajo donos svoje naložbe v linijo za elektropriznane premaze.
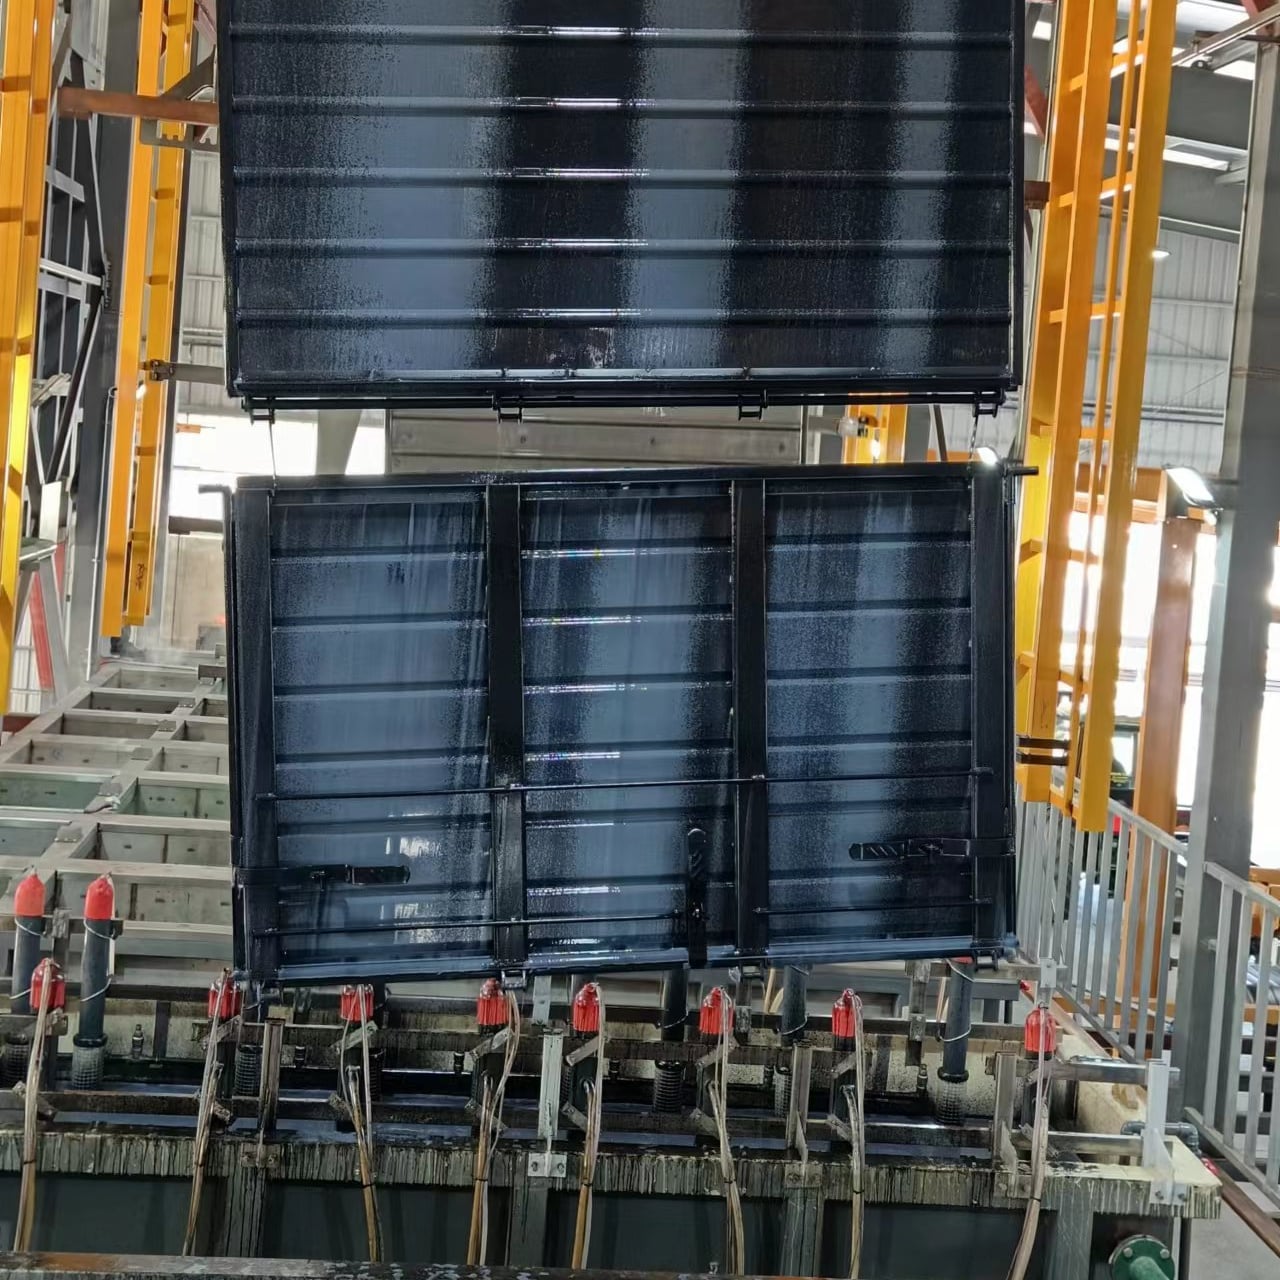
Pravilna diagnostika in preventivno vzdrževanje spremenita linijo za elektroopraševanje iz vzroka razdraženja v zanesljivo proizvodno sredstvo. Večina težav izvira iz napovedljivih osnovnih vzrokov, ki jih usposobljeni ekipi lahko odpravijo z sistematičnim odkrivanjem napak in discipliniranim upravljanjem procesov. V tem članku raziskujemo najpomembnejše ovire pri obratovanju linije za elektroopraševanje, pojasnjujemo, zakaj se pojavijo, ter predlagamo takoj uresničljive rešitve, ki jih proizvajalci lahko takoj izvedejo.
Električne in napajalne težave na liniji za elektroopraševanje
Stabilnost napetosti in delovanje enosmernih pretokovnikov
Vrsta e-premaza zahteva stabilno in enotno električno energijo, da ohrani enakomerno nanašanje premaza in enakomerno debelino premaza na delih. Ko se napetostni vir nihanja ali ko se izenačevalnik začne okvariti, vrsta e-premaza izgubi sposobnost nanašanja nadzorovane tokovne jakosti, kar povzroči neenakomerno nabiranje premaza, nepremazane površine ali nepopolno nanašanje. Nestabilna napetost se pogosto pojavlja zaradi starajočih se izenačevalnikov, ohlapnih električnih priključkov ali nezadostne energetske infrastrukture. Okvarjen izenačevalnik v vaši vrsti e-premaza ne more ohraniti zahtevane jakosti toka med nanašanjem, kar povzroči tanjše premaze na nekaterih območjih in debelejše premaze na drugih. Ta neenakomernost zmanjša korozivno zaščito in pospeši nastajanje rje na končanih delih.
Za odpravo težav z izravnalnikom in napetostjo na črti za elektroopraševanje določite urnik preventivnega vzdrževanja, ki vključuje četrtletni pregled vseh električnih priključkov, letno preizkušanje obremenitve izravnalnika ter redno termografsko slikanje za zaznavo toplih točk. Če se na črti za elektroopraševanje izravnalnik začne kažati starostno odmikanje, načrtujte njegovo zamenjavo med predvidenim vzdrževalnim oknom namesto da bi čakali na katastrofalno odpoved. Nadgradnja na novejši in učinkovitejši izravnalnik izboljša stabilnost napajanja in zmanjša porabo energije na celotni črti za elektroopraševanje. Mesečno dokumentirajte izhodiščne vrednosti napetosti in toka, da lahko hitro opazite odstopanja, ki nakazujejo nastajajoče težave na vaši črti za elektroopraševanje.
Težave s ozemljitvijo in referenco
Pravilno ozemljitev je temeljna za delovanje črto za elektrokoacijo, vendar korozija, oksidacija in mehanska vibracija pogosto s časom poslabšajo ozemljitvene povezave. Šibka ali prekinjena ozemljitvena povezava prisili sistem črte za elektrokoacijo, da naprej dela težje, da vzpostavi električno zvezavo z deli, kar povzroča napetostne vrhove, neenakomerno nanašanje premaza in morebitne električne nevarnosti. Ozemljitveni trak črte za elektrokoacijo se lahko prav tako razloči ali poškoduje na mestu stika z delom, kar prekine električno zvezavo in povzroči nepremazane površine ali nepopolno pokritost z premazom. Operaterji ozemljitev pogosto prezirajo, saj se težave kažejo kot napake končne površine, ne pa kot očitne električne okvare.
Preverite ozemljitveni sistem e-lakirne linije mesečno, pri čemer očistite vse stične točke z žično krtačo, da odstranite okside in korozijo. Vse ozemljitvene trakove in vijake privijte z navornim ključem, da zagotovite trdno mehansko povezavo. Če vaša e-lakirna linija uporablja drsne stikalne obroče ali vzmetne ozemljitvene sklope, preverite, ali vzmeti ohranjajo ustrezni pritisk in ali ostajajo stične površine čiste. Vsak poškodovan, razcepljen ali spremenjen po barvi ozemljitveni kabel takoj zamenjajte. Ustrezno vzdrževan ozemljitveni sistem e-lakirne linije zmanjša spremembe napetosti in izboljša enakomernost prevleke po celotni proizvodni seriji.
Napake v sestavi kopel in filtraciji na e-lakirni liniji
Izčrpanost smole in odmik pH
Elektrolitska kopel v vaši črti za elektroopskrbo je živeč sistem kemije, ki se postopoma izčrpuje, ko se deli prevlečejo in se med procesom elektrodepozicije porabi voda. Ko se kopel v črti za elektroopskrbo starajo, se zmanjšujejo trdni deleži smole, pH vrednost odmika in se spreminja ionsko ravnotežje; vse to poslabša lepilno moč prevleke, debelino filmske plastike in kakovost površinske obdelave. Če kopoel v vaši črti za elektroopskrbo ni redno nadzorovana in dopolnjevana, bo končna izčrpanost kopele zahtevala popolno izpraznitev in zamenjavo rezervoarja – kar je draga in časovno zahtevna operacija. Številna obrati težave z kopoeljo odkrijejo šele takrat, ko opazijo napovedne dele, kar pomeni, da se lahko že več dni proizvaja odpadna izdelka.
Uvedite strogo program nadzora kopeli za vašo črto elektro-ponornega lakiranja, ki vključuje dnevno merjenje pH, tedensko analizo trdnih delcev smole po posodi z barvo in mesečno testiranje z ionsko kromatografijo. Vodite podrobne zapise vseh podatkov o sestavi kopeli, da lahko čim prej opazite trende. Prilagajajte sestavo kopeli na črti elektro-ponornega lakiranja z dodajanjem dopolnilne smole, deionizirane vode ali pufernih raztopin v skladu z navodili proizvajalca barve. Večina obratovalcev črt elektro-ponornega lakiranja koristi sodelovanje z dobaviteljem barve, ki redno izvaja analizo kopeli in podaja priporočila. Če se sestava kopeli na vaši črti elektro-ponornega lakiranja kljub prilagoditvam nadaljuje z nestabilnostjo, je morda potrebna delna ali popolna zamenjava kopeli, da se obnovi kakovost premaza in zaščiti vaš proizvodni urnik.
Delovanje filtracijskega sistema
V e-coating liniji se nabirajo suspendirane trdne snovi, delci rjave in barvni agregati, kar poslabša enakomernost prevleke in povzroča pikaste napake ali napake tipa 'oranžna lupina'. Filtracijski sistem je prva obrambna linija, vendar mnoge naprave zamenjajo filtre šele takrat, ko se v kopeli začnejo videti delci. Zamašen filter v vaši e-coating liniji omejuje pretok, zmanjšuje prenos toplote in prisilja črpalko kopeli, da dela intenzivneje – vse to povečuje obratovalne stroške in zmanjšuje kakovost prevleke. Poleg tega neustrezna filtracija omogoča, da se kontaminanti usedajo na površini delov, kar povzroča težave z lepljenjem in pospešuje korozivne odpovedi po barvanju.
Zamenjajte filtre na vaši e-premazni liniji po urniku, ki ga določa spremljanje kakovosti kopeli, ne pa le po koledarskih intervalih. Večina obratov zahteva mesečno ali dvomesečno zamenjavo filtrov, čeprav lahko sistemi z visoko proizvodnjo na e-premaznih linijah zahtevajo tedensko zamenjavo. Na ohišju filtrov namestite manometre za razliko tlakov, da opozorijo operaterje, ko se filtri približujejo zasičenju. Preverite, ali ima vaš sistem za filtracijo na e-premazni liniji dovolj kapacitete za usedanje ali centrifugiranje, da odstrani drobne delce, ki prehajajo skozi običajne filtre. Če se na vaši e-premazni liniji sistematično pojavljajo težave s filtracijo, razmislite o nadgradnji na sistem kartušnih ali vrečastih filtrov z višjo zmogljivostjo za zadrževanje umazanije in boljšo učinkovitost odstranjevanja delcev.
Pomanjkljivosti premaza in težave s kakovostjo na e-premazni liniji
Neenakomerna nanašanja in težave z pokritjem
Neenakomerna debelina premaza je eden najbolj opazljivih in dragih problemov na liniji elektrodepozicijskega premazovanja, saj se pojavlja kot tanke točke, nepremazana območja ali prekomerna nabiranja premaza na izoliranih mestih. Ti napaki izvirajo iz geometrijskih izzivov delov, izkrivitve električnega polja, nezadostnega izpiranja ali odmika procesnih parametrov. Zapletena dela z globokimi votlinami ali ostrimi robovi pogosto kažejo debelejše premaze na zunanjih površinah in tanjše premaze v vdolbinah – ta težava je posledica fizikalnih zakonitosti linije elektrodepozicijskega premazovanja. Če vaša linija elektrodepozicijskega premazovanja ni električno ustrezno uravnotežena ali če pogoji v kopeli niso optimizirani, se težave s pokrivnostjo dramatično poslabšajo. Neenakomeren premaz ogroža korozivno zaščito in povzroča odpovedi v uporabi, ki škodujejo ugledu blagovne znamke ter ustvarjajo stroške garancije.
Za odpravo neenakomernega prekrivanja na vaši liniji za elektroopražno prevleko najprej preverite, ali so električni parametri pravilni in stabilni, kar storite z meritvami napetosti, toka in odpornosti kopeli. Prilagodite položaj elektrod v kopeli linije za elektroopražno prevleko, da ustvarite bolj enakomerno električno polje po vseh območjih delov. Zagotovite, da so deli razporejeni tako, da se med seboj ne zakrivajo pred električnim poljem, ter uporabljajte pritrdilne elemente, ki spodbujajo cirkulacijo kopeli. Preverite sestavo kopeli in vsebnost trdnih snovi na vaši liniji za elektroopražno prevleko, saj nizka vsebnost smole ali napačna vrednost pH neposredno povzročata težave pri odlaganju. Povečanje časa odlaganja na vaši liniji za elektroopražno prevleko za 30 do 60 sekund pogosto izboljša prekrivanje pri zahtevnih geometrijah. Če napake še naprej obstajajo, se posvetujte z dobaviteljem barve za prilagoditev sestave kopeli ali optimizacijo konfiguracije elektrod v kopeli za vaš specifičen nabor delov.
Površinske napake in kakovost končne površine
Pikaste luknje, mehurčki, neraven rob in kapljanje barve so težave s kakovostjo površine, ki se pogosto pojavijo na delih, ki zapustijo vašo črtico elektroprizganja. Ti napaki kažejo bodisi na nezadostno predobdelavo, onesnaženo kopel ali napačno utrjevanje in sušenje. Če predobdelava na vaši črtici elektroprizganja ne odstrani olja, rje ali proizvodnih ostankov dovolj temeljito, se premaz za elektroprizganje ne more pravilno vezati na osnovni kovinski material, kar povzroča izgubo lepljenja in predčasno odpoved. Mehurčki pogosto kažejo na ujeti vodni par ali izhlapevanje plinov iz podlage, kar je najbolje rešiti z optimizacijo predobdelave ali sušenja na vaši črtici elektroprizganja. Neraven ali oranžno-lupinast teksturiran površinski videz se pogosto pojavlja zaradi onesnaženja kopeli z delci ali previsoke temperature kopeli; oboje je mogoče odpraviti z boljšo filtracijo in nadzorom temperature na vaši črtici elektroprizganja.
Uvedite celovit postopek nadzora kakovosti, ki pregleduje predstavne dele iz vsake serije e-lakirne linije z uporabo standardiziranih metod, kot so preizkusi lepilne oprijemljivosti z mrežasto rezino, izpostavljenost solnemu pršku ali merjenje debeline. Ko se pojavijo napake, sistematično preizkusite predobdelovalno kemijo, sestavo kopeli in sušilne parametre na vaši e-lakirni liniji, da določite osnovni vzrok. Pogosto preprosta prilagoditev predobdelave ali izboljšana filtracija kopeli obnovita kakovost končnega premaza brez večjih sprememb opreme. Dokumentirajte številke delov ali proizvodne serije, pri katerih se na vaši e-lakirni liniji pojavljajo najvišje stopnje napak, nato pa za te posebne aplikacije prednostno izvedite prilagoditve procesa. Nenehno spremljanje kakovosti pretvori vašo e-lakirno linijo v predvidljiv in nadzorljiv proces, ki zanesljivo izpolnjuje specifikacije strank.
Pogosta vprašanja
Kaj povzroča neenakomerno debelino premaza na delih iz e-lakirne linije?
Neenakomerna debelina se običajno pojavlja zaradi izkrivitve električnega polja okoli geometrije dela, neustrezne razporeditve elektrod v kopeli za elektrokoacijo ali nezadostne cirkulacije kopeli. Nizka vsebnost smolnih trdnih snovi, napačna pH-vrednost ali kontaminirane razmere v kopeli prav tako zmanjšujejo enakomernost prevleke. Prilagoditev električnih parametrov, ponovna razporeditev elektrod in optimizacija sestave kopeli običajno odpravita ta problem na vaši liniji za elektrokoacijo.
Kako pogosto moram zamenjati filter v sistemu svoje linije za elektrokoacijo?
Večina sistemov za linije za elektrokoacijo zahteva zamenjavo filtra enkrat mesečno ali dvakrat mesečno, čeprav lahko linije z visoko proizvodnjo zahtevajo tedensko zamenjavo. Kot boljši indikator kot koledarski interval je spremljanje razlike tlaka prek filtra. Zamašeni filtri omejujejo pretok, zmanjšujejo učinkovitost hlajenja in povzročajo dodatno obremenitev črpalk, zato preventivni urnik zamenjave varuje tako kakovost prevleke kot življenjsko dobo opreme na vaši liniji za elektrokoacijo.
Kakšen je najboljši način za preprečevanje električnih težav na liniji za elektrokoacijo?
Uvedite preventivni program vzdrževanja, ki vključuje četrtletne preglede priključkov, letno preizkušanje obremenitve izravnalnika in mesečno dokumentacijo osnovnih vrednosti napetosti in toka. Kontaktne točke za ozemljitev redno čistite, da odstranite korozijo, poškodovane kablane pa takoj zamenjajte. Redno električno vzdrževanje prepreči večino napak, povezanih z napajanjem, ki ogrožajo kakovost in enotnost izdelkov na liniji za elektro-ponarjanje.