मुख्य पृष्ठ>उत्पाद>ई-कोटिंग लाइन

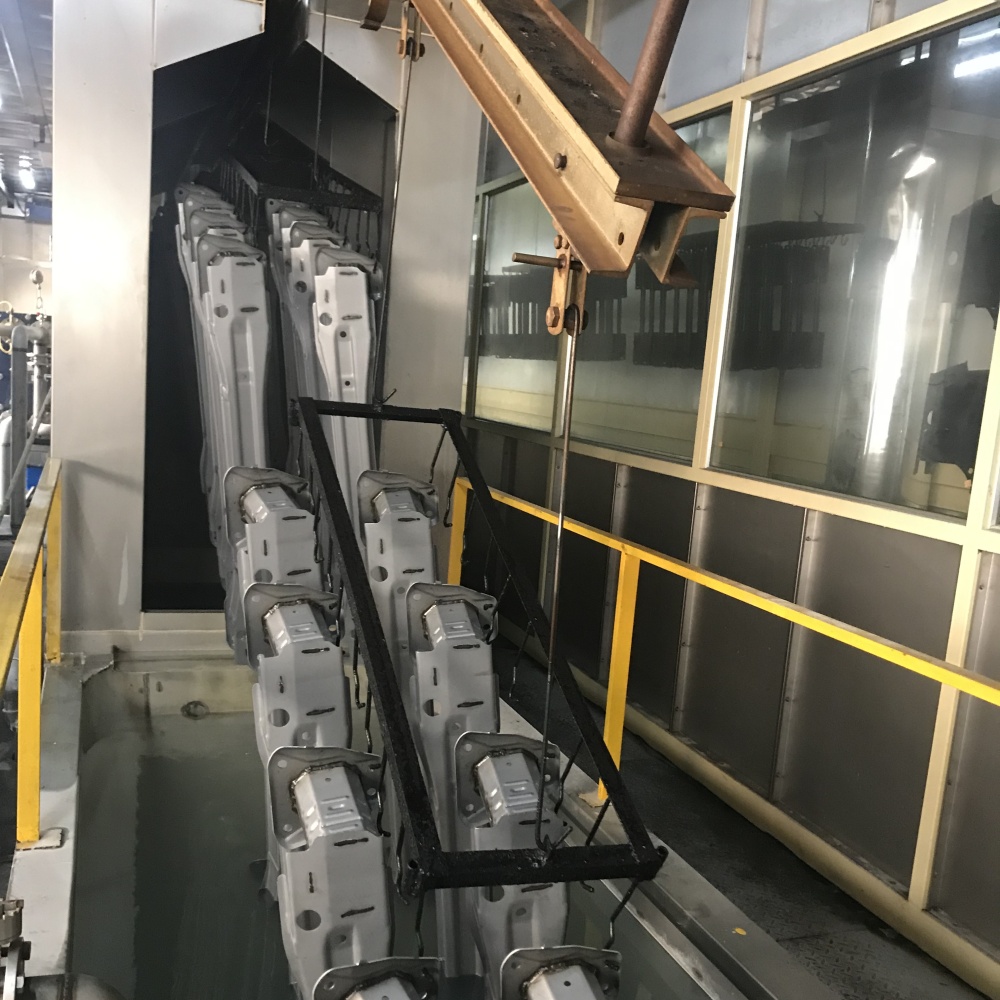
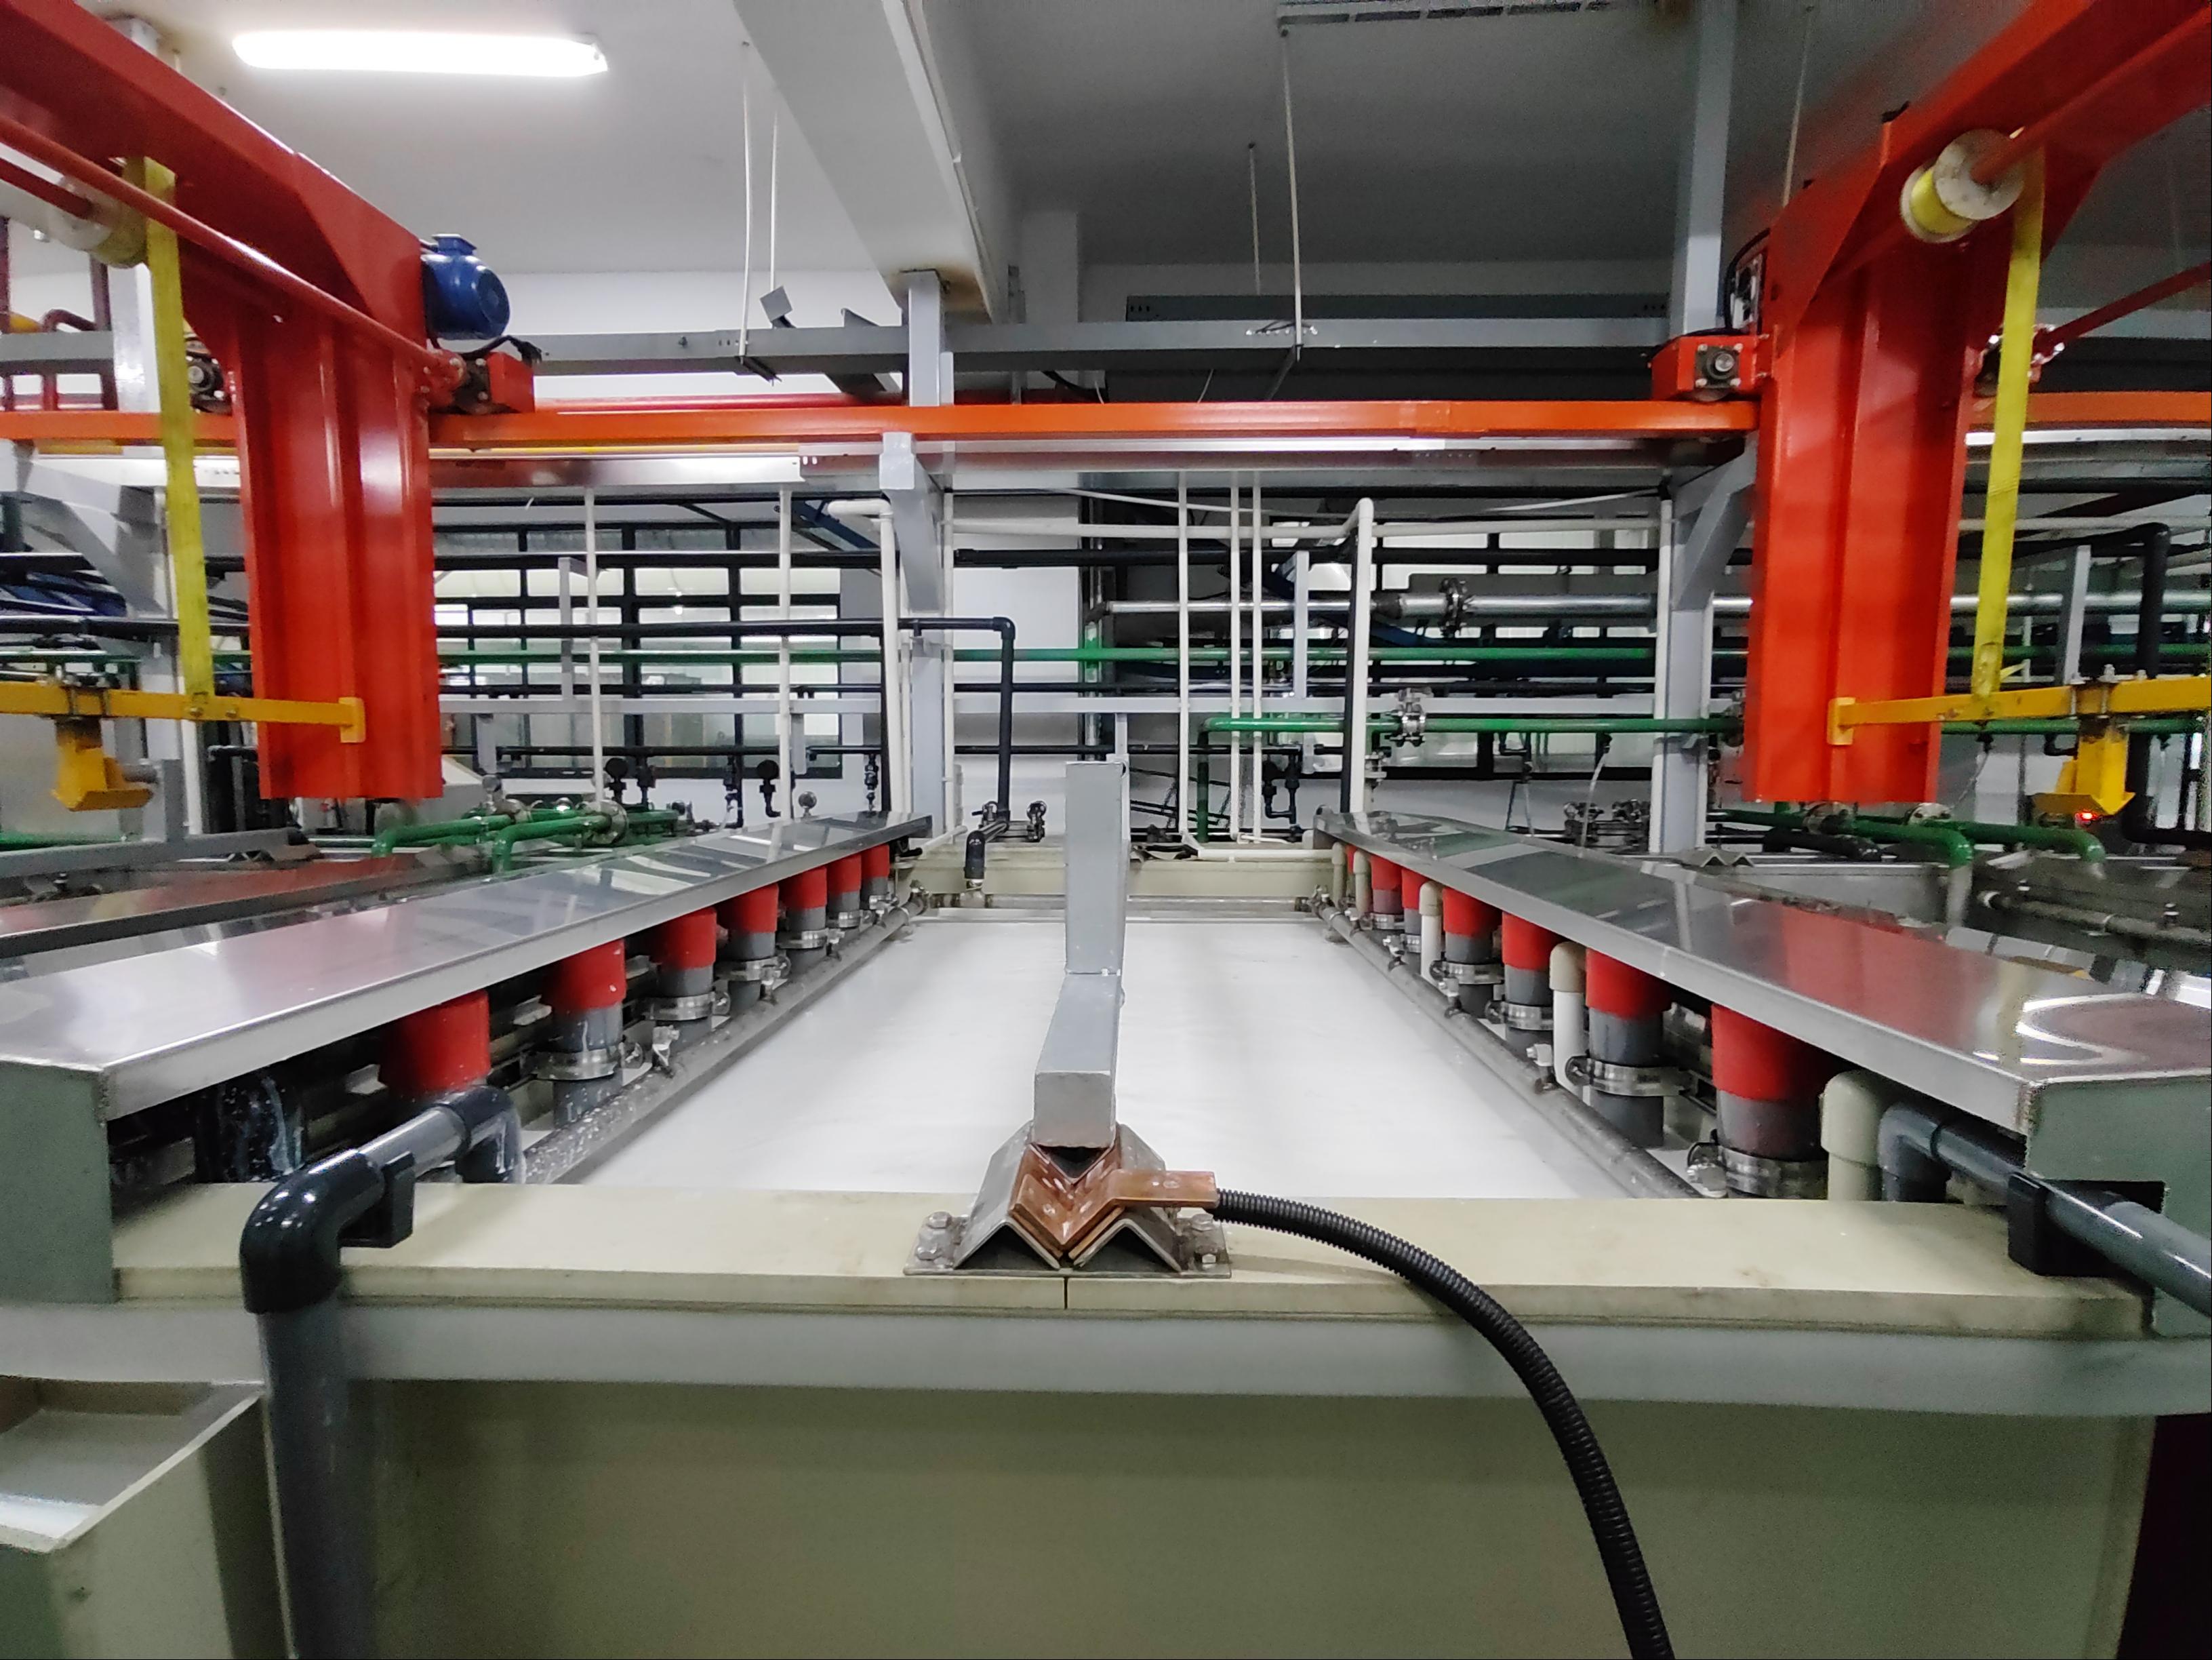
इलेक्ट्रोकोटिंग (ई-कोट) क्या है?
इलेक्ट्रोकोटिंग, जिसे सीईडी (कैथोडिक इलेक्ट्रोडिपॉजिशन) भी कहा जाता है, एक प्रक्रिया है जिसमें विद्युत आवेशित पेंट के कणों को जल निलंबन से एक विद्युत क्षेत्र के प्रभाव में एक चालक भाग पर जमा किया जाता है। पारंपरिक स्प्रे पेंटिंग के विपरीत, ई-कोट जटिल ज्यामिति वाले भागों पर भी समान कोटिंग प्रदान करता है।
प्रक्रिया के दौरान, पेंट को मुख्य रूप से लगाए गए वोल्टेज द्वारा नियंत्रित फिल्म की मोटाई पर लगाया जाता है। इलेक्ट्रोकोटिंग की एक अद्वितीय विशेषता यह है कि जमाव एक स्व-सीमित प्रक्रिया है : जैसे-जैसे जमा हुआ फिल्म भाग को विद्युत रूप से विच्छेदित करता है, जमाव की दर स्वाभाविक रूप से धीमी हो जाती है। शुरुआत में, पेंट के ठोस कण प्रतिविपक्षी इलेक्ट्रोड के सबसे निकट के क्षेत्रों में जमा होते हैं। जैसे-जैसे ये क्षेत्र विच्छेदित होते हैं, विद्युत क्षेत्र ठोस कणों को अधिक गहराई में स्थित, अभी भी खुली धातु की सतहों में प्रवेश कराता है, जिससे पूर्ण आवरण सुनिश्चित होता है। आंतरिक कोटिंग और छुपे हुए सतहों को कोट करने की इस क्षमता को थ्रोइंग पावर कैविटी कोटिंग कहा जाता है
दो प्रमुख प्रकार की कैथोडिक इलेक्ट्रोकोट व्यापक रूप से उपयोग में हैं, जो प्रत्येक अलग-अलग अनुप्रयोग आवश्यकताओं के लिए उपयुक्त हैं।
|
विशेषता |
कैथोडिक एपॉक्सी |
कैथोडिक एक्रिलिक |
|
संक्षारण प्रतिरोध |
उत्कृष्ट – नमक के छिड़काव, आर्द्रता और चक्रीय संक्षारण के लिए मानक |
अच्छा, लेकिन एपॉक्सी की तुलना में थोड़ा कम |
|
यूवी स्थायित्व |
दुर्बल – जब सूर्य के प्रकाश के संपर्क में आता है तो इसे टॉपकोट की आवश्यकता होती है |
उत्कृष्ट – एकल-परत समापन के रूप में उपयोग किया जा सकता है |
|
चॉकिंग प्रतिरोध |
कम (सुगंधित इपॉक्सी प्रकार UV के अधीन चॉक और विघटित हो जाते हैं) |
उच्च |
|
चमक और रंग धारण क्षमता |
सीमित |
चमक और रंगों की विस्तृत श्रृंखला उपलब्ध |
|
विशिष्ट अनुप्रयोग |
ऑटोमोटिव, ऑटोमोटिव भाग, भारी ड्यूटी संक्षारण सुरक्षा |
कृषि, लॉन एवं उद्यान, उपभोक्ता वस्तुएँ, एयर-कंडीशनिंग, हल्के रंग के समापन |
|
शीर्ष परत की आवश्यकता है? |
हाँ, बाहरी प्रकाश के लिए |
नहीं (एकल-परत समापन संभव है) |
सारांश
• चुनें कैथोडिक एपॉक्सी जब अधिकतम संक्षारण सुरक्षा की आवश्यकता हो, लेकिन बाहरी अनुप्रयोगों के लिए शीर्ष परत की योजना बनाएं।
• चुनें कैथोडिक एक्रिलिक जब यूवी स्थायित्व, रंग धारण क्षमता या हल्के रंग के फिनिश की आवश्यकता हो, विशेष रूप से लौह (स्टील) सब्सट्रेट्स पर।
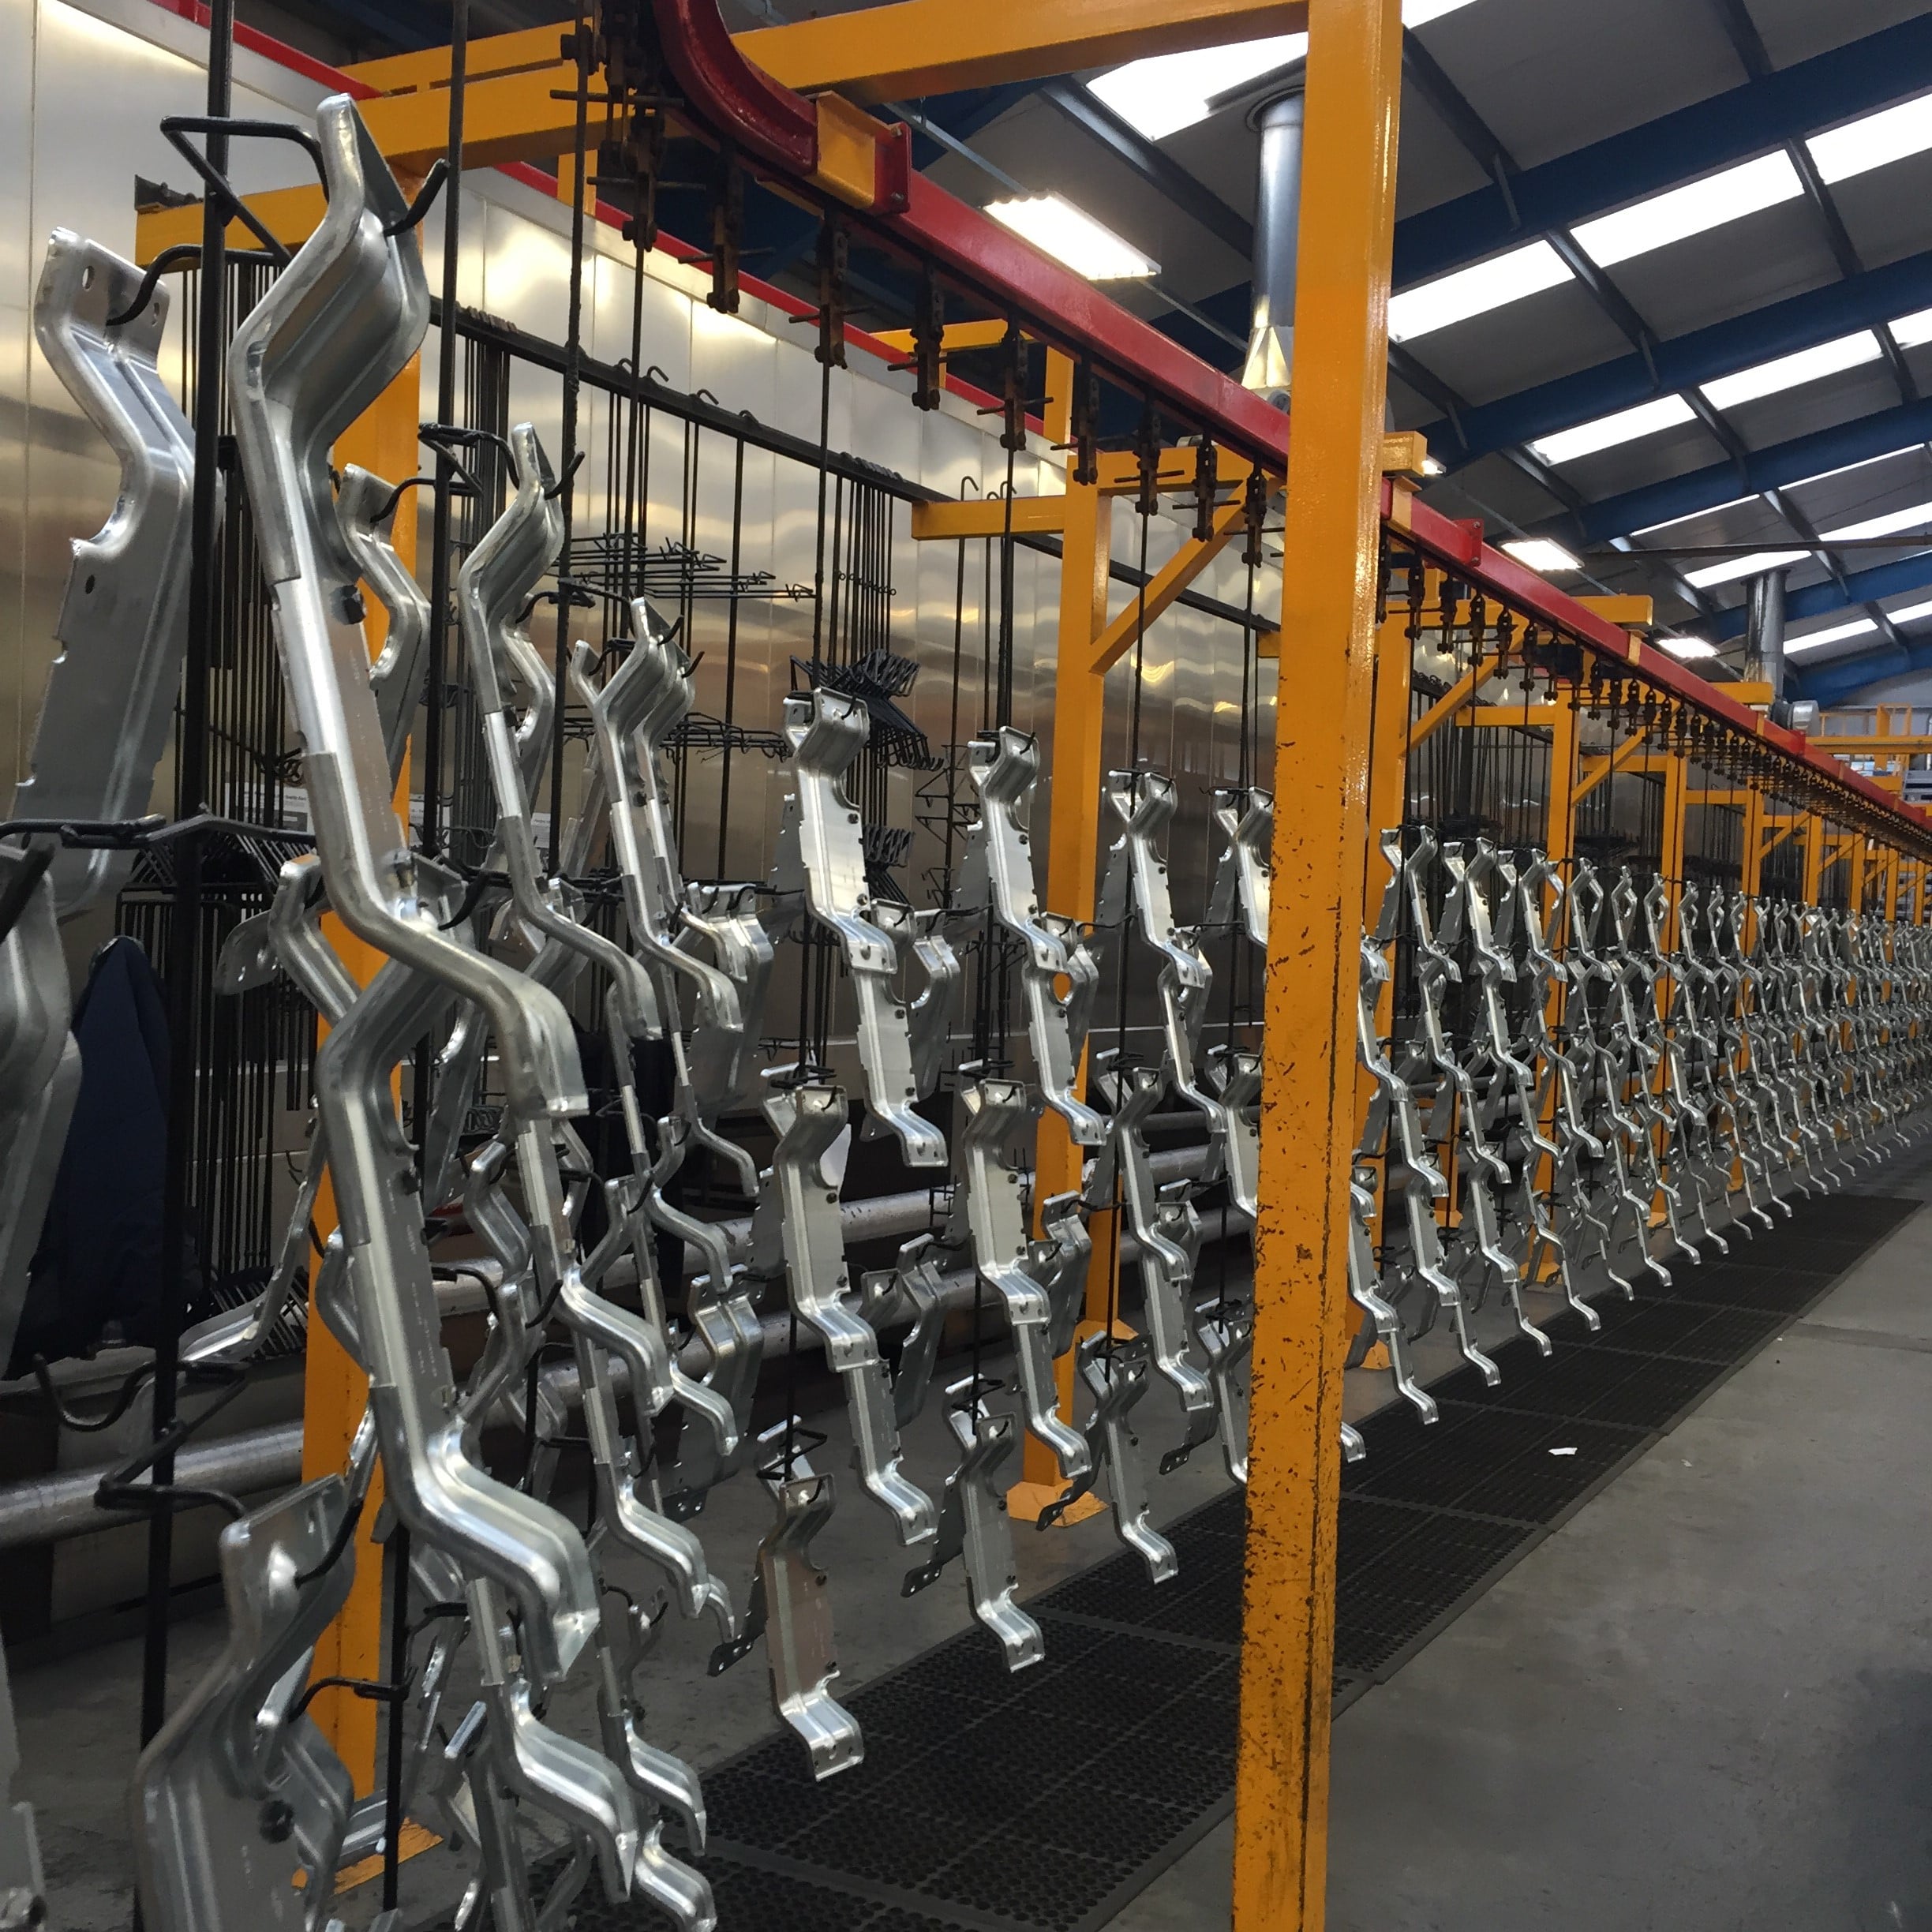
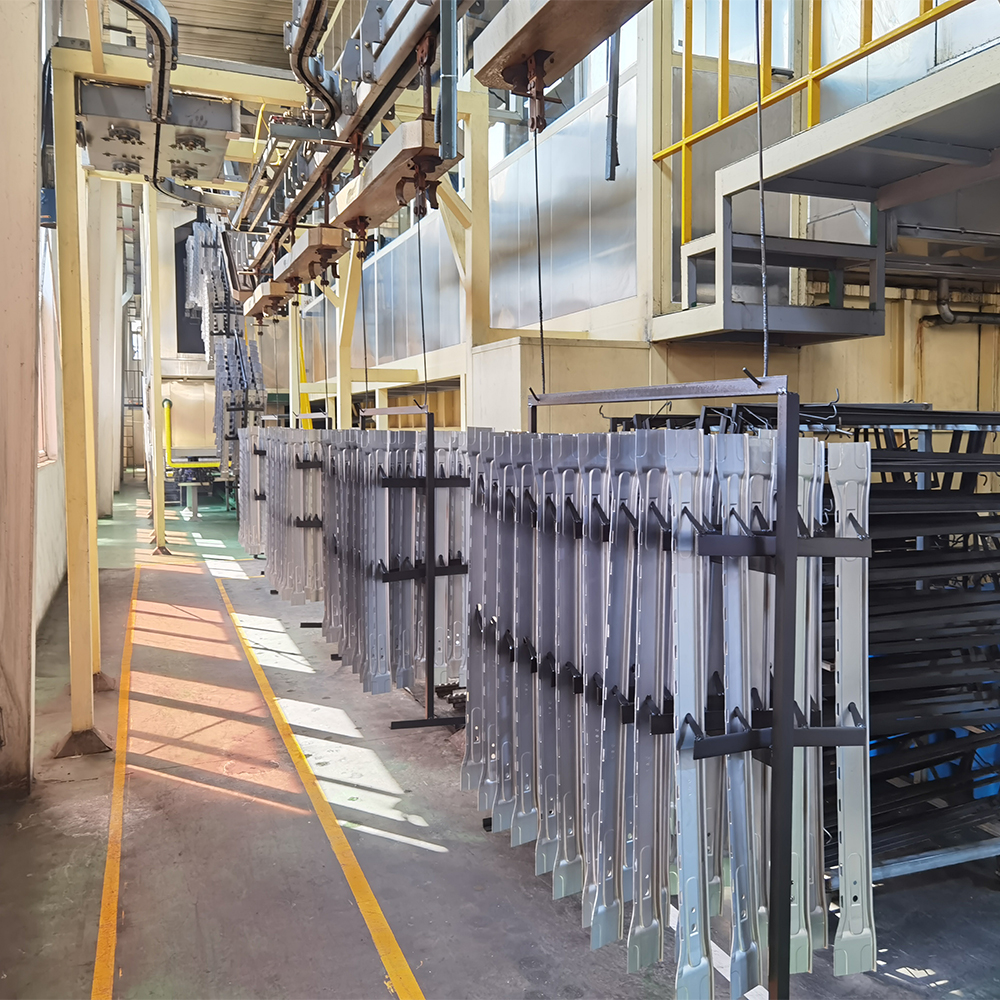
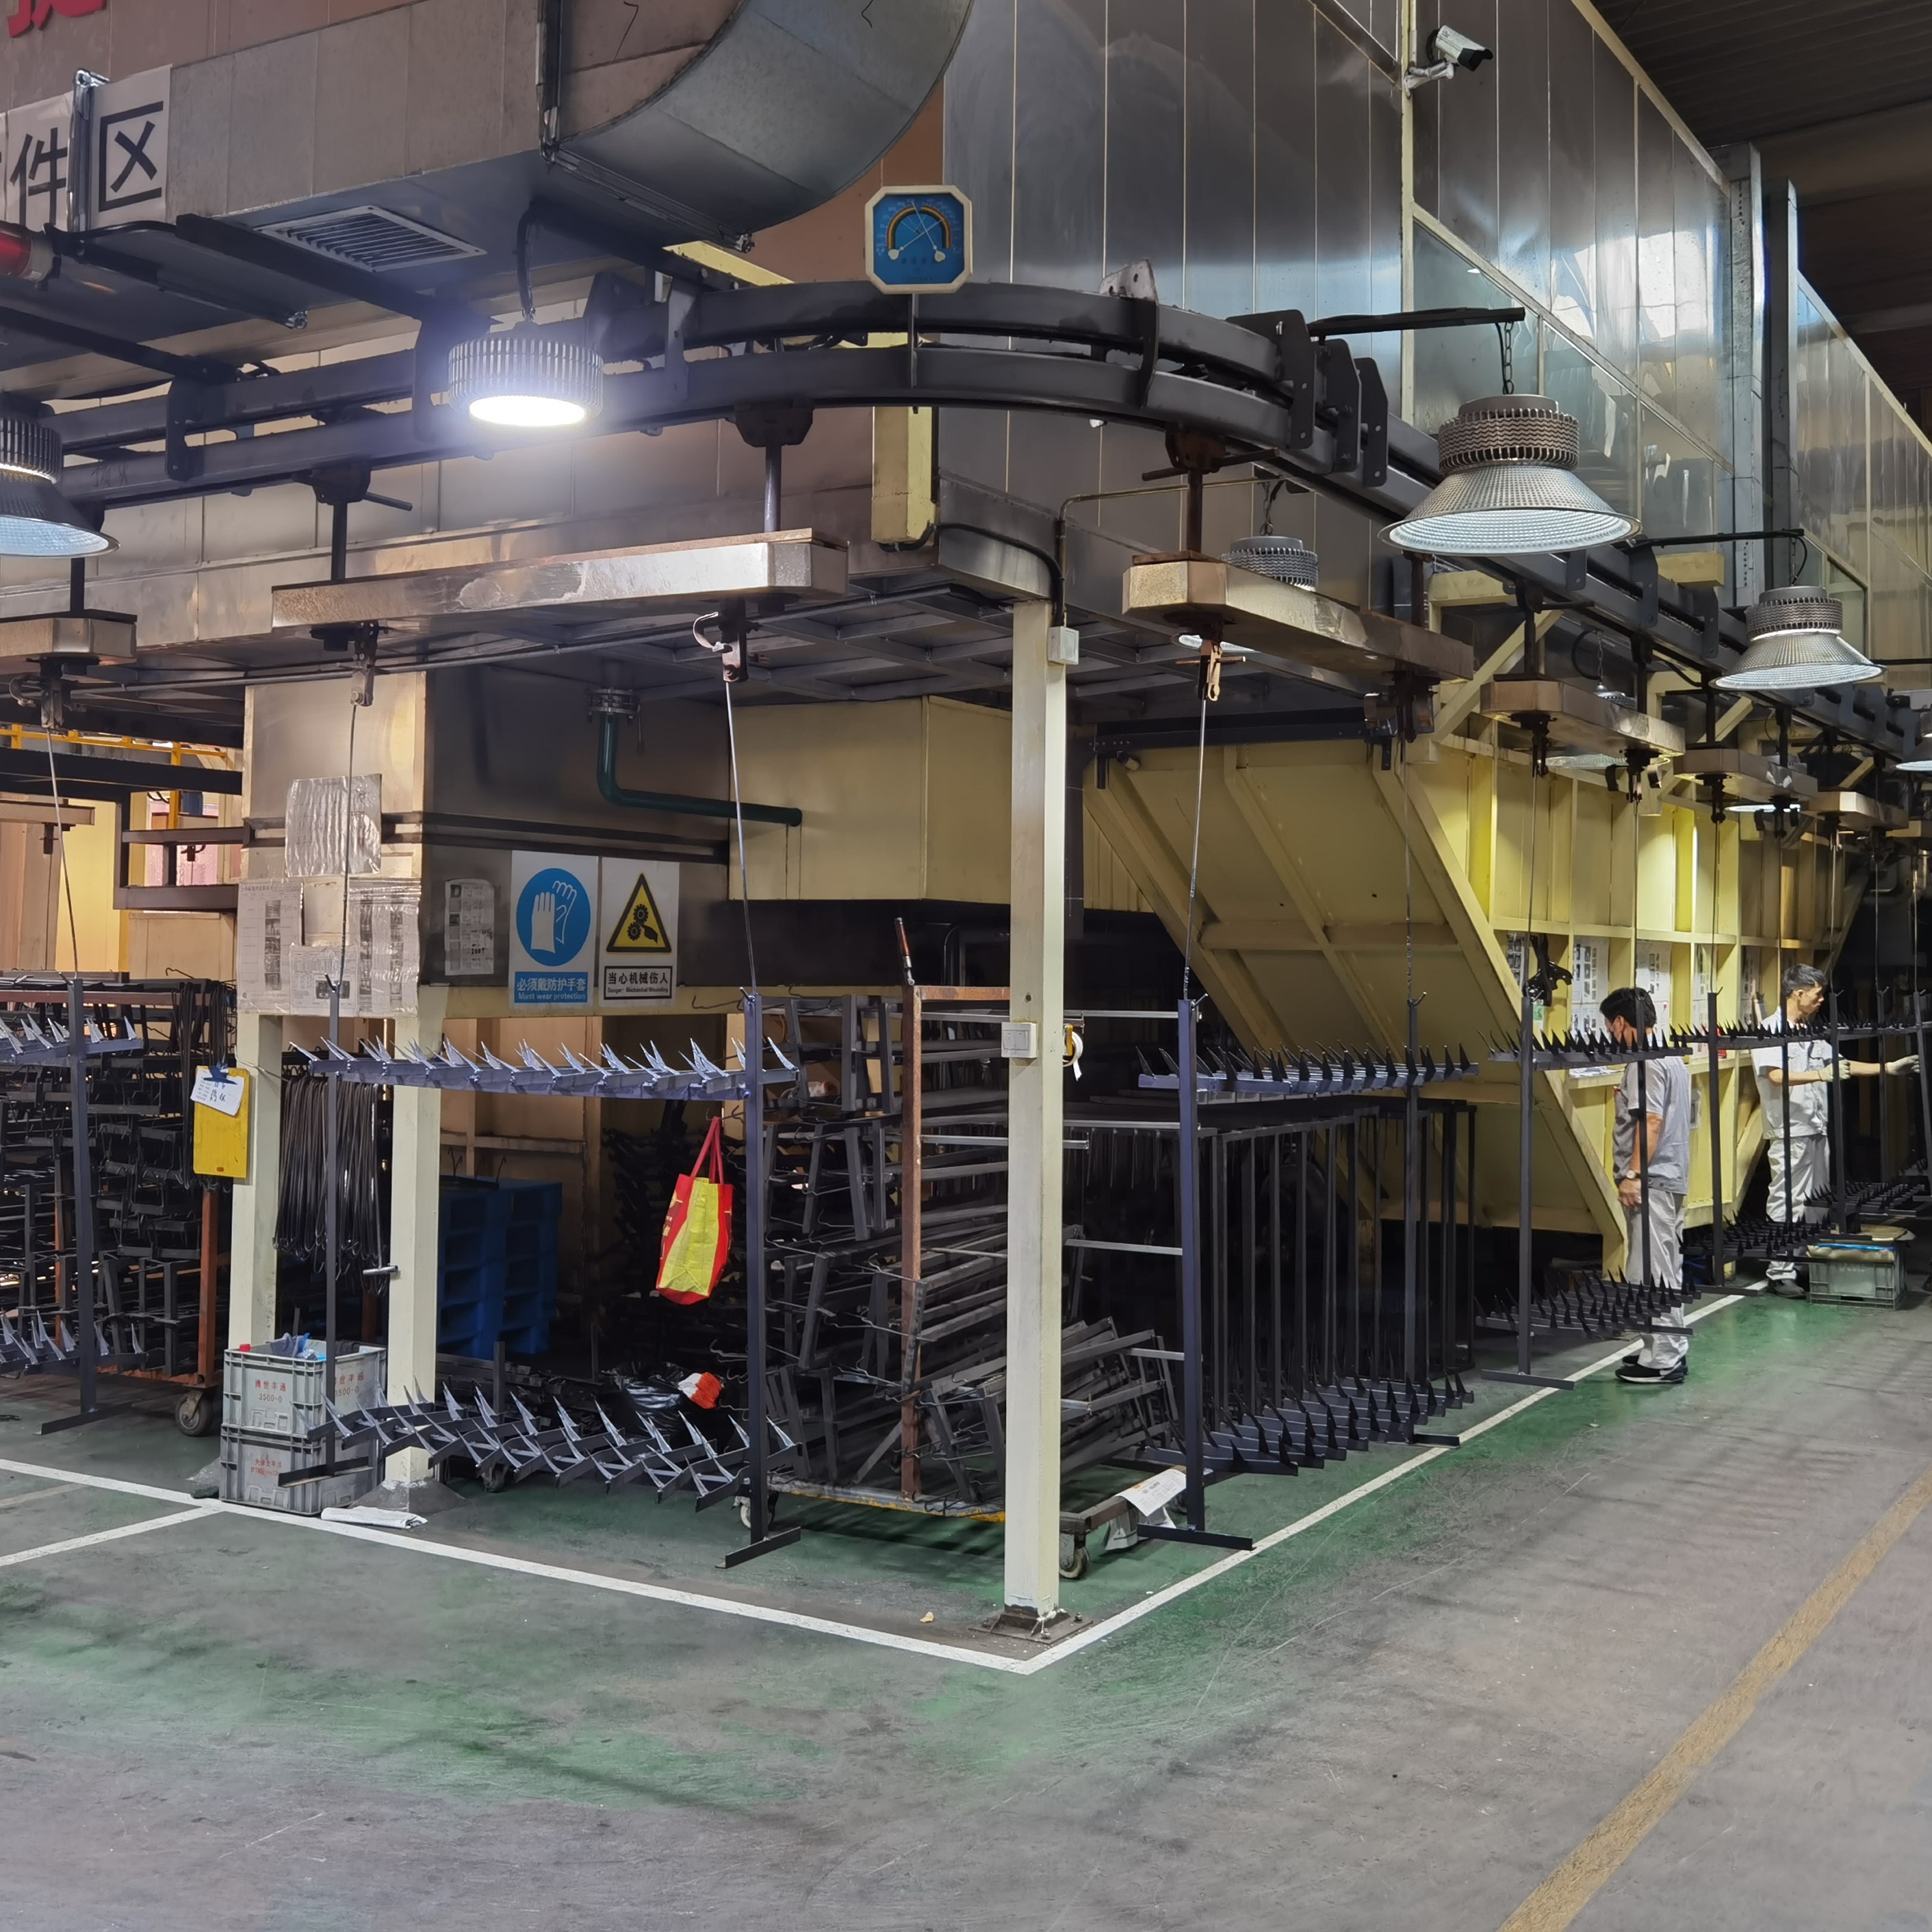
एक पूर्ण इलेक्ट्रोकोटिंग लाइन में चार मुख्य चरण होते हैं:
• पूर्व-उपचार – धातु सतह को तैयार करने के लिए सफाई और रूपांतरण कोटिंग।
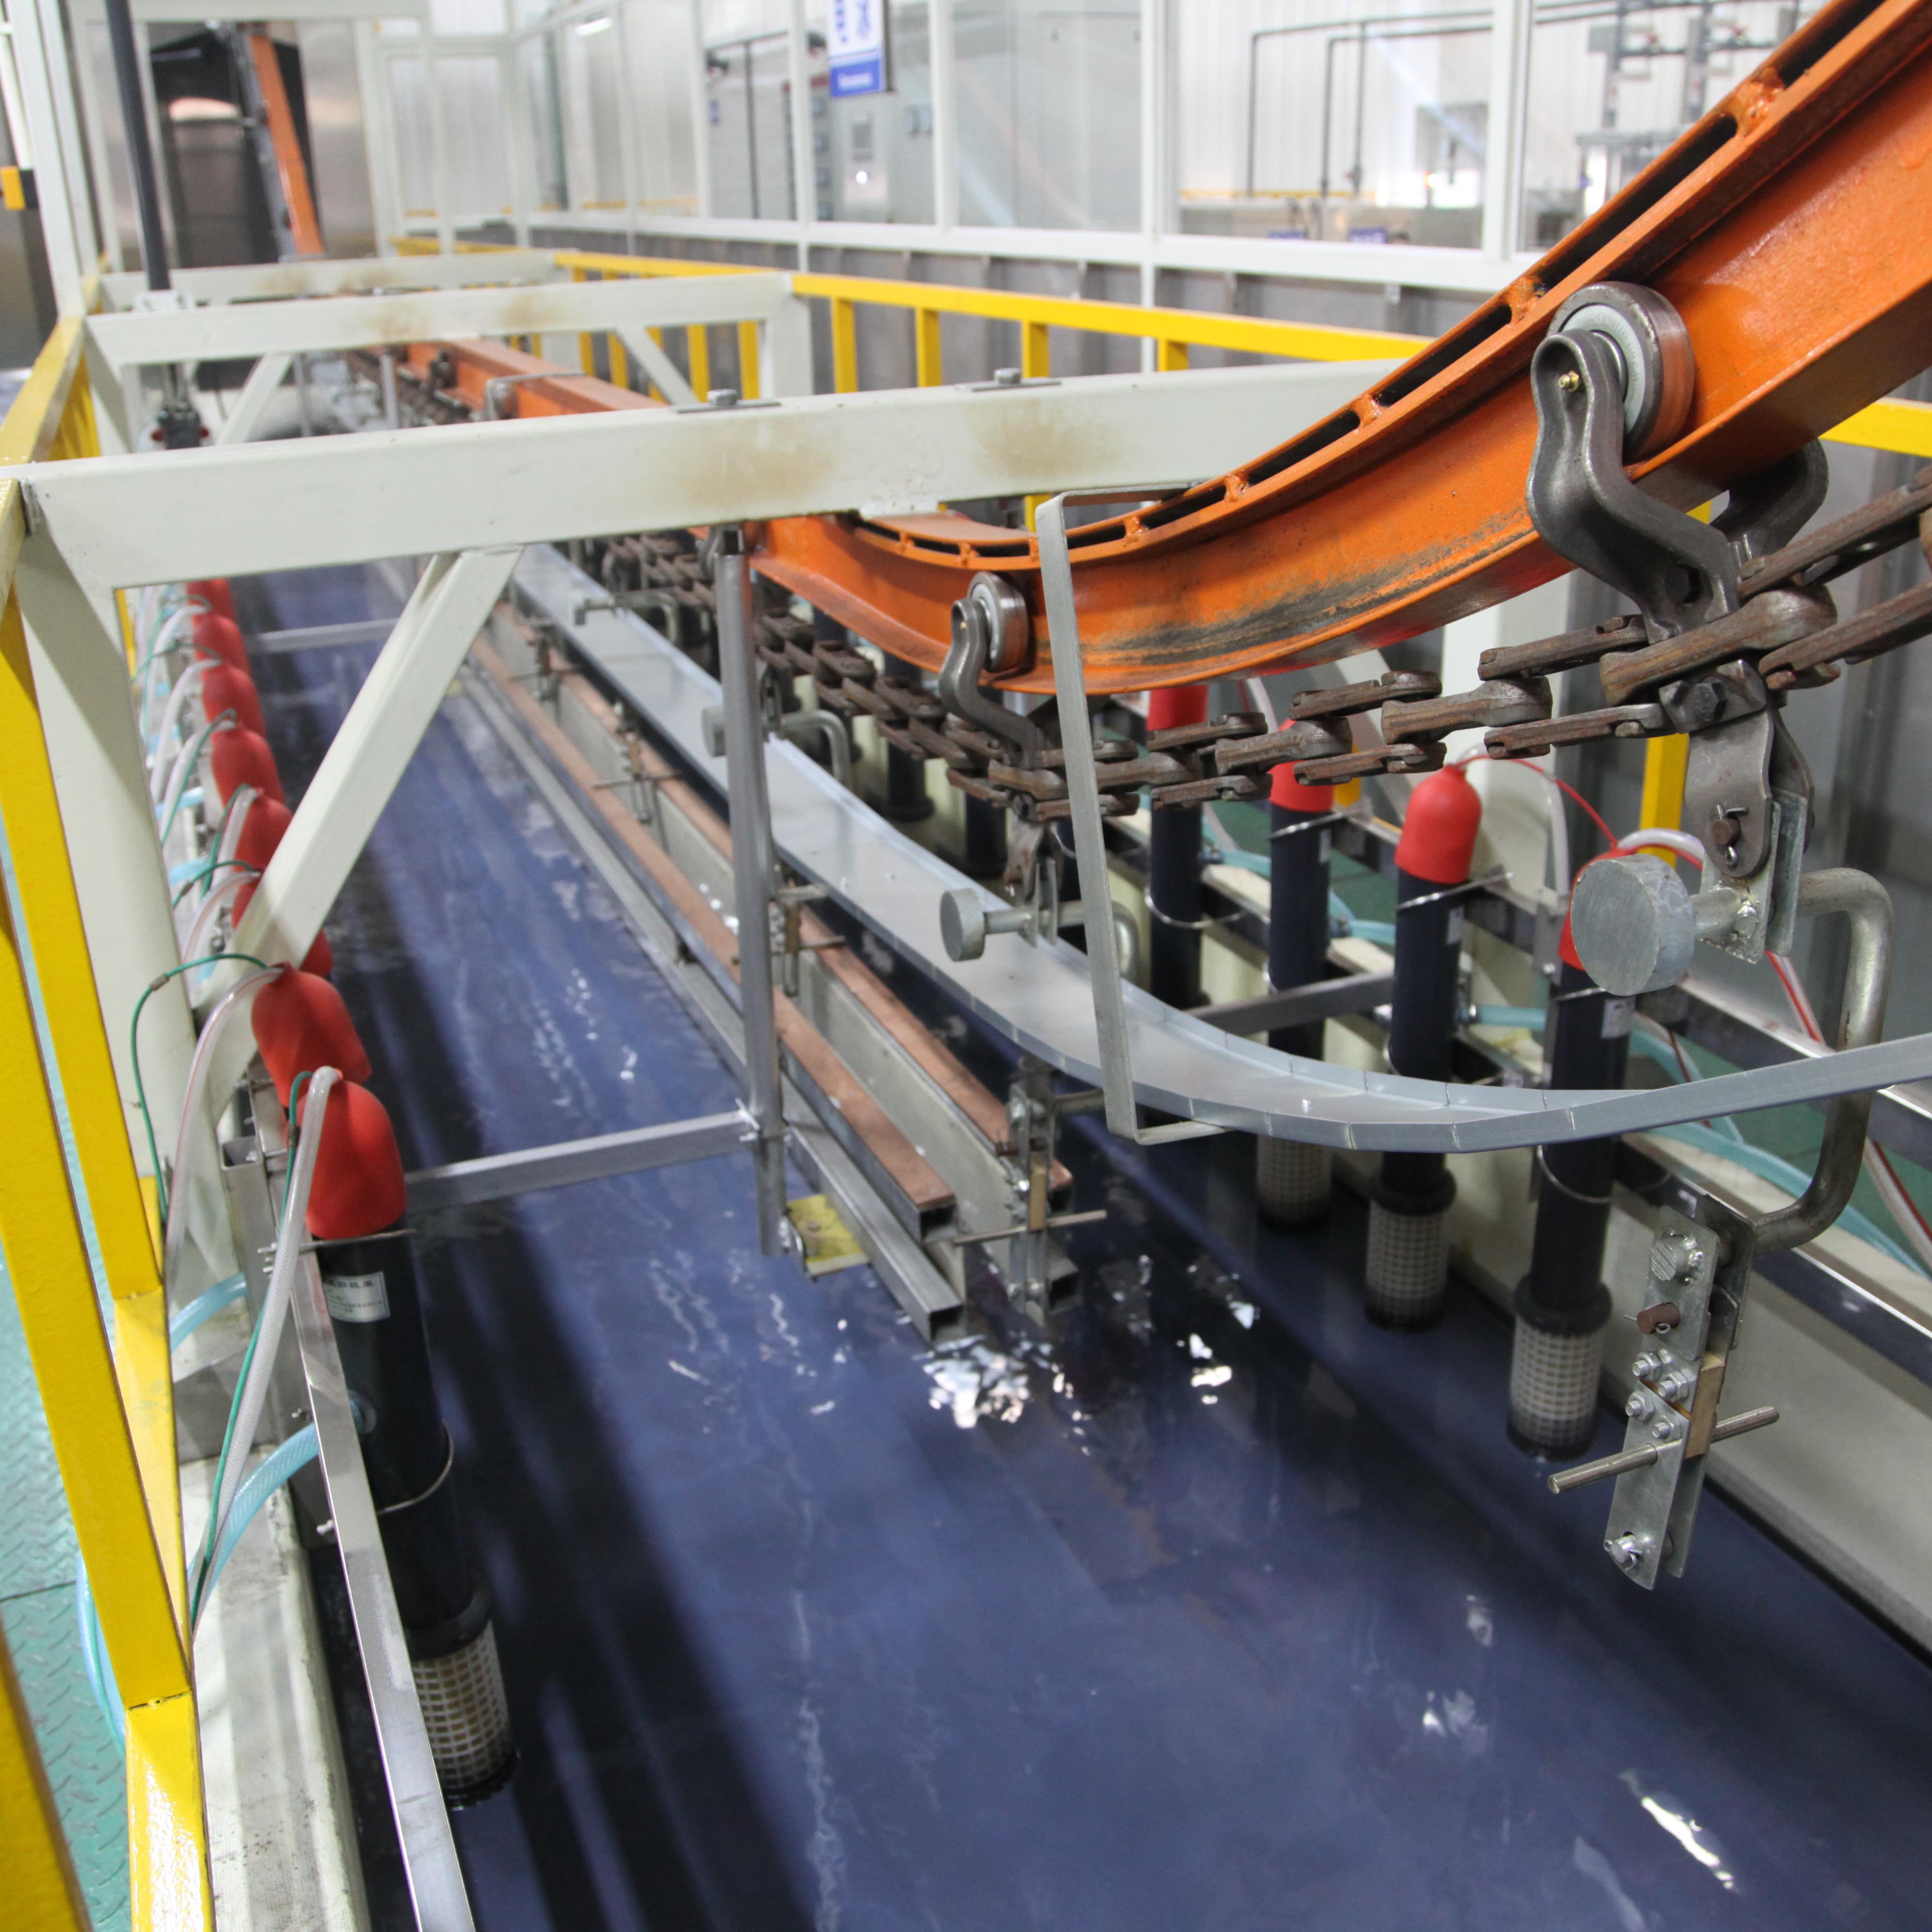
• इ-कोट टैंक और सहायक उपकरण – पेंट बाथ में डुबोना और इलेक्ट्रोडिपॉजिशन।
• पोस्ट रिन्स – आमतौर पर अवक्षयित पेंट के ठोस कणों को पुनः प्राप्त करने के लिए अल्ट्राफिल्ट्रेशन (UF) का उपयोग करना।
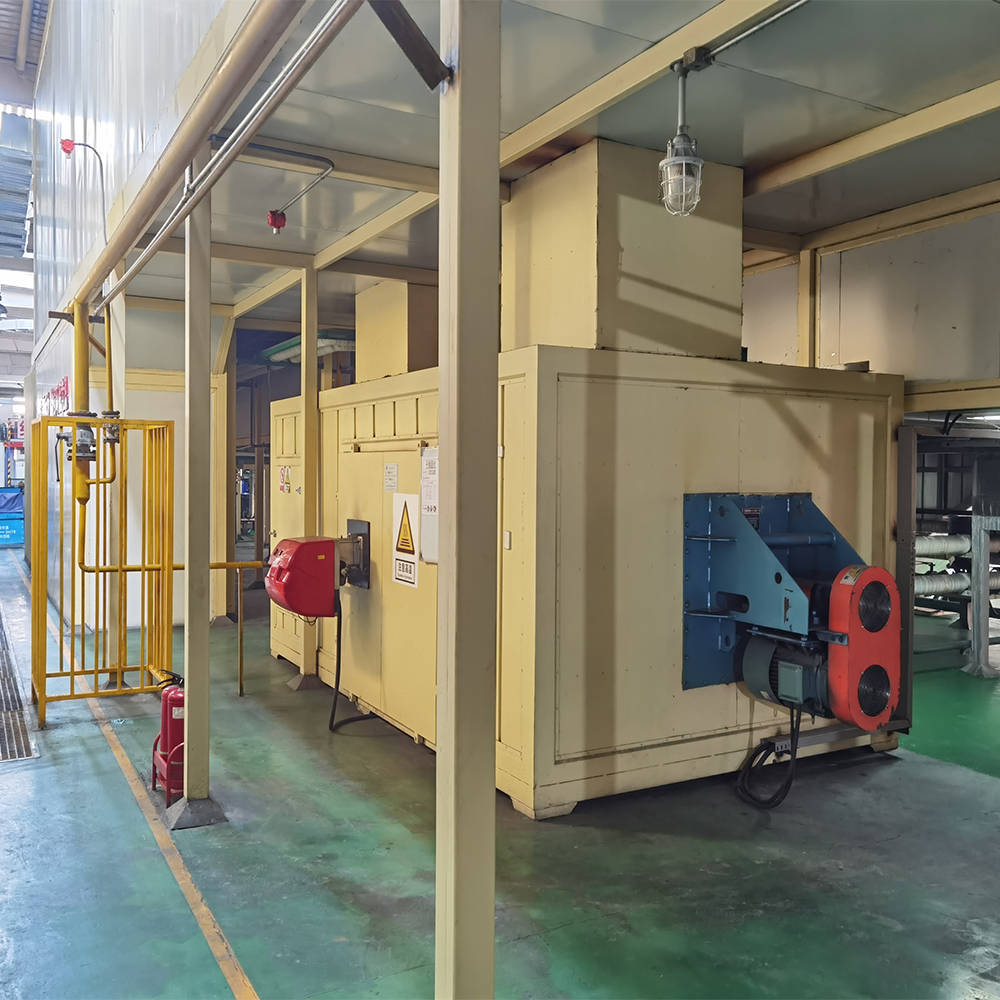
• क्यूरिंग ओवन – जमा किए गए पेंट फिल्म को क्रॉसलिंक और क्योर करने के लिए बेकिंग।
एक विशिष्ट क्रम में, सबसे पहले भागों की सफाई की जाती है और उन पर फॉस्फेट रूपांतरण कोटिंग के साथ प्रीट्रीटमेंट किया जाता है। इसके बाद उन्हें इलेक्ट्रो-कोट बाथ में डुबोया जाता है, जहाँ भागों (कैथोड) और काउंटर इलेक्ट्रोड्स (एनोड) के बीच डीसी करंट लगाया जाता है। आवेशित पेंट के कण भाग की सतह की ओर प्रवासित होते हैं और जमा हो जाते हैं। बाथ से निकालने के बाद, भागों को अतिरिक्त पेंट ठोस को पुनः प्राप्त करने के लिए धोया जाता है, फिर अंतिम कोटिंग गुणों को प्राप्त करने के लिए बेक किया जाता है।
इलेक्ट्रोकोटिंग से पहले, अधिकांश धातु सतहों को व्यापक प्रीट्रीटमेंट प्रक्रिया से गुजरना आवश्यक होता है, जिसमें आमतौर पर रूपांतरण कोटिंग शामिल होती है। यह उचित चिपकने और संक्षारण प्रतिरोध को सुनिश्चित करता है।
ई-कोट के लिए एक मानक प्रीट्रीटमेंट क्रम में निम्नलिखित सात चरण शामिल हैं:
• सफाई (एक या अधिक चरण) – तेल, गंदगी और धातु के कणों को हटाता है।
• धोना – शेष सफाईकर्ता को हटाता है।
• स्थितिकरण (सतह सक्रियण) – फॉस्फेटिंग के दौरान सूक्ष्म क्रिस्टल निर्माण के लिए धातु सतह को तैयार करता है।
• कन्वर्शन कोटिंग – एक फॉस्फेट परत (आयरन या जिंक फॉस्फेट) लगाता है।
• धोना – अतिरिक्त फॉस्फेट समाधान को हटाता है।
• पोस्ट-उपचार (सील रिंस) – संक्षारण प्रतिरोध और पेंट आसंजन को बढ़ाता है।
• डीआई (डिआयनाइज़्ड) जल से धुलाई – ई-कोट बाथ के दूषण से बचने के लिए किसी भी चालक आयन को हटाता है।
फॉस्फेटिंग प्रक्रियाएँ मुख्य रूप से दो श्रेणियों में आती हैं: आयरन फॉस्फेट और जिंक फॉस्फेट।
|
पहलू |
आयरन फॉस्फेटिंग |
जस्ता फॉस्फेटिंग |
|
कोटिंग की मोटाई |
पतला |
मोटा |
|
संक्षारण प्रतिरोध |
मध्यम |
उत्कृष्ट |
|
पेंट चिपकाव |
अच्छा |
उच्चतम |
|
भारी धातु की मात्रा |
कम (कोई अतिरिक्त भारी धातुएँ नहीं) |
जिंक/निकल युक्त (पर्यावरणीय प्रतिबंध लागू होते हैं) |
|
लागत |
नीचे |
उच्च |
|
सामान्य उपयोग |
जहाँ अधिकतम प्रदर्शन की तुलना में लागत को प्राथमिकता दी जाती है |
उच्च-प्रदर्शन अनुप्रयोग, विशेष रूप से ई-कोट के साथ |
आयरन फ़ॉस्फ़ेट पारंपरिक रूप से इसे तब चुना जाता रहा है जब समग्र लागत पर विचार करना अत्यधिक प्रदर्शन की आवश्यकताओं की तुलना में अधिक महत्वपूर्ण होता है। चूँकि आयरन फॉस्फेट के लेप पतले होते हैं और उनमें केवल प्रसंस्कृत सब्सट्रेट (अर्थात् स्टील के भाग से प्राप्त आयरन) के धातु आयन ही होते हैं, अतः ये जिंक फॉस्फेट की तुलना में कम जंग प्रतिरोध प्रदान करते हैं। हालाँकि, भारी धातुओं पर पर्यावरणीय विनियमन के क्रमशः कड़े होते जाने के साथ, एक व्यापक उपचार के साथ जोड़े गए आयरन फॉस्फेट प्रणाली का उपयोग अभी भी कई जंग प्रतिरोध विनिर्देशों को पूरा कर सकता है, जो एक व्यावहारिक और अधिक पर्यावरण-अनुकूल विकल्प प्रदान करता है।
जिंक फॉस्फेट धातु समाप्ति उद्योग में पूर्व-उपचार के रूप में यह वरीयता वाला विकल्प बन गया है, विशेष रूप से जब इसे इलेक्ट्रोकोट प्रणालियों के साथ जोड़ा जाता है। इसका कारण सरल है: कठोर परिस्थितियों (जैसे उच्च आर्द्रता, नमक के संपर्क या चक्रीय जंग) के तहत, जिंक फॉस्फेट आयरन फॉस्फेट की तुलना में जंग प्रतिरोध और पेंट आसंजन दोनों में काफी बेहतर प्रदर्शन करता है। इसी कारण से, यह ऑटोमोटिव और भारी उद्योगों के लिए मानक बना हुआ है।

Copyright © 2025 Yangzhou OURS Machinery Co., Ltd.All rights reserved. - गोपनीयता नीति
 EN