
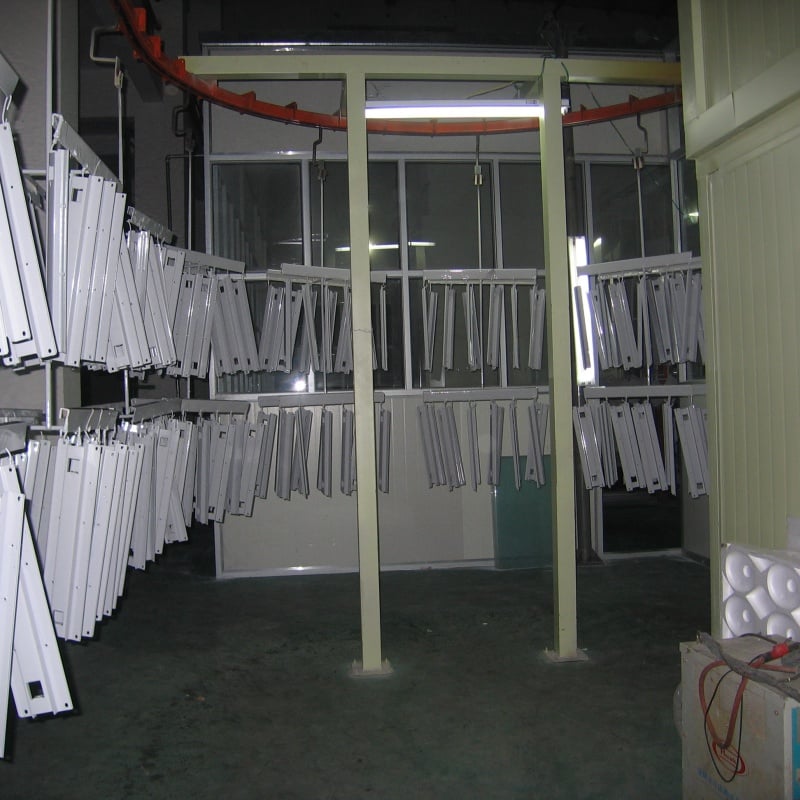


Полуавтоматическая линия порошкового покрытия для металлических деталей включает ручную загрузку и выгрузку, автоматическую транспортировку, автоматическое электростатическое напыление, ручную доработку распылением и отверждение. Она требует умеренных капитальных вложений и обеспечивает высокую гибкость, что делает её подходящей для экологически безопасного нанесения покрытий на небольшие и средние партии металлических деталей самого разнообразного типа.
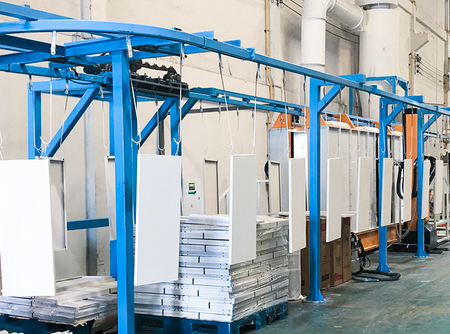
Определение производственная линия, центрированная на электростатическом нанесении порошкового покрытия, при которой загрузка и выгрузка, а также доработка распылением в сложнодоступных участках выполняются вручную, тогда как транспортировка, распыление и отверждение осуществляются автоматически, обеспечивая баланс между эффективностью и гибкостью.
Приложения металлическая мебель, корпуса и шкафы, ограждения, двери и окна, автомобильные компоненты, сельскохозяйственная техника и т.д.; небольшие и средние партии, множество типоразмеров и детали сложной формы; предприятия с ограниченным бюджетом и компактной производственной площадью.
Преимущества по сравнению с полностью автоматизированными линиями обеспечивает более низкие капитальные затраты, более простое техническое обслуживание и более быструю смену цвета; по сравнению с полностью ручными линиями обеспечивает более высокую производительность, равномерное нанесение покрытия и высокий коэффициент использования порошкового материала (≥98 %).
 |
| Полуавтоматическая линия порошкового покрытия для металлических деталей |
Загрузка → Предварительная обработка → Обезвоживание и сушка → Охлаждение → Автоматическое порошковое напыление → Ручная доработка распылением → Отверждение → Охлаждение → Выгрузка
•Погрузка металлические детали вручную подвешиваются на подвесной конвейер или на приспособления напольного конвейера.
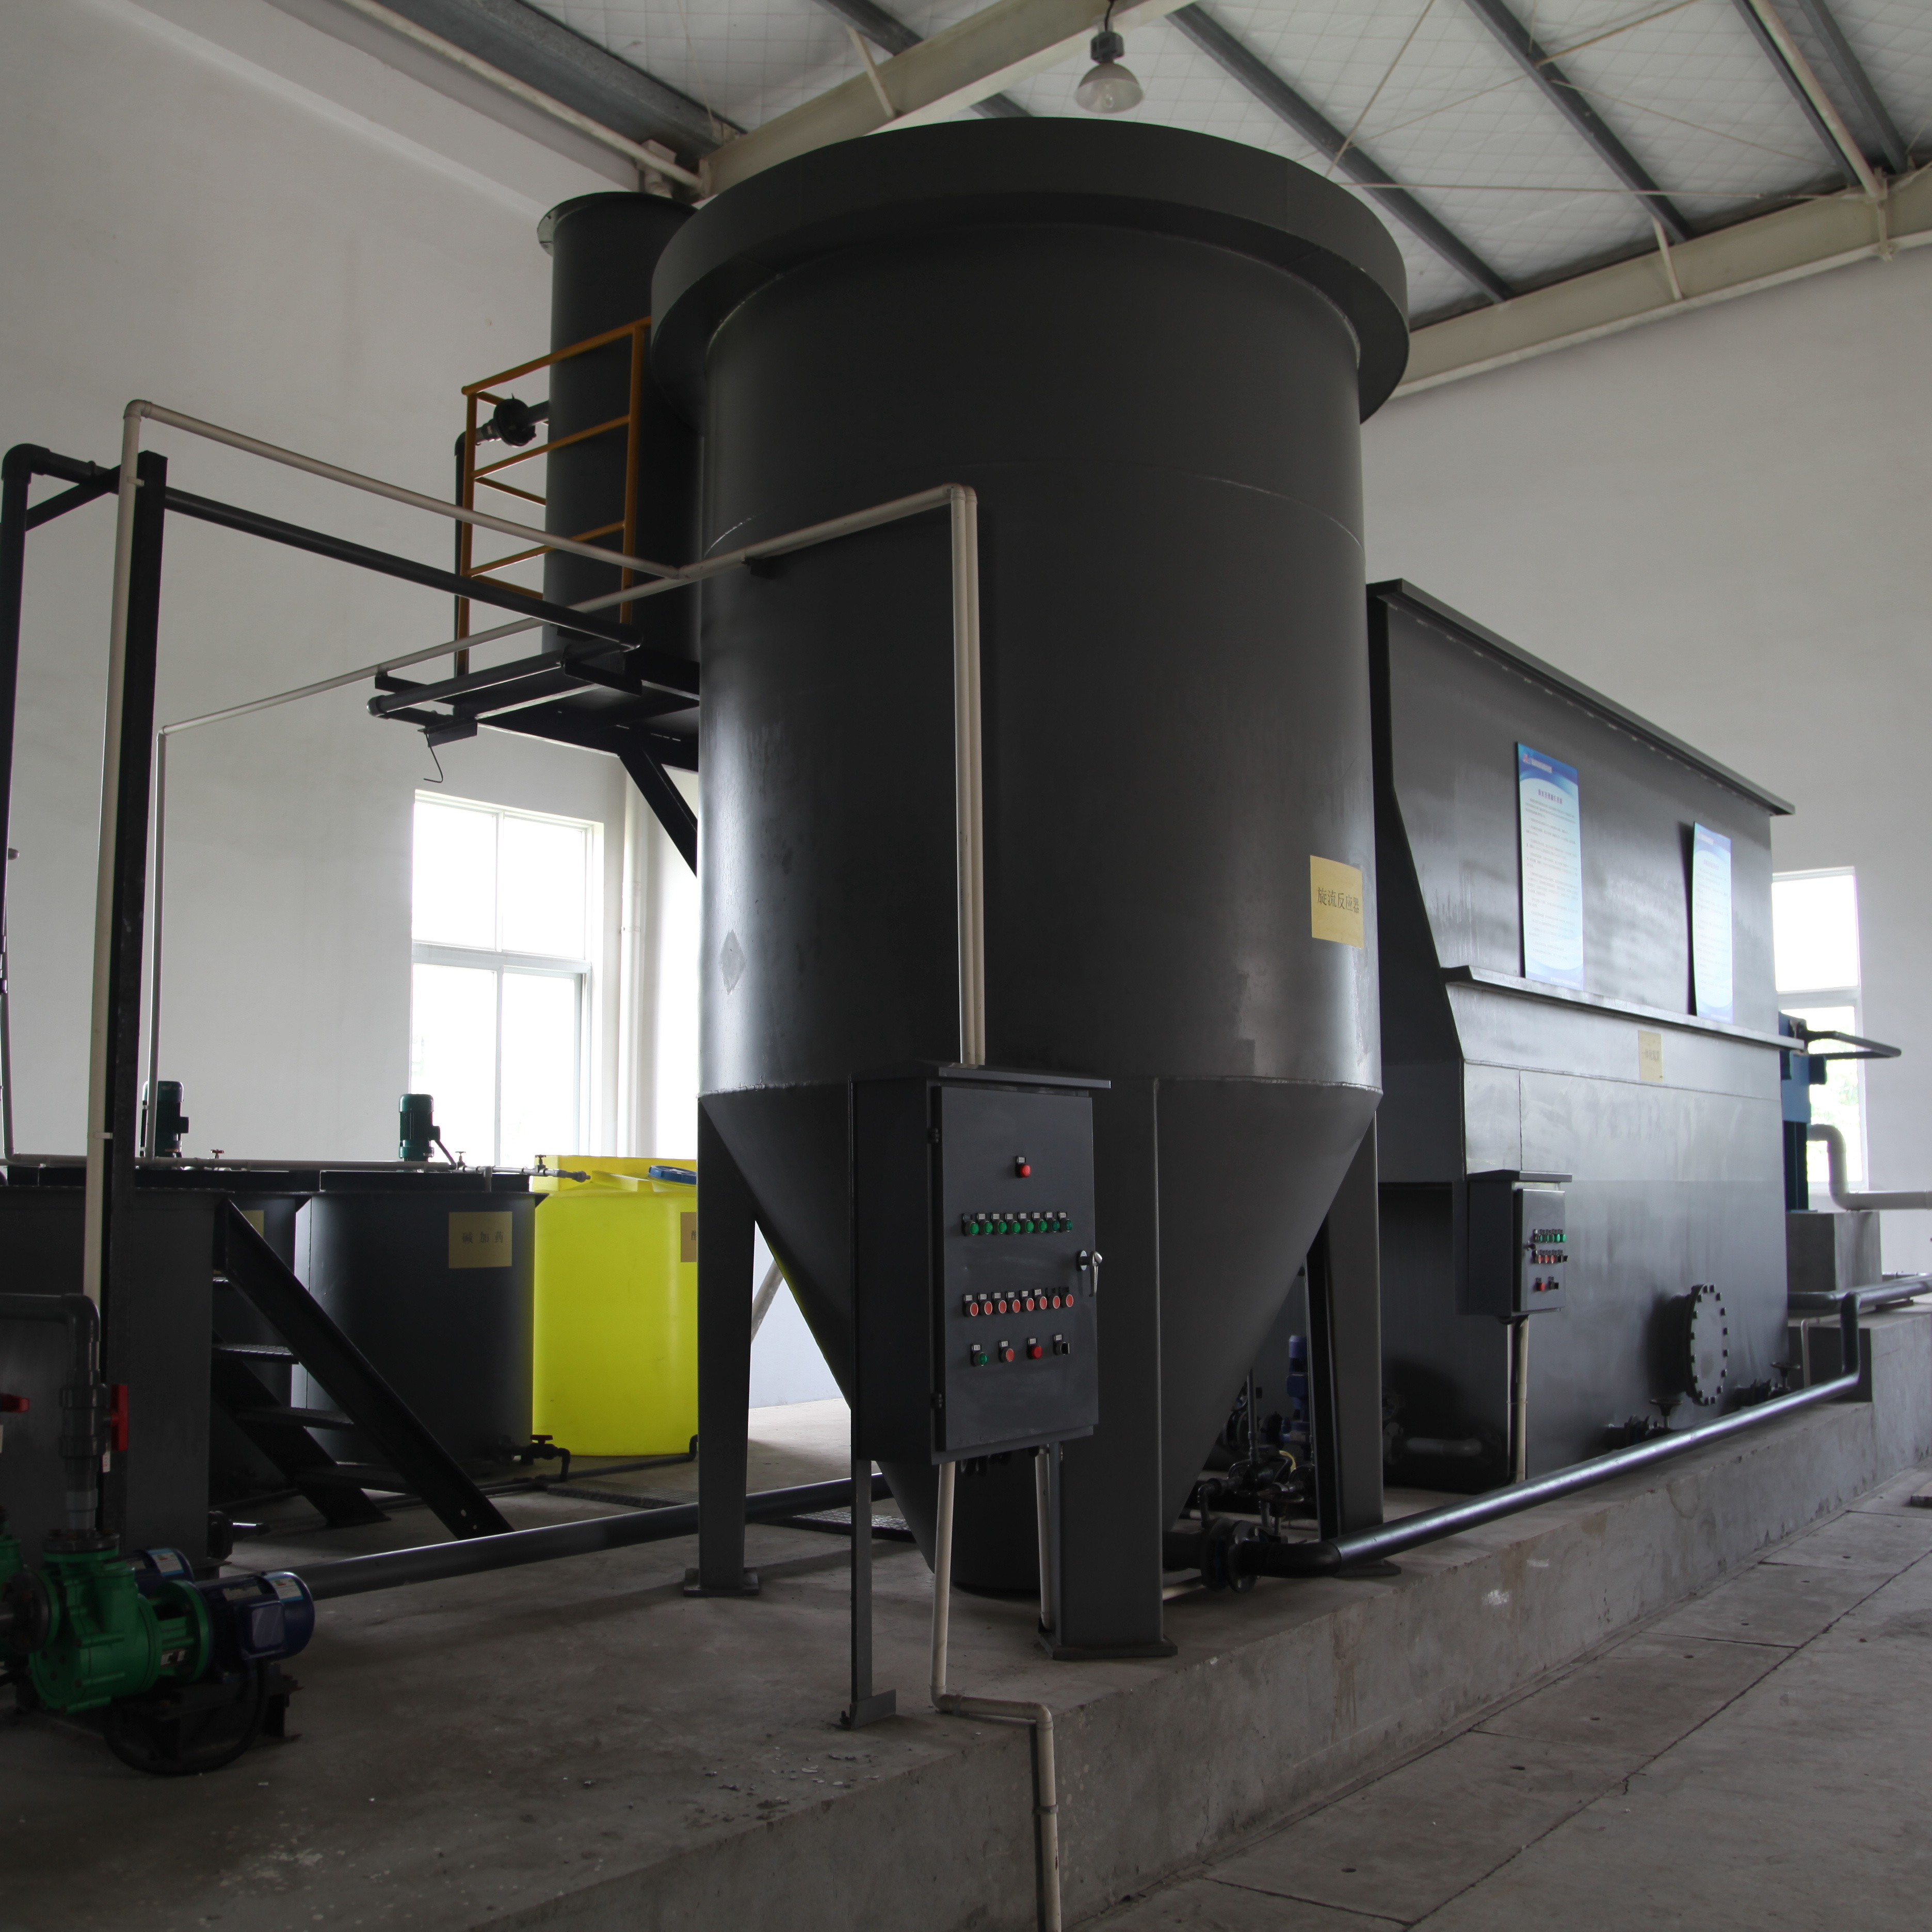
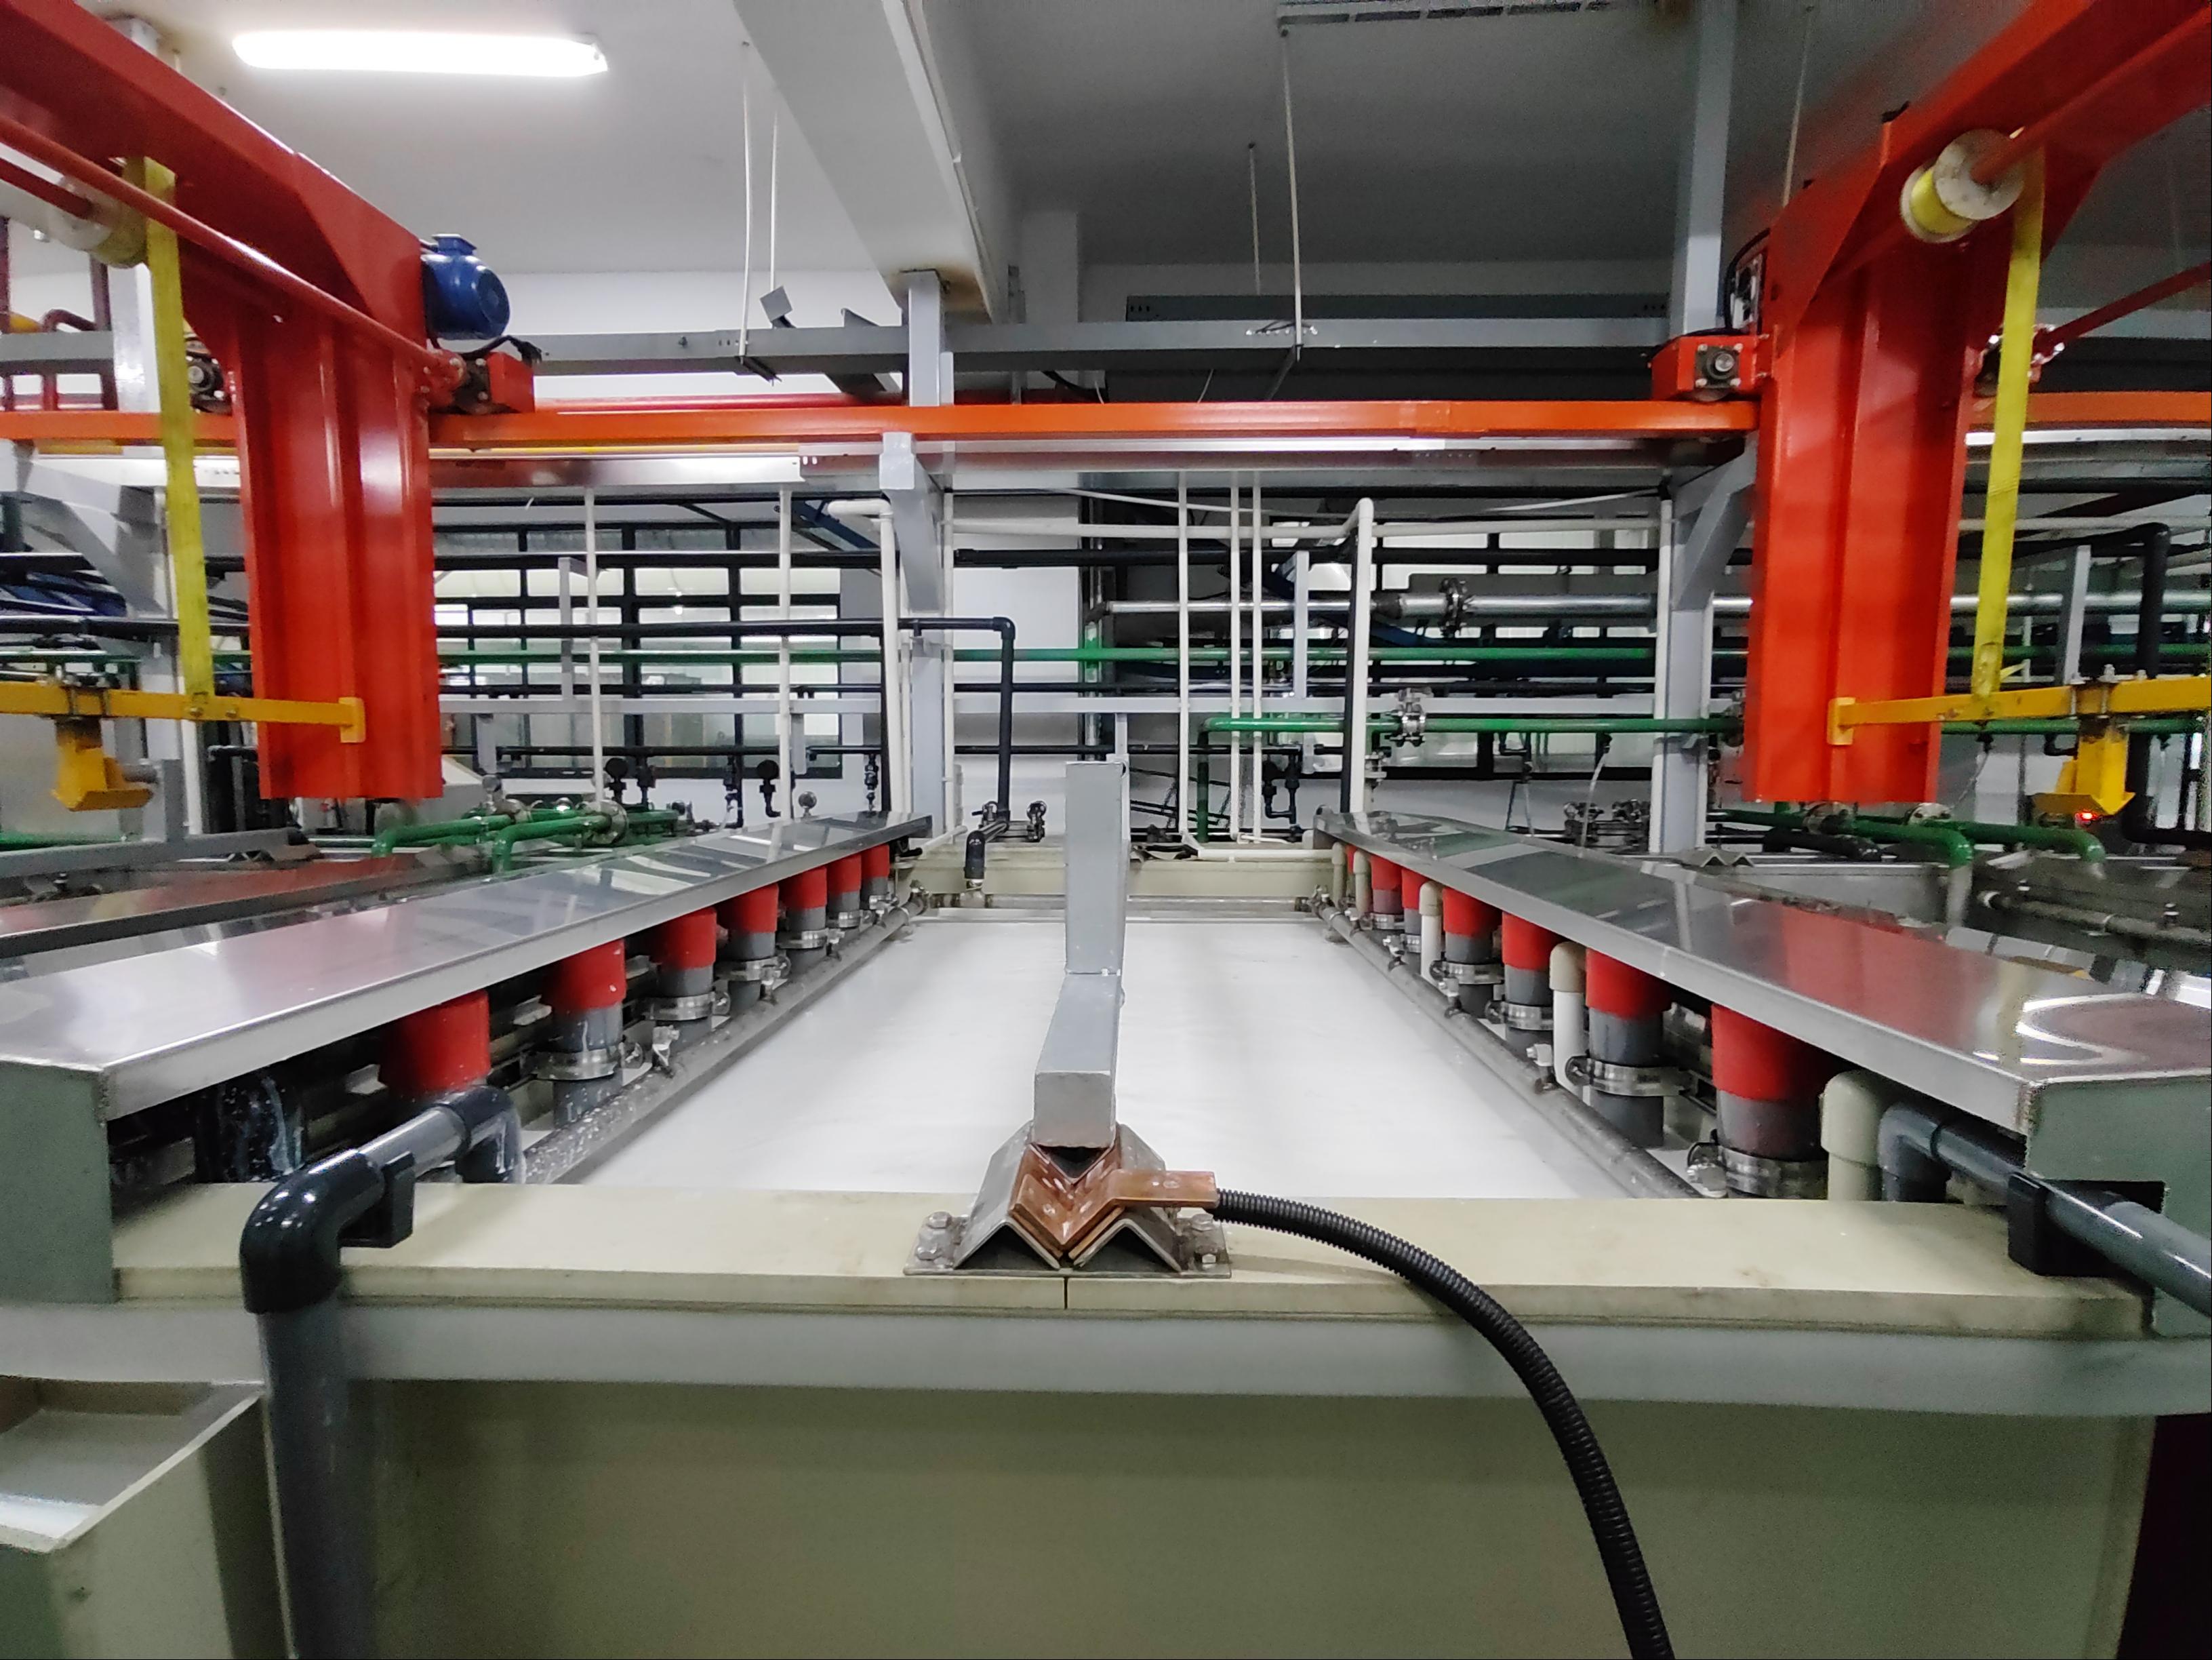
• Предварительная обработка (критический этап) удаление масла и ржавчины, формирование преобразующего покрытия (фосфатирование / силановая обработка) для повышения адгезии и коррозионной стойкости. Типичный процесс: предварительное обезжиривание → обезжиривание → промывка водой → активация поверхности → фосфатирование / силановая обработка → промывка деионизированной водой → сушка.
•Обезвоживание и сушка 120–150 °C, 10–15 минут — для полного удаления влаги.
• Порошковое напыление (основной этап):
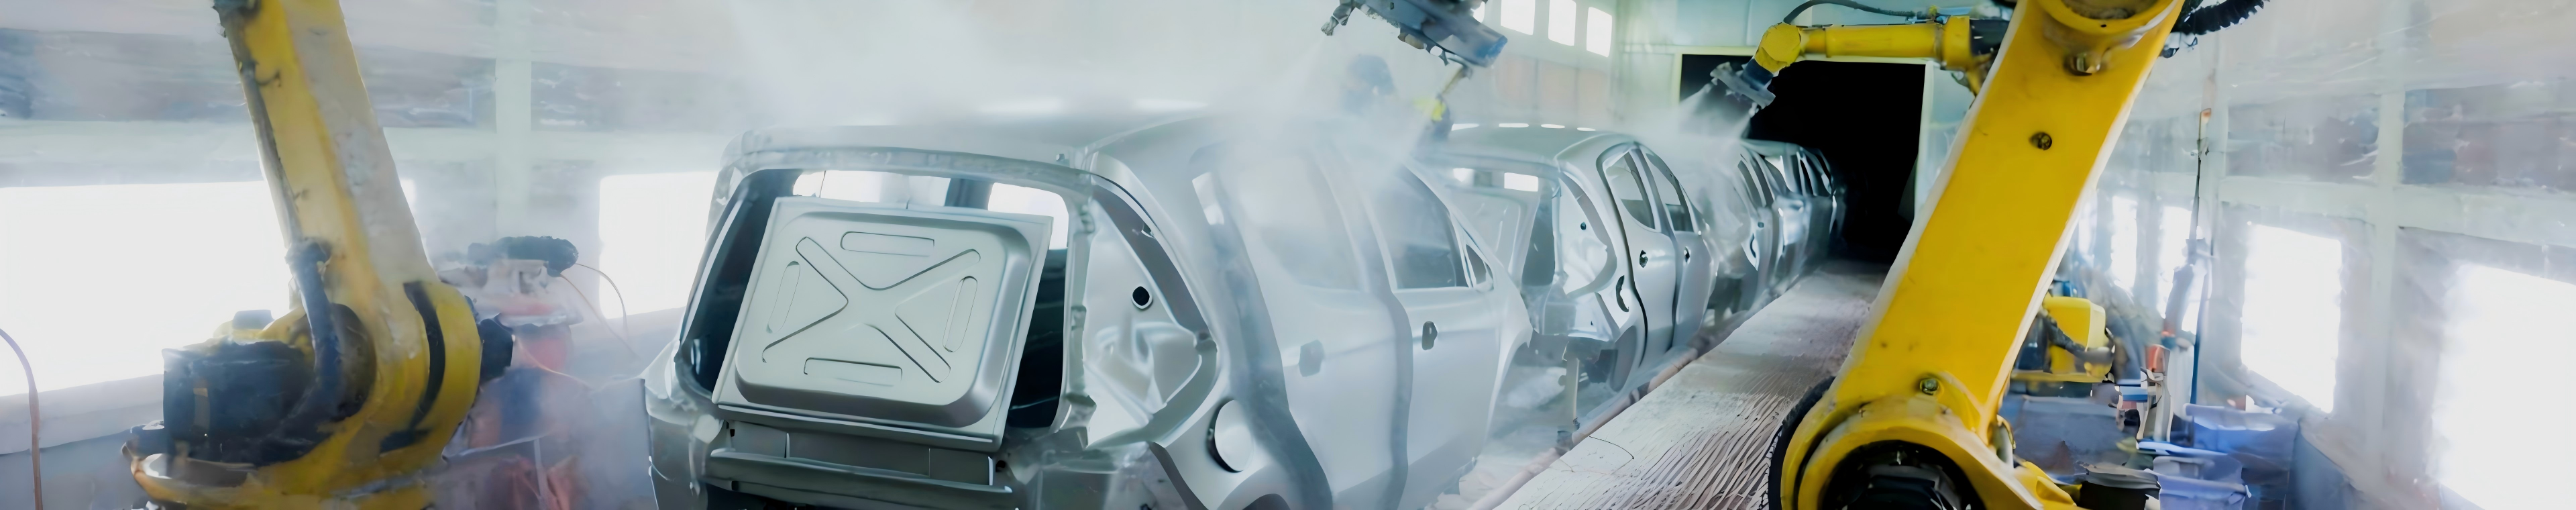
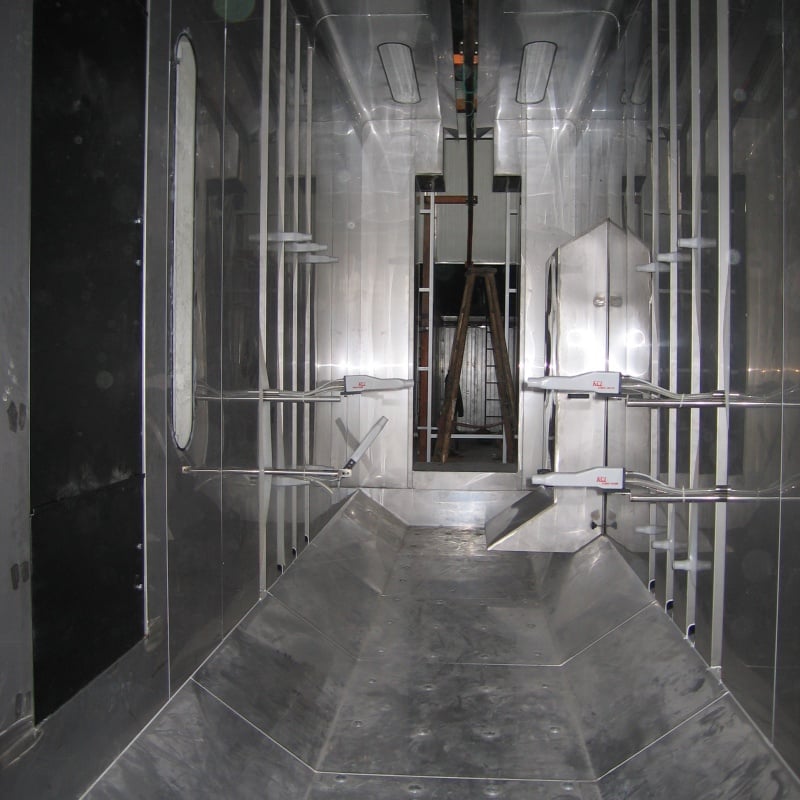
• Автоматизированный заготовки транспортируются по цепному конвейеру в камеру порошкового окрашивания; статическая маятниковая машина или автоматическое распылительное устройство подаёт высоковольтное статическое электричество для зарядки порошка, обеспечивая его равномерное осаждение на заземлённые заготовки.
• Доработка ручные распылительные пистолеты используются для нанесения дополнительного покрытия в труднодоступные места и углубления.
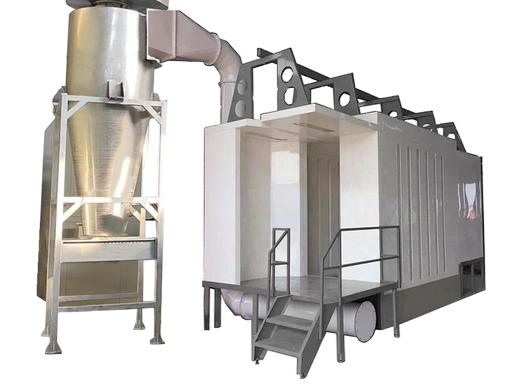
•Восстановление двухступенчатая система рекуперации, включающая крупный циклонный сепаратор и фильтрующие картриджи; коэффициент использования порошка ≥98 %; удобная смена цвета.
 |
| Полуавтоматическая линия порошкового покрытия для металлических деталей |
• Лечение заготовка помещается в печь отверждения при температуре 180–200 °C на 15–20 минут, в течение которых порошок плавится и растекается, образуя плотное покрытие.
•Охлаждение и разгрузка заготовке дают остыть естественным путём до комнатной температуры, после чего готовое изделие удаляется вручную.
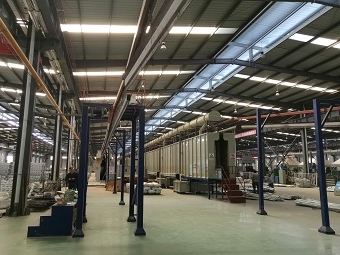
1. Конвейерная система надпотолочный цепной конвейер (цепь сбросного типа / накопительная цепь), напольный цепной конвейер или самоходный талевый подъёмник с регулируемой скоростью и управлением частотой вращения.
2. Оборудование для предварительной обработки спрей- и погружные ванны (из нержавеющей стали), системы нагрева (электрические/газовые/паровые), автоматическая дозировка химикатов, циркуляция и фильтрация воды.
3.Камеры и системы порошкового напыления:
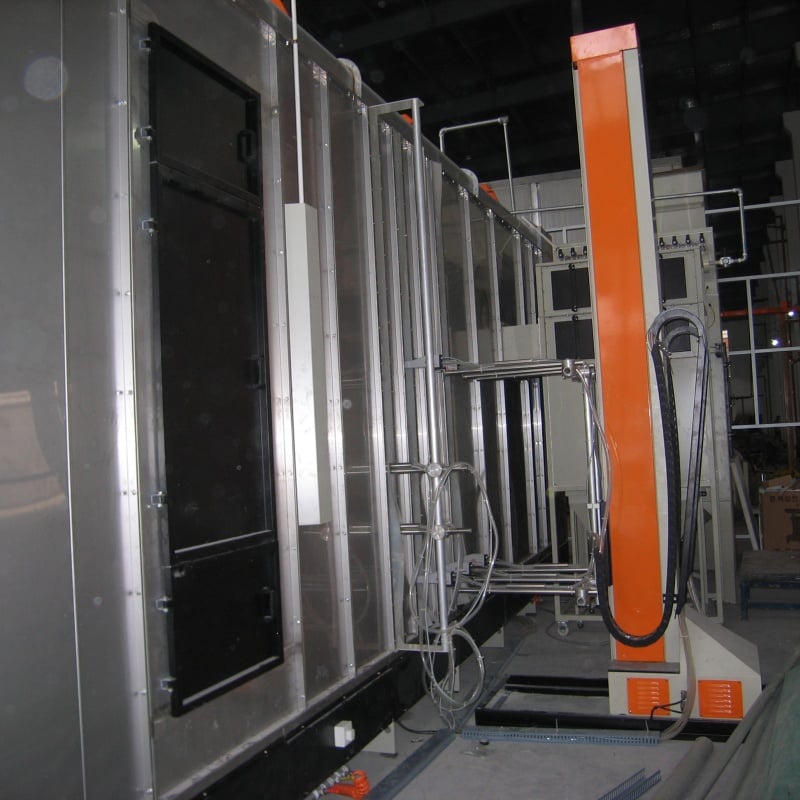
• Камеры порошкового напыления : Панели из нержавеющей стали или полипропилена, оснащённые взрывозащищённым освещением и вытяжными вентиляторами.
•Электростатические распылительные пистолеты : Автоматические маятниковые установки (2–4 пистолета) плюс ручные пистолеты, обеспечивающие стабильную электростатическую зарядку и высокую эффективность нанесения порошка.
•Система восстановления : Большой циклонный сепаратор плюс картриджный фильтр, коэффициент восстановления ≥98 %.
4. Камеру полимеризации : Туннельного типа (непрерывные) / камерного типа (партийные), циркуляция горячего воздуха, контроль температуры ±5 °C, выбор источника нагрева — электрический, природный газ или дизельное топливо.
5.Электрическая система управления : ПЛК + сенсорный экран, координирующие транспортировку, напыление и отверждение; регулируемые параметры и сигнализация неисправностей.
 |
| Полуавтоматическая линия порошкового покрытия для металлических деталей |
Преимущества:
• Высокая экономическая эффективность : Капитальные затраты значительно ниже, чем у полностью автоматизированных линий, срок окупаемости — короткий.
•Высокая гибкость подходит для множества типов продукции и сложных деталей, обеспечивает лёгкую смену цвета.
• Экологически чистый и эффективный не выделяет ЛОС (летучие органические соединения) и обеспечивает высокий уровень восстановления порошка.
• Простая операция минимальное ручное вмешательство и низкие требования к квалификации операторов.
Недостатки :
• Менее эффективна по сравнению с полностью автоматизированными линиями; не подходит для сверхмасштабного производства.
• Ручное доделывание распылением может привести к неоднородности покрытия; требуется обучение операторов.
• Характеристики заготовки габариты, масса, форма (необходимо предусмотреть место для ручного доделывания на сложных деталях).
• Требования к производственной мощности скорость конвейера, количество распылительных пистолетов и размеры печи определяются исходя из суточного объёма выпуска.
• Лайоу сайта длина линии, радиус поворота, высота потолков и несущая способность перекрытий.
• Требования к окружающей среде системы восстановления порошка и очистки отработанных газов должны соответствовать нормативным требованиям.
• Экономичный сбалансируйте уровень автоматизации и затраты; отдайте приоритет качеству основного оборудования (распылительные пистолеты, системы восстановления порошка и печи полимеризации).
Авторские права © 2025 Yangzhou OURS Machinery Co., Ltd. Все права защищены. - ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ
 EN