
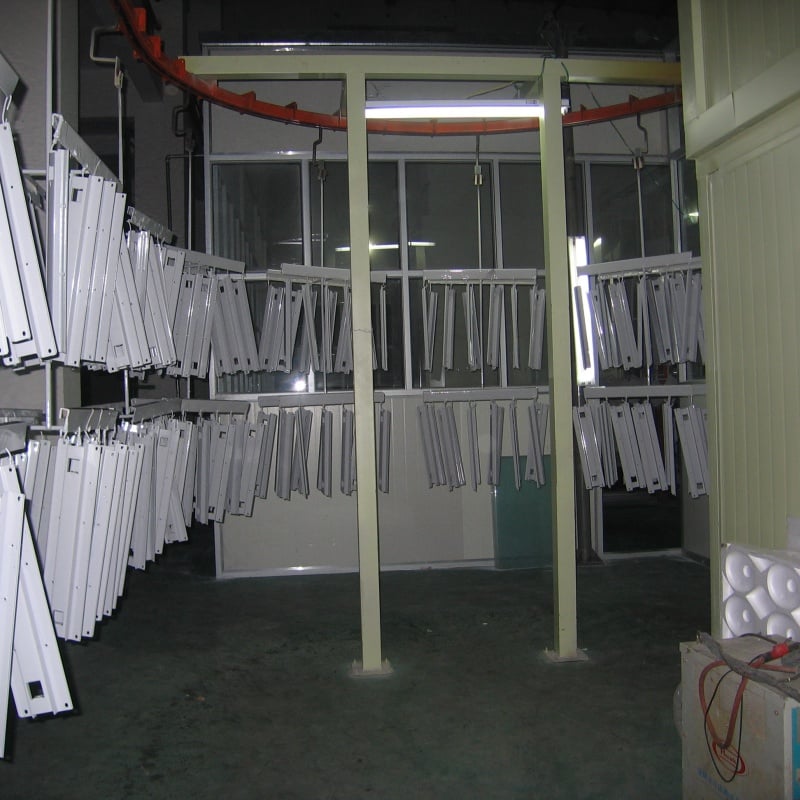


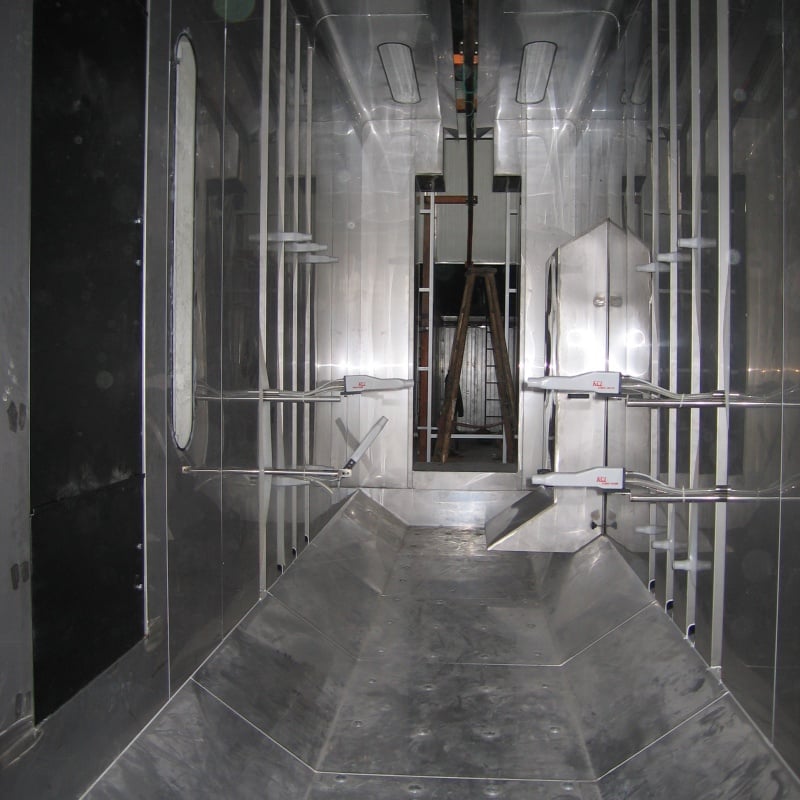
Półautomatyczna linia proszkowania elementów metalowych składa się z połączenia ręcznego załadunku i rozładunku, automatycznego transportu, automatycznego natrysku elektrostatycznego, ręcznego uzupełniania natrysku oraz utwardzania. Oferta ta charakteryzuje się umiarkowanymi nakładami inwestycyjnymi i dużą elastycznością, co czyni ją odpowiednią do spełnienia wymogów ekologicznego malowania małych i średnich partii elementów metalowych o różnorodnej konstrukcji.
Definicja linia produkcyjna oparta na elektrostatycznym malowaniu proszkowym, w której załadowanie i rozładowanie oraz dodatkowe malowanie obszarów trudno dostępnych są wykonywane ręcznie, natomiast transport, malowanie i utwardzanie przebiegają w sposób automatyczny, zapewniając równowagę między wydajnością a elastycznością.
Zastosowania meble metalowe, obudowy i szafki, barierki ochronne, drzwi i okna, komponenty samochodowe, maszyny rolnicze itp.; niewielkie i średnie serie produkcyjne, wiele różnych specyfikacji oraz elementy o złożonej geometrii; zakłady o ograniczonym budżecie i niewielkiej powierzchni zabudowy.
Zalety w porównaniu do całkowicie zautomatyzowanych linii oferuje niższe koszty inwestycji, łatwiejszą konserwację oraz szybszą zmianę koloru; w porównaniu do całkowicie ręcznych linii zapewnia wyższą wydajność, jednolite powłoki oraz wysokie wykorzystanie proszku (≥98%).
 |
| Półautomatyczna linia proszkowania elementów metalowych |
Wczytywanie → Przygotowanie powierzchni → Odwadnianie i suszenie → Chłodzenie → Automatyczne nanoszenie proszku → Ręczne uzupełnianie malowania → Utwardzanie → Chłodzenie → Wypychanie
•Ładowanie części metalowe są zawieszane ręcznie na wózkach przenośnika górnego lub dolnego.
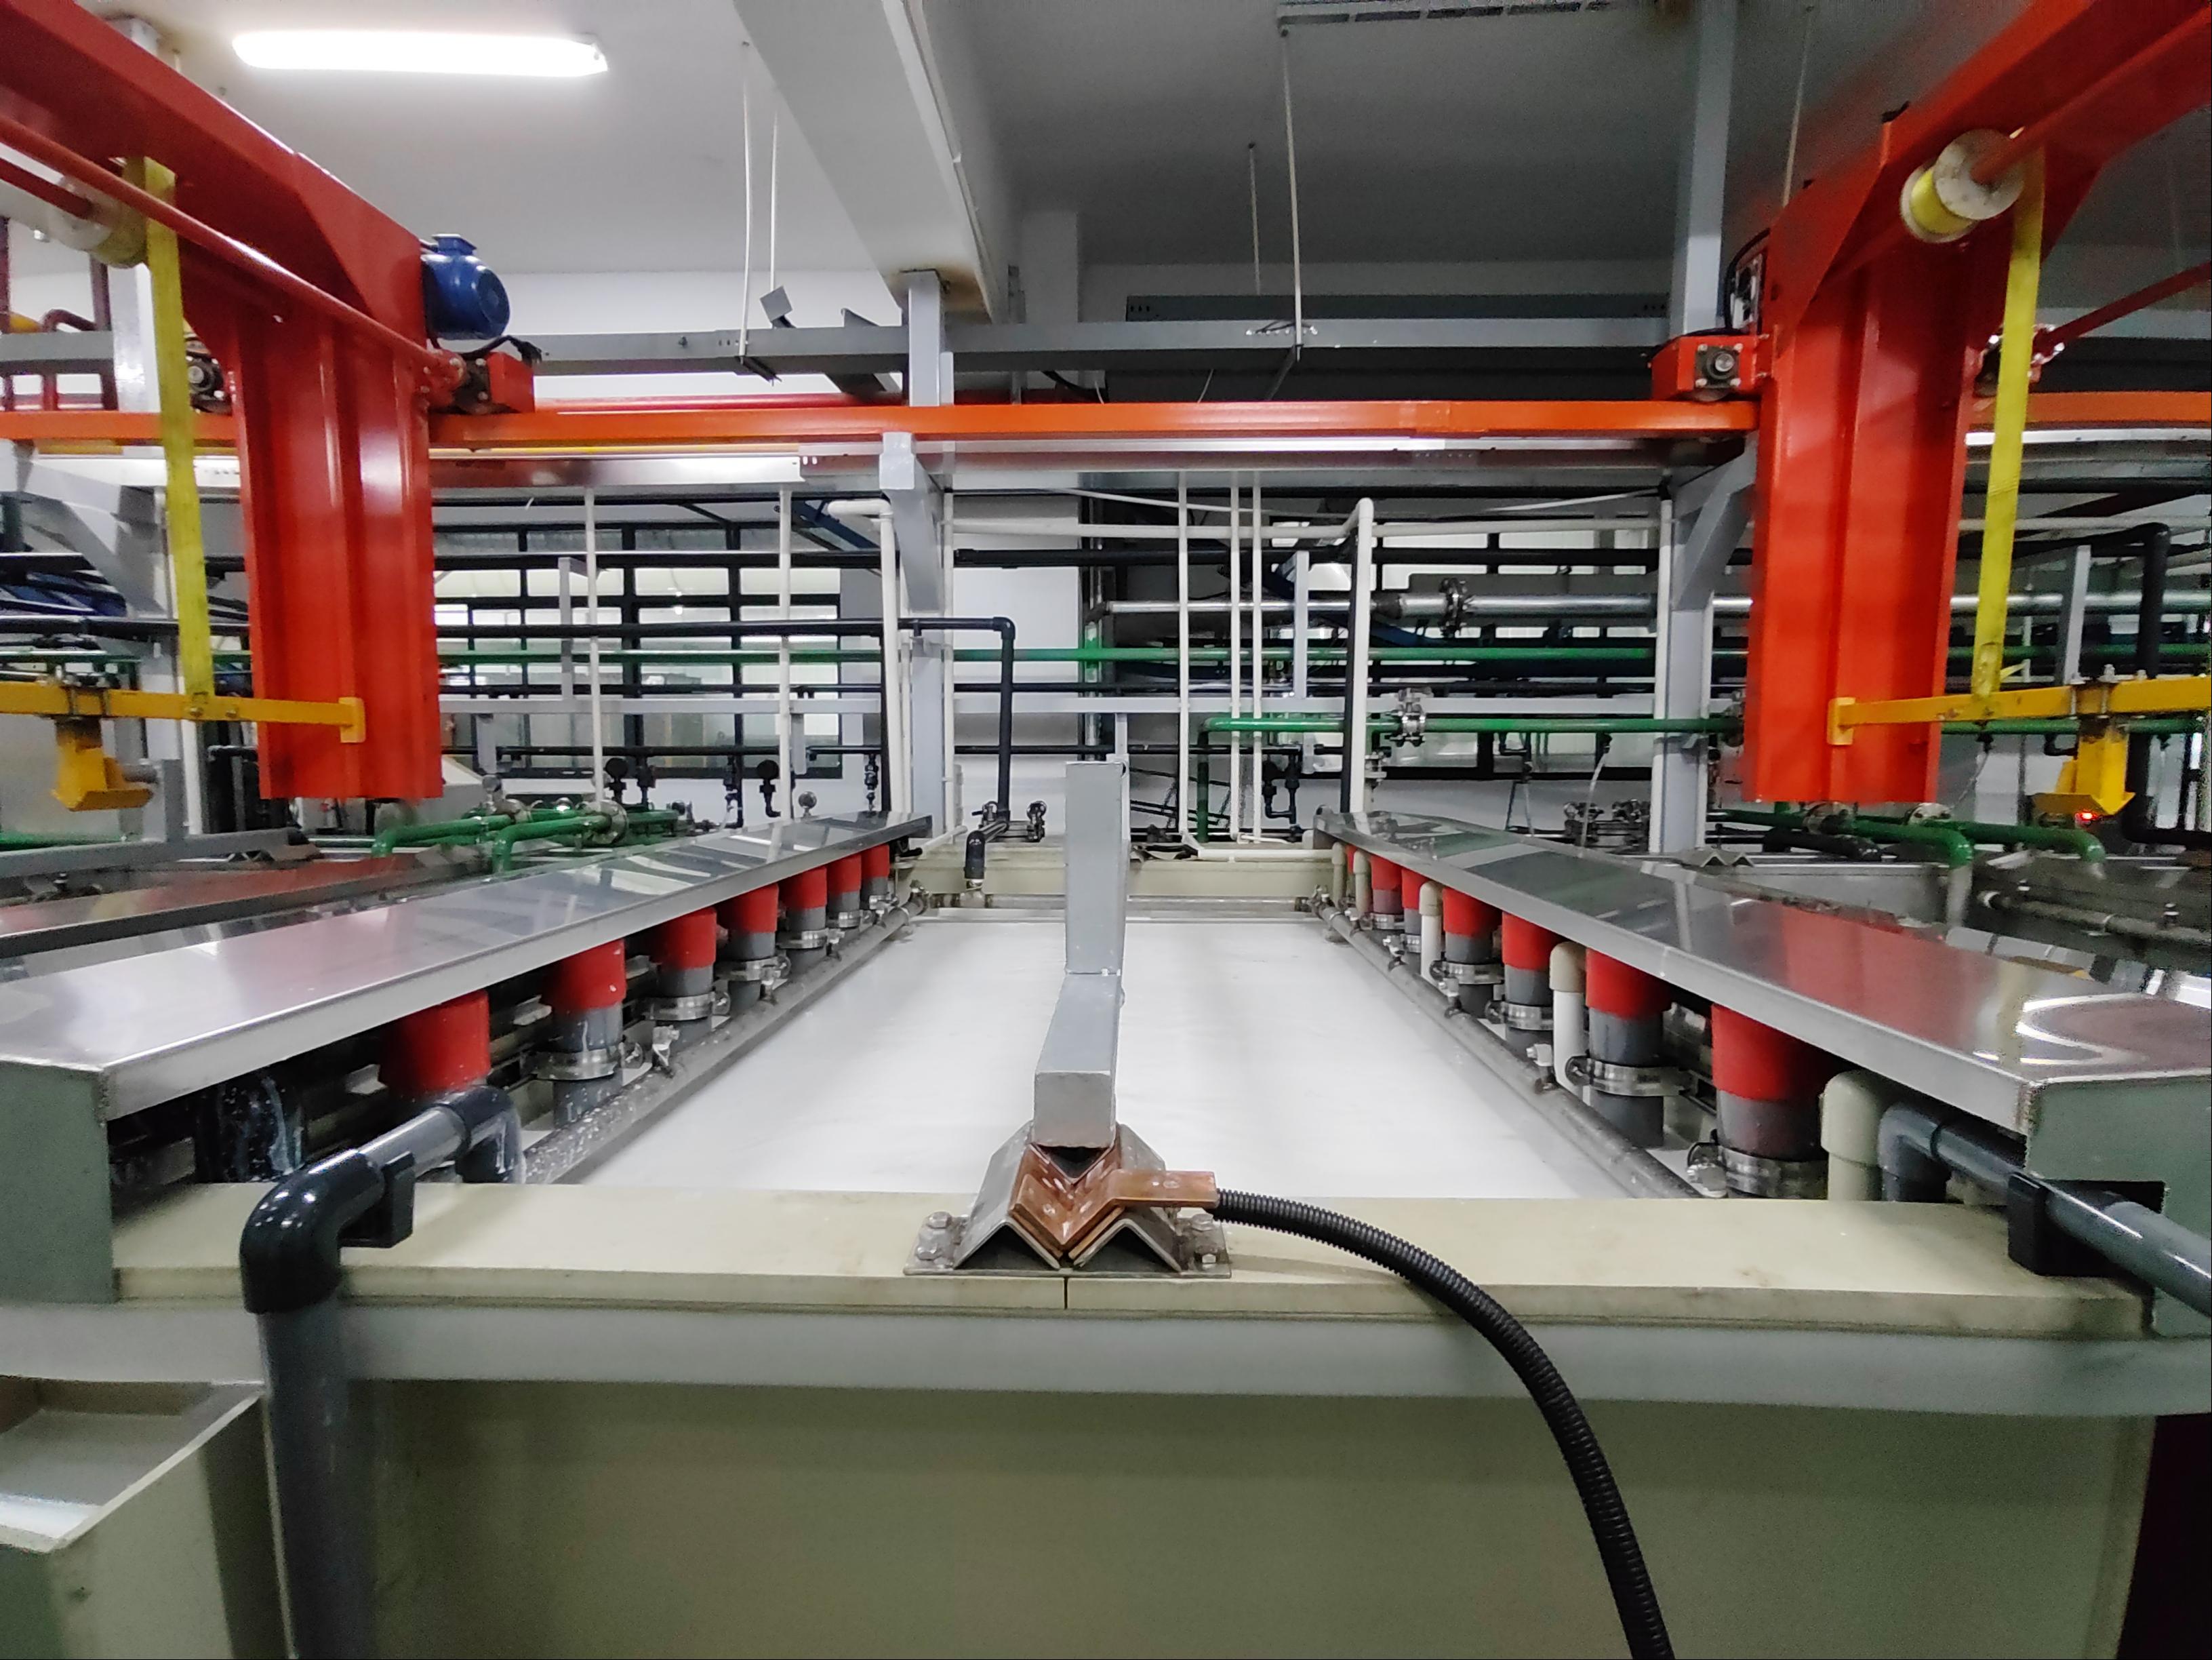
• Przygotowanie powierzchni (kluczowy etap) usunięcie oleju i rdzy oraz utworzenie warstwy konwersyjnej (fosfatacja / obróbka silanowa) w celu poprawy przyczepności i odporności na korozję. Typowy proces: wstępne odtłuszczanie → odtłuszczanie → płukanie wodą → kondycjonowanie powierzchni → fosfatacja / obróbka silanowa → płukanie wodą destylowaną → suszenie.
•Odwadnianie i suszenie 120–150 °C, 10–15 minut, w celu całkowitego usunięcia wilgoci.
• Nanoszenie proszku (etap kluczowy):
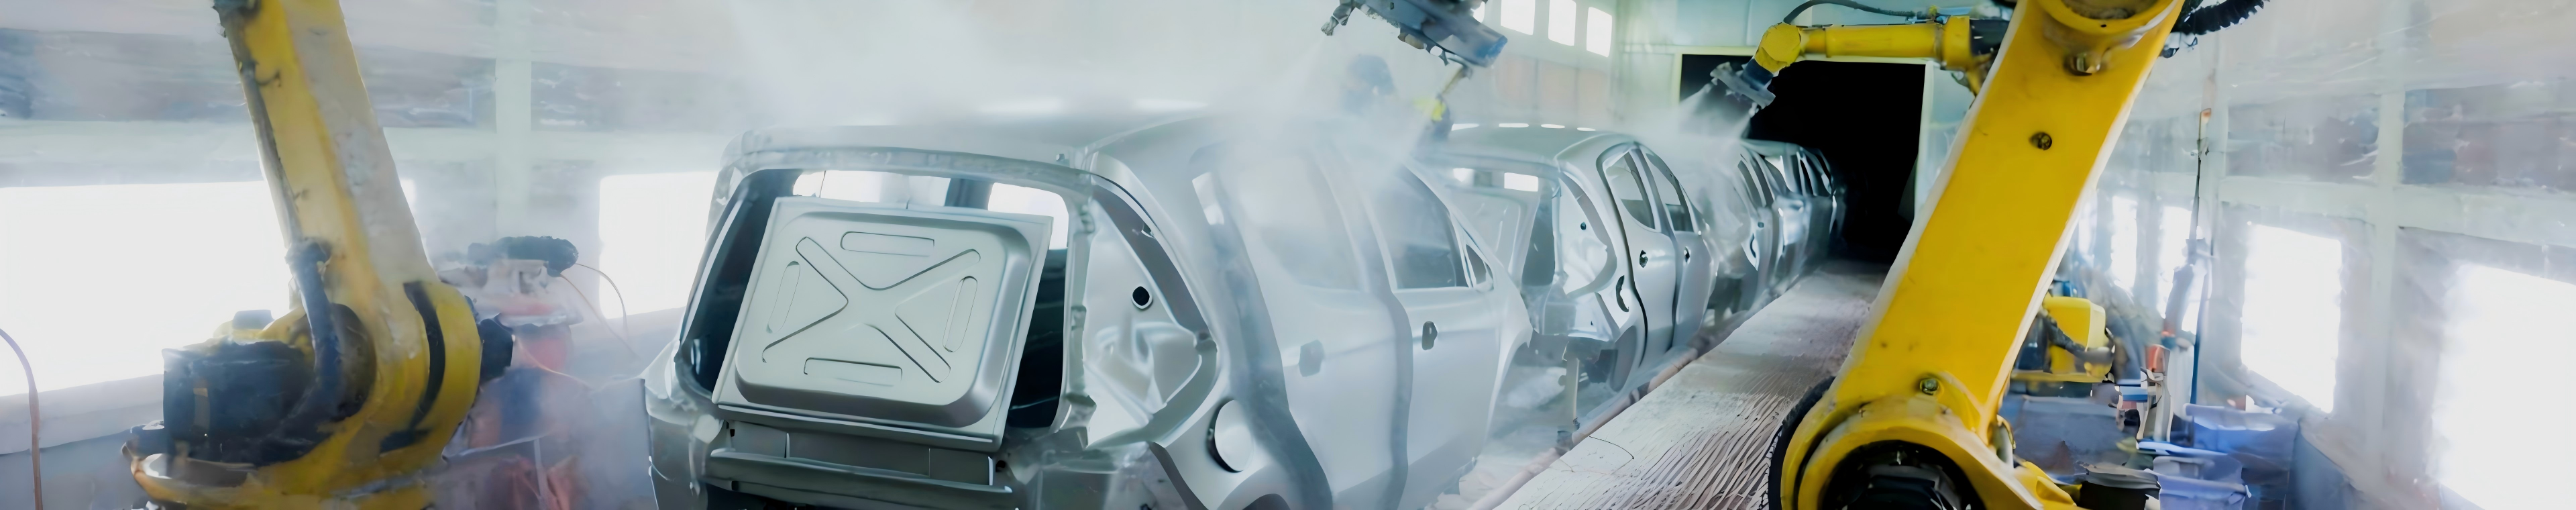
• Zautomatyzowane półfabrykaty są transportowane za pomocą przenośnika łańcuchowego do kabiny natryskowej proszku; statyczna maszyna ruchoma lub automatyczna pistolet natryskowy stosuje wysokie napięcie prądu stałego, aby naładować proszek, zapewniając jego jednolite przyczepianie się do uziemionych półfabrykatów.
• Dorabianie ręczne pistolety natryskowe służą do nanoszenia dodatkowego powłoki na miejsca niedostępne i wklęsłości.
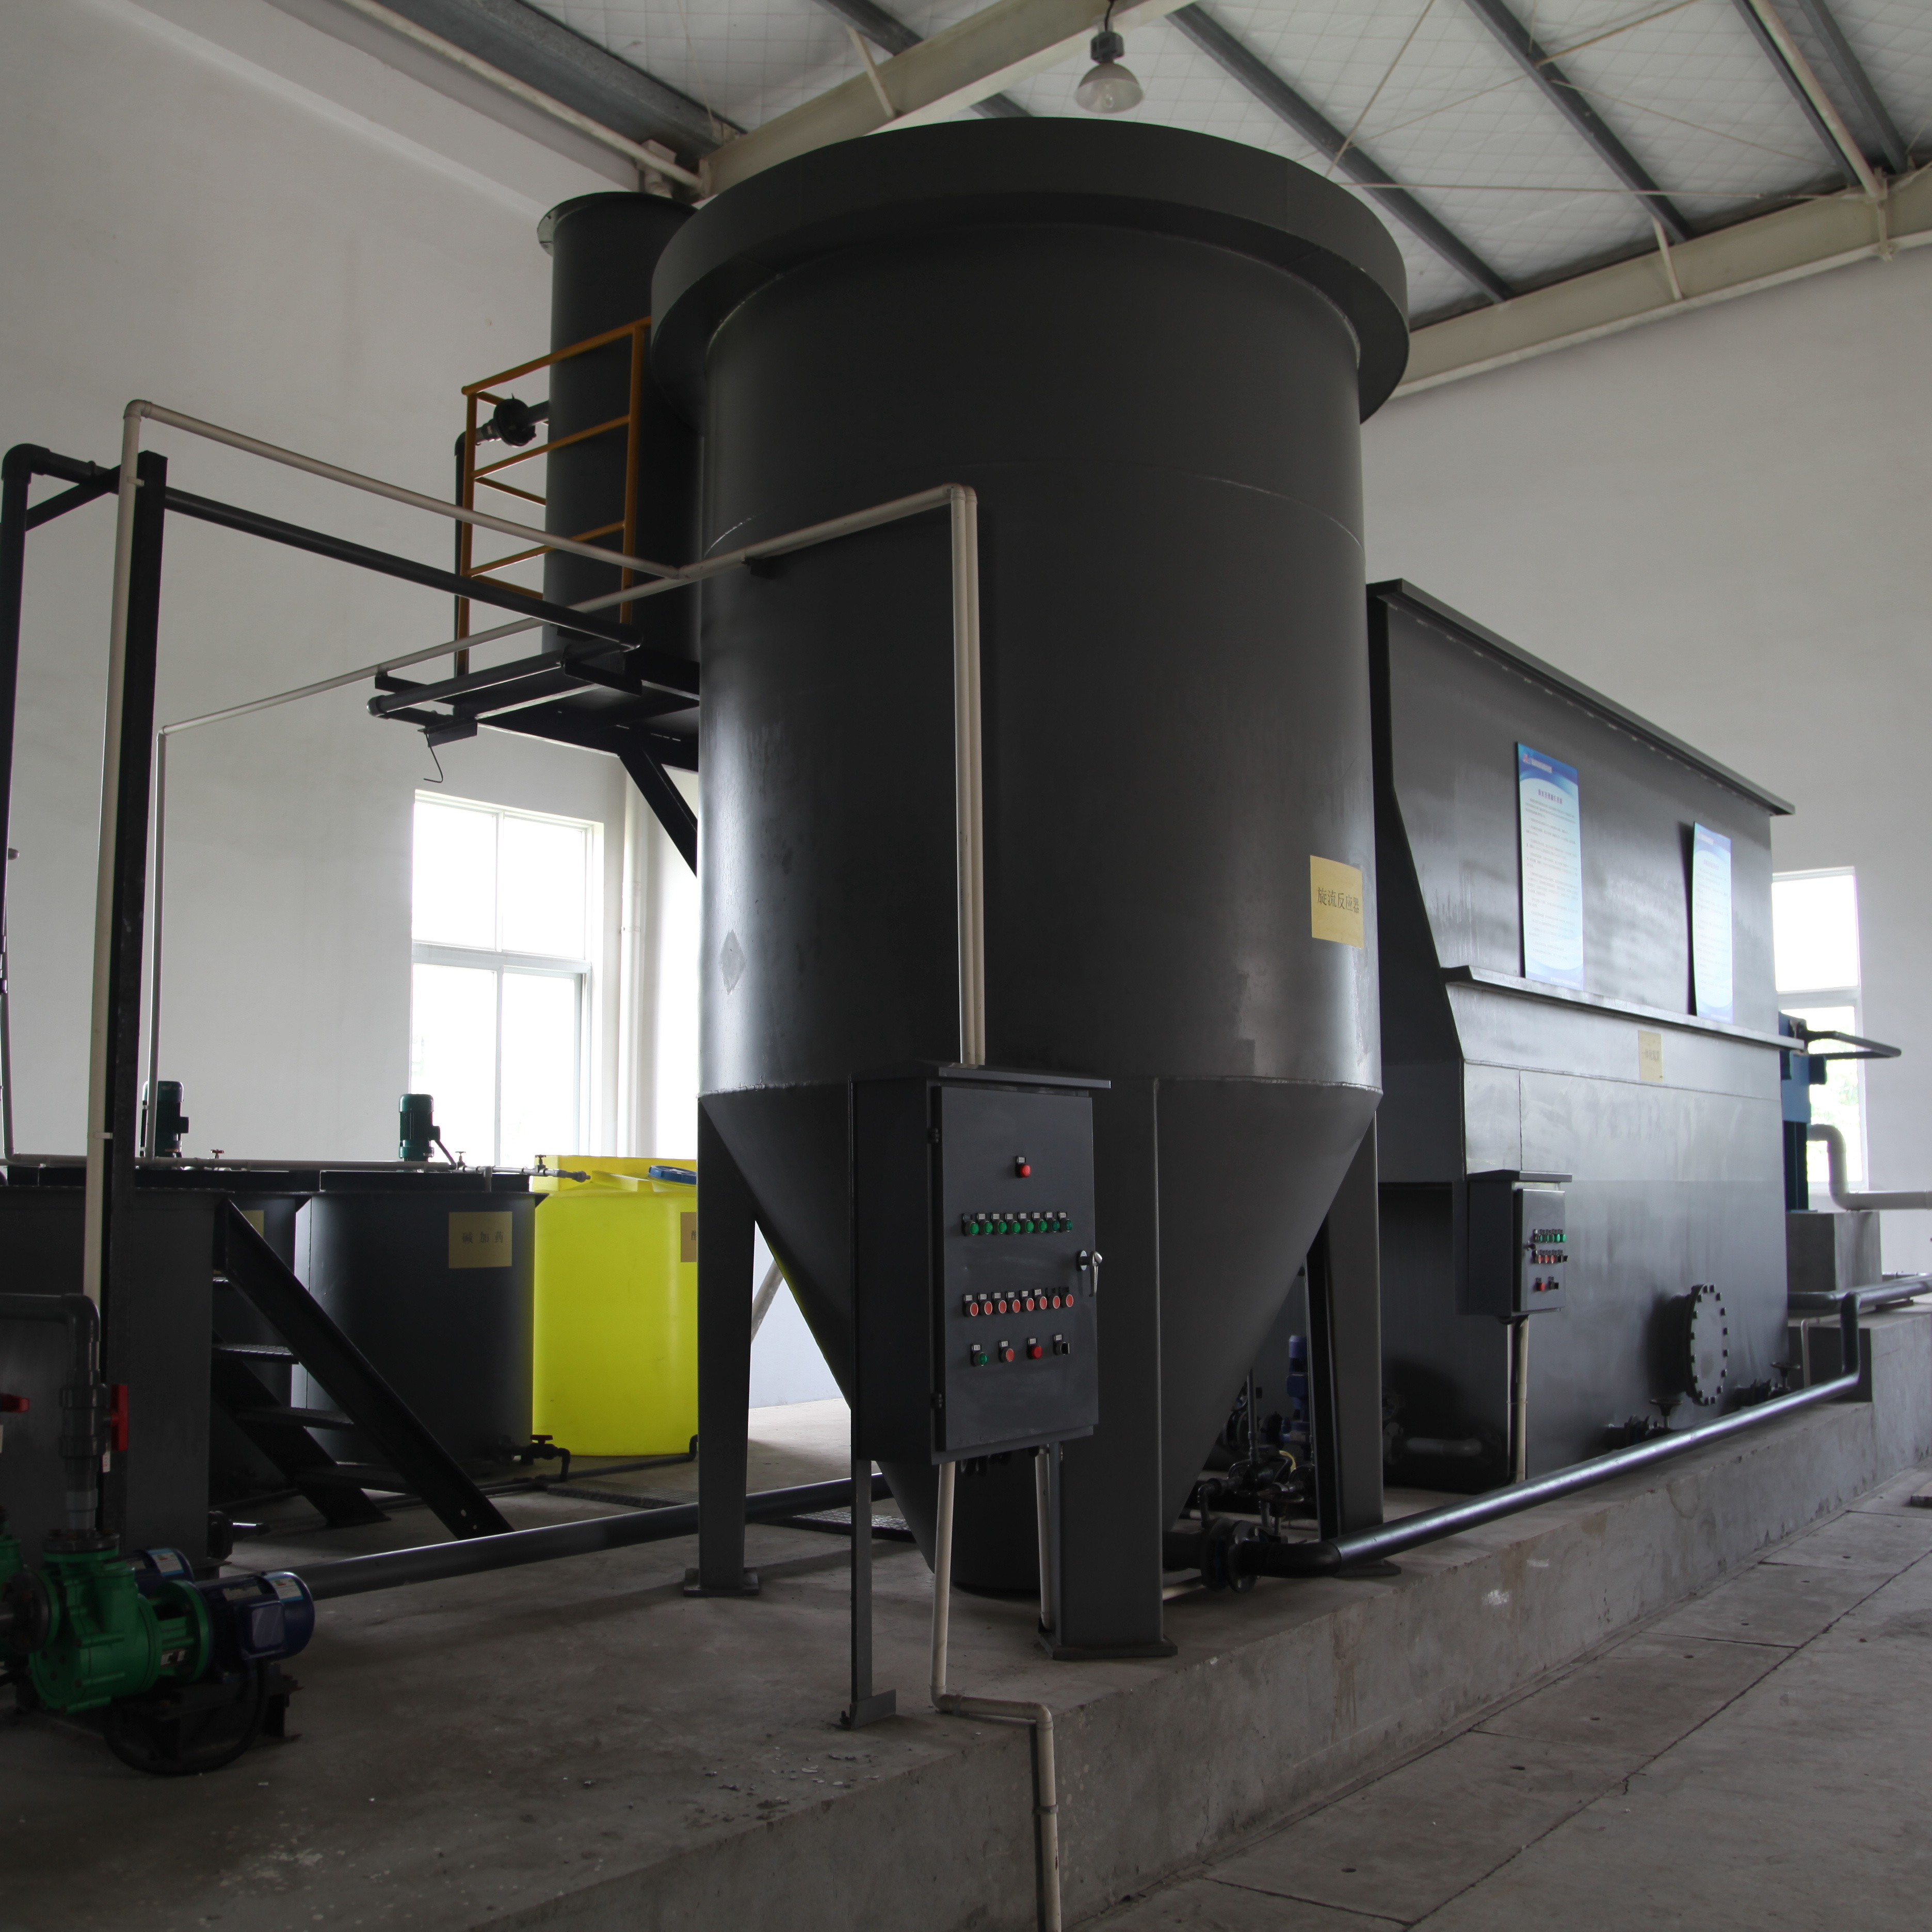
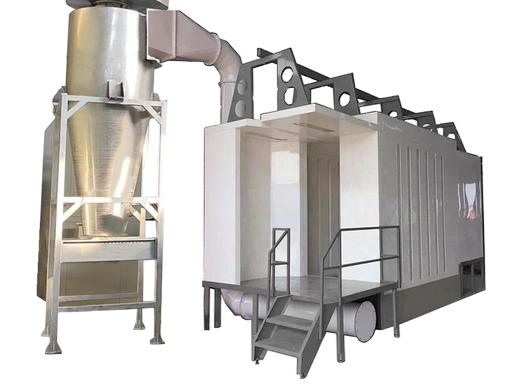
•Regeneracja dwustopniowy system odzysku składający się z dużego separatora cyklonowego i wkładów filtracyjnych; stopień wykorzystania proszku ≥98%; wygodna zmiana koloru.
 |
| Półautomatyczna linia proszkowania elementów metalowych |
• Utwardzania półfabrykat umieszczany jest w piecu utwardzającym w temperaturze 180–200 °C przez 15–20 minut, podczas których proszek topi się i rozprzestrzenia się, tworząc gęstą powłokę.
•Chłodzenie i rozładowanie półfabrykat chłodzi się naturalnie do temperatury pokojowej, po czym gotowy produkt usuwany jest ręcznie.
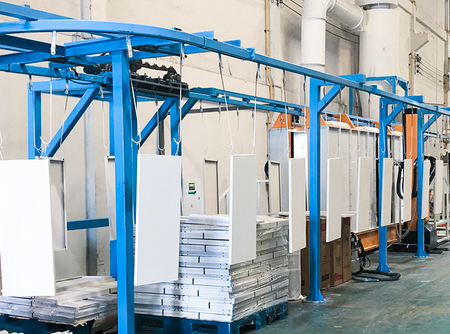
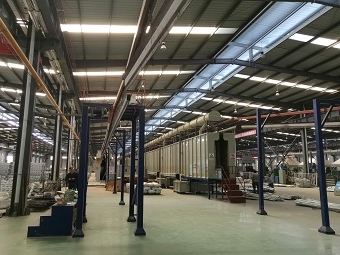
1. System przenośnikowy górny łańcuch (łańcuch opuszczający / łańcuch gromadzący), łańcuch montowany na podłodze lub samobieżny suwnicowy podnośnik z regulowaną prędkością i sterowaniem częstotliwościowym.
2. Urządzenia wstępnej obróbki zbiorniki do natrysku/pogружania (ze stali nierdzewnej), systemy grzewcze (elektryczne/gazowe/parowe), automatyczne dozowanie chemikaliów, cyrkulacja i filtracja wody.
3.Kabiny i systemy natryskowe do lakierowania proszkowego:
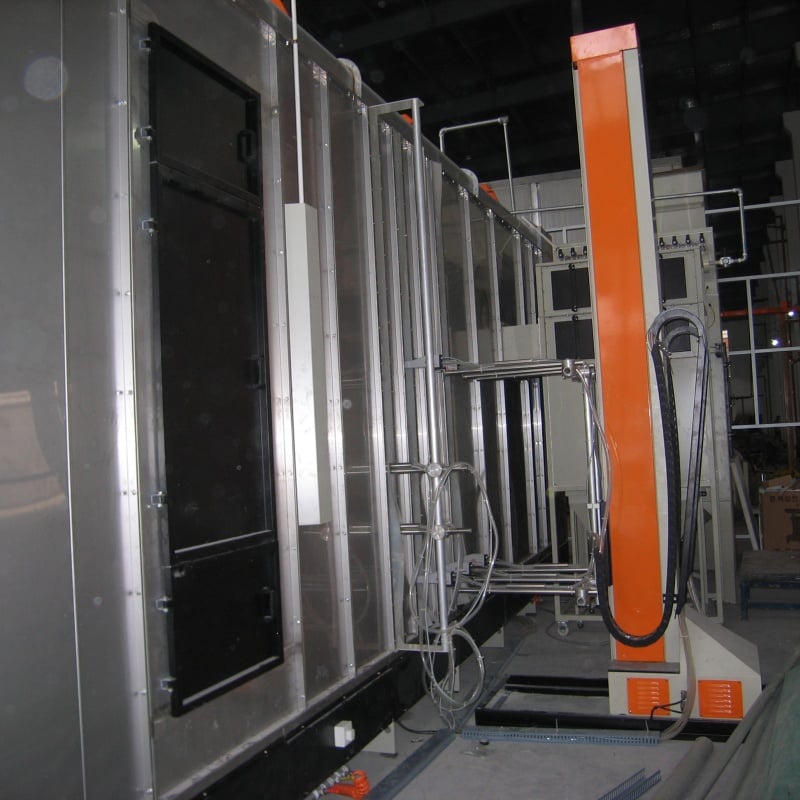
• Kabiny do lakierowania proszkowego : panele ze stali nierdzewnej lub polipropylenu, wyposażone w oświetlenie przeciwwybuchowe oraz wentylatory wywiewowe.
•Pistolety natryskowe elektrostatyczne : automatyczne jednostki ruchu posuwisto-zwrotnego (2–4 pistolety) oraz pistolety ręczne, zapewniające stabilne ładowanie elektrostatyczne i wysoką skuteczność nanoszenia proszku.
•System odzysku : duży separator cyklonowy + filtr wkładkowy, z stopniem odzysku ≥98%.
4. Piec Wypalający : typ tunelowy (ciągły) lub typ komorowy (partiowy), cyrkulacja gorącego powietrza, kontrola temperatury ±5°C, możliwość wyboru ogrzewania elektrycznego, gazem ziemnym lub olejem napędowym.
5.System sterowania elektrycznego : sterownik PLC + ekran dotykowy, koordynujący transport, natrysk i utwardzanie; regulowane parametry oraz sygnalizacja błędów.
 |
| Półautomatyczna linia proszkowania elementów metalowych |
Zalety:
• Wysoka efektywność kosztowa : inwestycja jest znacznie niższa niż w przypadku w pełni zautomatyzowanych linii, a zwrot z inwestycji następuje szybko.
•Duża elastyczność — Nadaje się do wielu typów produktów i części złożonych, umożliwia łatwą zmianę koloru.
• Przyjazne dla środowiska i wydajne — Brak emisji lotnych związków organicznych (VOC) oraz wysoka skuteczność odzysku proszku.
• Prosty zabieg — Minimalna interwencja ręczna oraz niskie wymagania kwalifikacyjne dla operatorów.
Wady :
— Niższa wydajność niż w przypadku linii w pełni zautomatyzowanych; nie nadaje się do produkcji o ultra-wysokim natężeniu.
— Ręczne uzupełnianie malowania może prowadzić do niejednorodności; wymagane jest przeszkolenie operatorów.
• Charakterystyka przedmiotu obrabianego — Wymiary, masa, kształt (zarezerwować miejsce na uzupełnianie malowania dla części złożonych).
• Wymagania dotyczące wydajności produkcji — Prędkość taśmy transportującej, liczba pistoletów natryskowych oraz rozmiar pieca należy dobrać na podstawie dziennego wytwarzania.
• Układ terenu — Długość linii, promień skrętu, wysokość sufitu oraz nośność konstrukcji.
• Wymagania Ekologiczne — Odzysk proszku oraz oczyszczanie gazów odlotowych muszą spełniać obowiązujące normy prawne.
• Budżet — Należy zrównoważyć poziom zautomatyzowania z kosztami; priorytetem powinna być jakość kluczowego sprzętu (pistolety natryskowe, systemy odzysku proszku oraz piece utwardzające).
Copyright © 2025 Yangzhou OURS Machinery Co., Ltd. Wszelkie prawa zastrzeżone. - POLITYKA PRYWATNOŚCI
 EN