
 EN

Проектирање ефикасне линије за е-покривање захтева пажљиву пажњу на више техничких и оперативних фактора који директно утичу на квалитет производа, проток и дугорочну профитабилност. Линија е-покривања представља значајну капиталну инвестицију у производњу аутомобилских делова, а фаза пројектовања одређује да ли ће тај систем доносити доследне резултате или створити текуће производне вузле. Сложеност савремених система линије за е-покривање значи да произвођачи морају да разумеју како свака компонента, параметар процеса и одлука о протоку материјала утичу на коначни депонат електропокривања на деловима. Овај водич истражује основне разматрање дизајна које би произвођачи и добављачи аутомобила требали да процени када планирају или надоградњу линије за е-покривање.
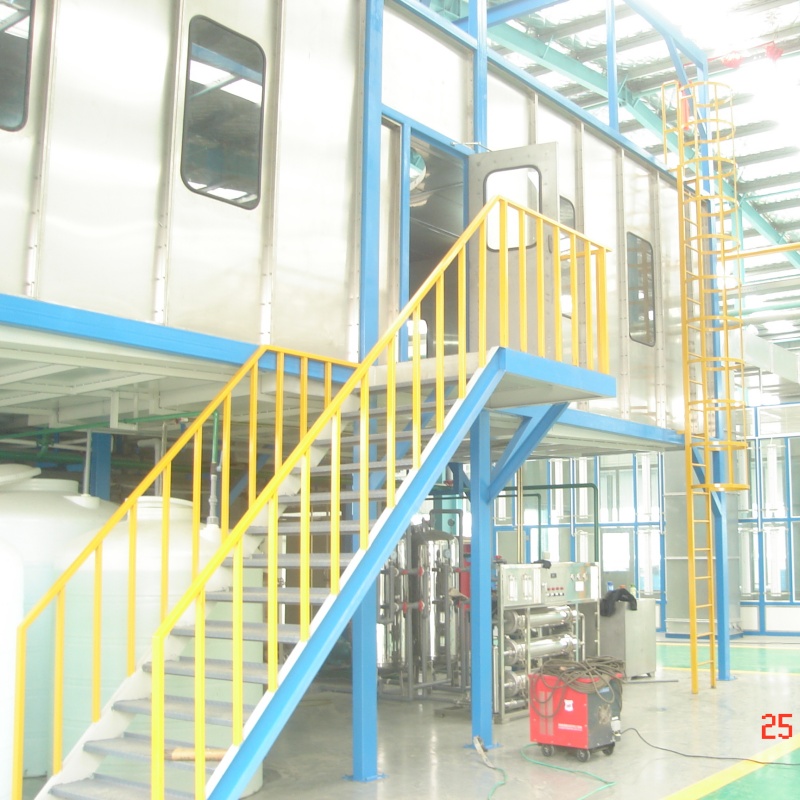
Линија за е-покривање ради наноском танког, равномерног слоја електропокривања на металне делове путем електрофоретичке депозиције. Општи перформанси и трошковна ефикасност линије за е-покривање у великој мери зависе од тога колико дизајн прилагођава интеграцију претратмане, системе за руководство материјалима, конфигурацији резервоара, архитектури напајања и контроли животне средине. Када произвођачи не узимају у обзир ове међузависне факторе током фазе пројектовања, често се суочавају са проблемима квалитета, прекомерним временом простора, већим стопом одбијања или неспособношћу да испуне спецификације купца. Разумевање онога што чини снажан дизајн линије за е-покривање одваја организације које постижу брзу повраћај и поуздану производњу од оних које се боре са хроничним изазовима у вези са усклађивањем и квалитетом.
Претратман Интеграција и припрема површине
Претратман као основа квалитета премаза
Успех било које линије е-покривања у основи зависи од квалитета припреме површине пре него што делови уђу у резервоар за е-покривање. Претратирање уклања уље, оксиде, контаминате и шкалице које би иначе спречиле одговарајућу адхезију и перформансе електрокота. Приликом пројектовања линије за е-покривање, део претратмане мора бити величине и секвенциран како би одговарао планираној прометности и геометрији делова. Недоразмерна фаза претратмана ствара уплитно грло које смањује капацитет линије за е-покривање, док прекомерни систем троши капитал и простор на поду. Хемија претратмана, квалитет воде за испирање и ефикасност сушења директно утичу на дефекте премаза, проблеме са адхезијом и отпорност на корозију када делови напусте линију е-покривања. Многи произвођачи аутомобила откривају касно да њихова линија е-покривања пати од хроничних проблема са перформансима јер је претратмаг дизајниран као последња идеја, а не као саставни део целокупне стратегије линије е-покривања.
Водно управљање у линији е-покрива Околна средина
Системи претретмана генеришу значајне количине воде, а начин управљања те воде утиче и на трошкове рада линије за е-покривање и на квалитет електропокривања који се примењује дотока. Рециклирана вода за испирање садржи растворене соли и остатке хемије које могу да контаминишу резервоар за е-коут ако се деси крстова контаминација. Ефикасан дизајн линије за е-покривање укључује посвећену пречишћавање воде за испирање, праћење и утискање путања који спречавају акумулацију контамината у купатилу за премазивање. Последња фаза испирања пре уласка у линију за е-покрив је критична; деионизована или високо очишћена вода у овој фази штити хемију резервоара за е-покрив од деградације. Произвођачи треба да у дизајнерској документацији линије за е-покривање наведу границе проводљивости воде, распореде замену ионски размене смоле и стопе циркулације резервоара за исплавање. Лошо управљање водом претвара оно што би требало да буде поуздана линија за е-покривање у извор непредвидивог квалитета премаза и честа одржавања резервоара.
Конфигурација резервоара и динамика протока материјала
Дизајн резервоара за Е-Коат за јединствену покривеност
Сам резервоар за линију за е-покривање није једноставан контејнер; то је прецизан електрохемијски реактор у којем се геометрија делова, запремина резервоара, постављање електрода и динамика пролаза међусобно повезују како би се одредила дебелина и дистрибуција премаза. Резервоар за линију за е-покривање мора бити димензиониран тако да може да прихвате планирани обим делова у сат времена без присиљавања прекомерне густине делова која изазива штитњу и неравномерно одлагање. Конфигурација електрода у резервоару линије за е-покривање утиче на расподелу струје и униформитет премаза; лош дизајн електрода узрокује дебеле депозите у неким областима и танке, слабе премазе у другим. Зидови резервоара, дно и унутрашње структуре морају бити направљени од материјала који се отпорну хемији електрокоата и омогућавају прави циркулацију и приступ филтрацији. Приликом пројектовања линије за е-покривање, произвођачи често потцењују значај геометрије резервоара за квалитет коначног премаза. Добро дизајниран резервоар за линију за е-покривање омогућава деловима да добију доследну покривеност електропокривањем преко сложених геометрија, чврстих толеранција и сложених унутрашњих шупљина које карактеришу модерне аутомобилске компоненте.
Интеграција конвејера и обрада делова
Механички систем који помера делове кроз линију за е-покрив мора одржавати константно време потапања, спречити контакт делова са деловима који ствара празнине покрива и издржавати корозивно окружење створење хемије и пецања електропокрива. Е-покрив линије конвејер систем обично укључује фиксирање, џиггинг, или кошни носилаци који држе делове под прецизним угловима како би се осигурало пуну покривеност критичних површина. Брзина конвејера линије за е-покривање је калибрирана тако да омогућава довољно времена електродепозиције, а истовремено одржава циљну протокност; конвејер који се креће превише брзо производи танке, некомплетне премазе, док се један који се креће превише споро смањује укупну продуктивност ли Одвод и проток материјала у линији за е-покрив морају бити оптимизовани тако да делови исправно исцедају након напуштања резервоара за е-покрив, спречавајући акумулацију калја боје и смањујући отпад. Системи ланца, електрични контакти и вођске шине у окружењу линије за е-покривање захтевају редовно одржавање и повремену замену због агресивне хемије, тако да дизајн треба да укључује доступне контролне тачке и сервисну способност.
Подаци енергије, управљање струјом и електрична архитектура
Ректификациони и системи за доставување струје
Линија за е-покрив захтева систем исправљача који претвара струју ЦА у ЦЦ и испоручује прецизно контролисан ток у купач за електропокрив на стабилним нивоима напона и ампераже. Капацитет исправљача мора одговарати планираној брзини производње и електричној потражњи линије за е-покривање на основу величине делова, жељене дебелине премаза и величине резервоара. Модерни системи линије за е-покривање често користе више независних модула ректификатора који раде паралелно, пружајући редунанцију тако да делимична неисправност опреме не искључује целу линију за е-покривање. Једноставност струјске дистрибуције зависи од одговарајуће димензије шипке, постављања контакта и проводног пута кроз купање е-кота; недовољна дистрибуција снаге ствара падање напона који производе неадекватну покрив у удаљеним зонама резервоара. Изређивач и електрична архитектура линије за е-покривање морају бити у складу са стандардима квалитета у аутомобилу, обезбедити праћење напона и ампераже у реалном времену и укључити заштитне мере против грешака на земљишту и електричних опасности. Неисправни електрични систем линије за е-покривање доводи до непостојанног квалитета премаза, оштећења опреме и повећаног времена простора током решавања проблема.
Мониторинг и адаптивна контрола у линији за е-покривање
Модерни системи линије за е-покривање укључују сензоре и контроле који у реалном времену прате хемију, температуру, проводност и електричне параметре купања. Напређена линија за е-покривање може аутоматски прилагодити излаз ректификатора, брзину конвејера или хемију купања како би компензовала мале одступања која би иначе погоршала квалитет премаза. Реал-тајм повратна информација са линије за е-покрив омогућава оператерима да открију проблеме као што су корозија анода, прљављење електрода или хемијска дисбаланса пре него што изазову широко распрострањене дефекте. Системи контроле линије за е-покривање треба да обезбеде историјску регистрацију података за тражимост и анализу континуираног побољшања; ова документација подржава ревизије квалитета аутомобила и помаже у идентификовању хроничних обрасца перформанси. Инвестиција у снажну архитектуру надзора и контроле подиже линију е-покривања од основног система боје до интелигентне производње која доследно испуњава строге спецификације купаца и подржава иницијативе за непрестано побољшање.
Контрола околине, безбедност и усклађеност
Вентилација, управљање димом и заштита радника
Процес електрокота и повезане фазе исплакавања стварају летљиве органске једињења (ВОЦ), магу и испаре који се морају контролисати како би се заштитио здравље радника, испунили прописи о заштити животне средине и одржао квалитет производа. Дизајн линије за е-покрив мора укључивати специјалне системе вентилације, хауп за улазак и екстракције дима, које су димензионе за стварне стопе одгасавања које генеришу резервоар за е-покрив и станице за испирање. Недостатак вентилације у линији за е-покривање ствара опасан квалитет ваздуха, потенцијална кршења прописа и повећање ризика за здравље запослених; такође омогућава контаминацију ваздухом да се опусти на делове и опрему, што смањује квалитет премаза. Изгасни гасови из линије за е-покривање обично захтевају третман као што су елиминација магла, адсорпција угљеника или каталитичка оксидација пре ослобађања у атмосферу; ови системи за третман додају капиталне трошкове и текуће оперативне трошкове, али су од суштинског знача Сматрања безбедности у линији за е-покривање укључују електричне опасности од високонапонских система, ризике од хемијске изложености и протоколе за затворен простор приликом сервисања резервоара или електрода. Дизајн линије за е-покривање треба да укључује одредбе о блокирању ознака, безбедносне закључке, захтеве за личну заштитну опрему и протоколе обуке оператера како би се смањио ризик од инцидента.
Управљање и уклањање хемије у купатилу
Хемијска структура електропокрива у резервоару за линије за е-покривање постепено се погоршава док делови пролазе кроз њега, извлаче јоне, конзумирају активне састојке и акумулирају контаминате. Ефикасан дизајн линије за е-покрив укључује свеобухватни план управљања купалином који обухвата учесталост испитивања, распореде допуњења адитива, уклањање отпадних калка и периодично исцрпљање и пуњење резервоара. Оператор линије за е-покривање мора да прати мерења дебелине премаза, сјаја и адхезије како би открио када се перформансе купа смањују и потребна интервенција. Улатрафилтерски системи у модерним инсталацијама линије за е-покривање уклањају кал и фине честице без поремећаја у хемији, продужујући живот купања и смањујући учесталост уклањања. Одпад из линије за е-покривање мора да буде у складу са локалним прописима о опасним отпадима; купатило за е-покривање садржи тешке метале, органска једињења и друге регулисане материјале који се не могу испуштати у општинске канализације. Планирање за правилно управљање отпадом током фазе пројектовања линије за е-покрив смањује изненађења и осигурава да објекат може да функционише легално и одрживо. Добро управљани хемијски програм линије за е-покривање минимизује дефекте, продужава живот купања, смањује оперативне трошкове и показује посвећеност животној средини и безбедности аутомобилским купцима. 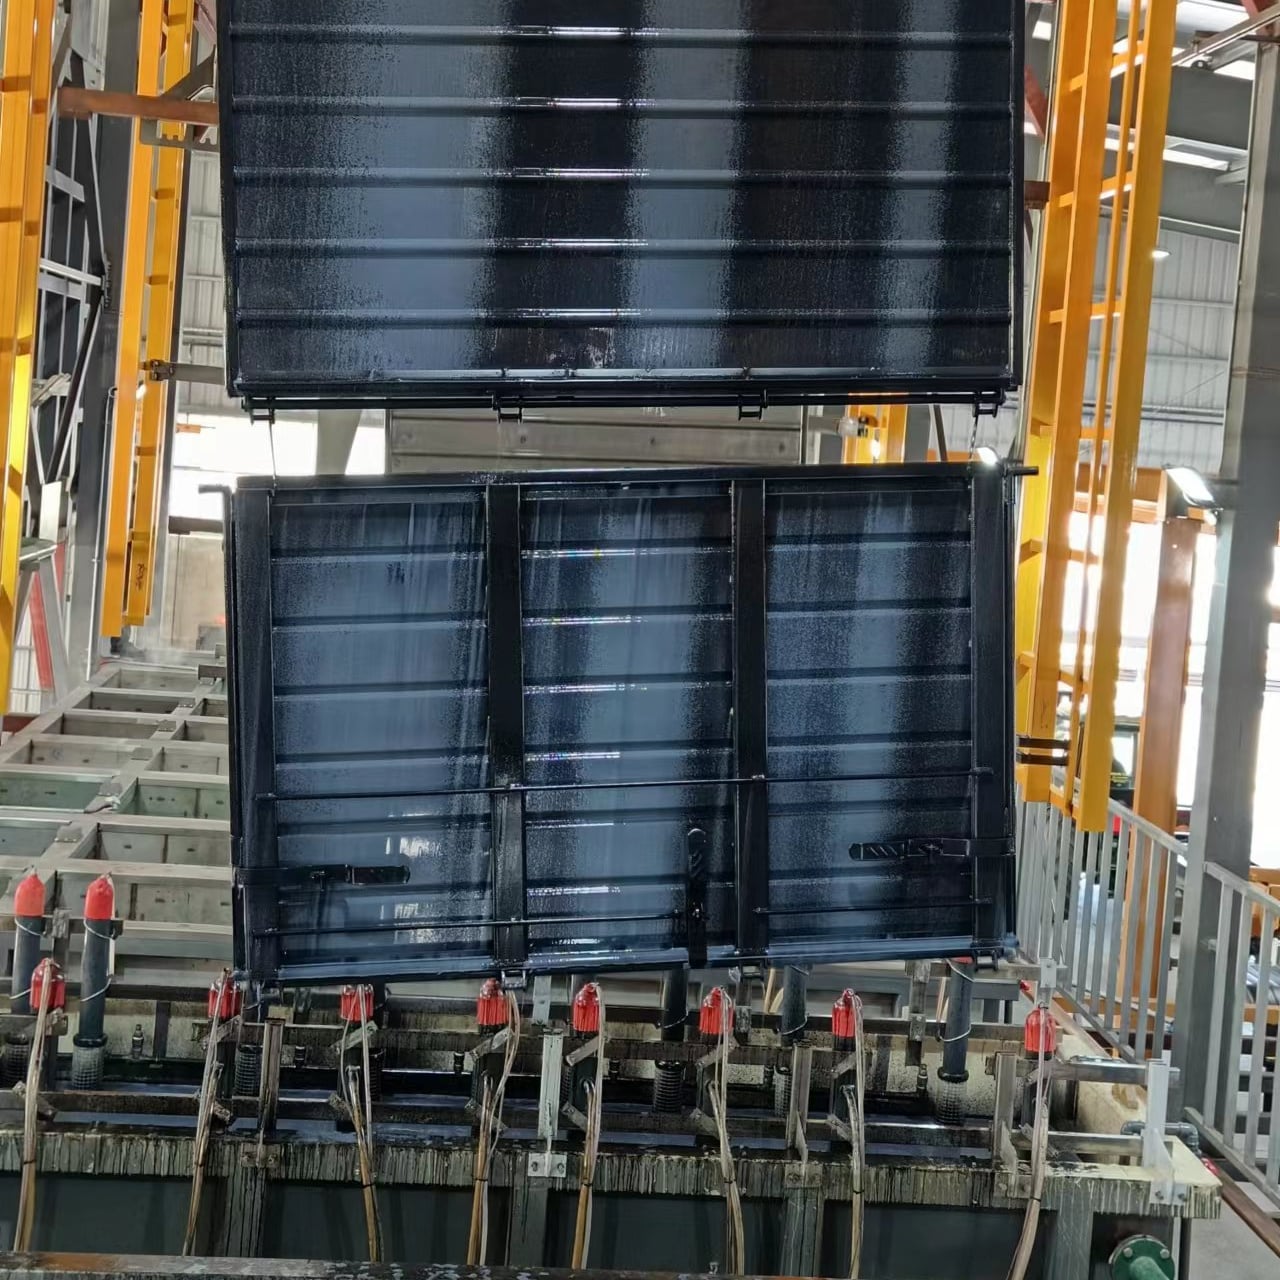
Често постављене питања
Које електричне спецификације треба да наведем за линију за е-покривање?
Ваш исправљач линије за е-покривање треба да испоручује стабилан ток ЦЦ који се обично креће од 50 до 400 волта, са струјним капацитетом који одговара величини резервоара и планираној прометности. Укажите више независних модула исправника за редуданцију, праћење напона и ампера у реалном времену и усклађеност са аутомобилским електричним стандардима као што су ИСО или ОЕМ специфични захтеви. Консултујте се са својим добављачем опреме за линије за е-покривање како бисте израчунали потребну капацитету киловата на основу величине делова, циљева дебелине премаза и стопе производње.
Колико често треба да се хемијска бања у линији за е-покривање замене?
И линија за Е-покривање бања обично траје од 6 до 18 месеци у зависности од производње, сложености делова, ефикасности контроле контаминације и метода управљања хемијским материјалима. Редовно тестирање проводљивости купања, дебљине премаза и адхезије помаже у предвиђању када резервоар за линију за е-покривање захтева испрањавање и пуњење. Многи објекти примењују ултрафилтерске системе који продужују живот купања линије за е-покривање уклањањем калка док се сачува активна хемија, смањујући фреквенцију уклањања и оперативне трошкове.
Коју брзину прометности треба да дизајнирам у мој систем линије за е-покривање?
Дизајн прометности линије за е-покрив треба да узима у обзир време потапања потребно за постизање циљне дебелине премаза, које обично варира од 15 до 45 секунди у зависности од геометрије делова и спецификације премаза. Брзина конвејера линије за е-покривање се затим израчунава како би се доставило то време за боравка док се испуњава ваш циљ производње у деловима по сату. Избегавајте превелике димензије резервоара и конвејерског система линије за е-покривање, јер то повећава капиталне трошкове и оперативне трошкове; напротив, недовољно велика линија за е-покривање постаје производствено уплитно грло које ограничава укупну производњу и профита