
 EN

Линија за е-покривање представља једну од најефикаснијих технологија електродепозиције за заштиту алуминијумских и челичних компоненти у индустријској производњи. Овај сложени систем комбинује претратацију површине, наношење електричног поља и контролисано зачешћење како би се добило једноставан, отпорни на корозију премаз који испуњава строге стандарде аутомобила, уређаја и индустријске опреме. Разумевање како линија за е-покривање ради и зашто произвођачи улажу у ову технологију је од суштинског значаја за све који су одговорни за завршну обработу компоненти, осигурање квалитета или одлуке о капиталној опреми у индустрији за обраду метала.
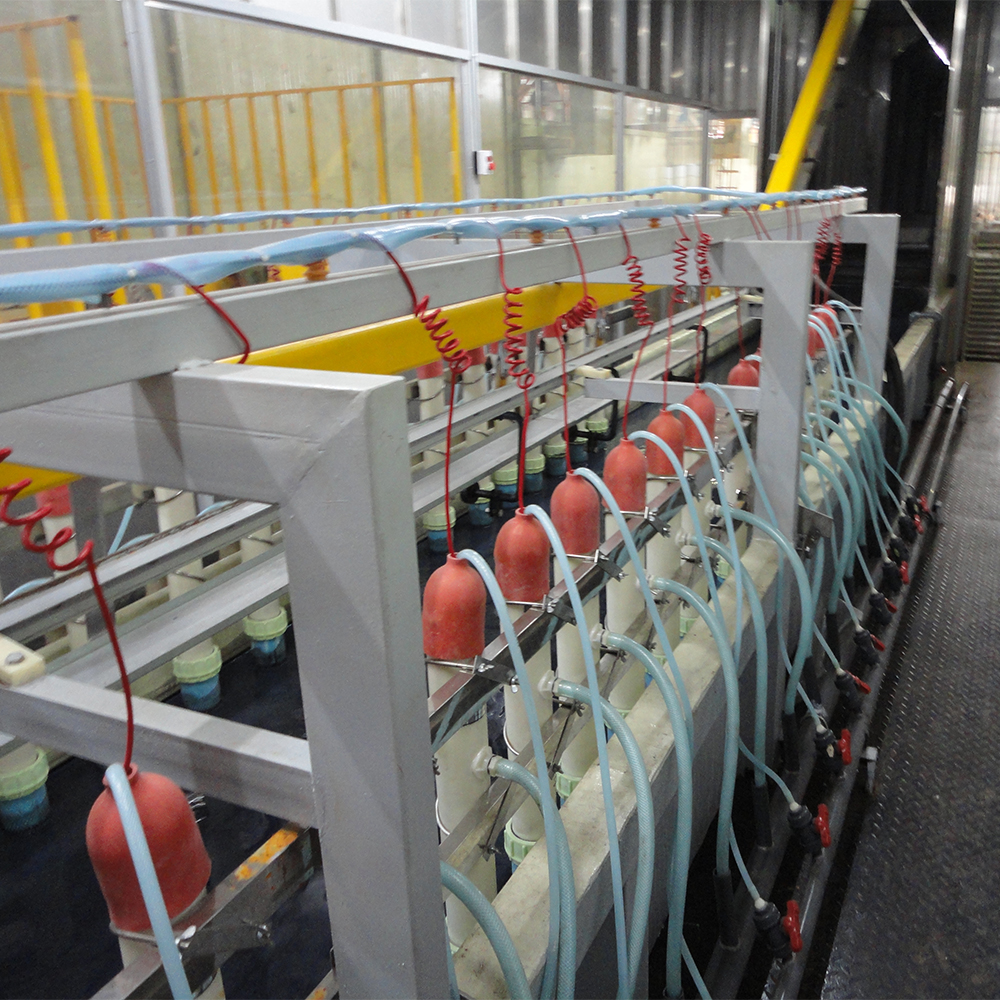
Тражење за поузданом заштитом површине подстакло је произвођаче да усвоје линија за Е-покривање технологија као стандардна спецификација. За разлику од традиционалне распршиве боје, линија за е-покрив наноси боју електричним наплатом, обезбеђујући доследну покривеност на сложене геометрије, унутрашње шупљине и тешко приступачне површине. За алуминијумске и челичне компоненте намењене за сурова окружења, поморске апликације или опрему са дугим трајањем, линија е-покривања пружа трајност и јединственост које алтернативне методе завршног обраде не могу да подударају.
Како функционишу системи Е-покривачких линија
Процес електродепозиције у линији за Е-покривање
Линија за е-покрив ради суспендирањем наплаћених честица боје у средству на бази воде у резервоару. Када су алуминијумске и челичне компоненте потопљене и повезане са електричним кола, честице боје мигрирају ка површини компоненте, формирајући једнаку дебелину филма без обзира на сложеност површине. Ова електрохемијска атракција осигурава да линија за е-покривање конзистентно уложи боју на слепе рупе, укочиште и унутрашње канале где методе прскања остављају танке тачке или празнине. Процес се наставља док компонента не достигне електричну засићеност, у којој тачки се природно зауставља одлагање премаза, спречавајући пролаз и прекомерно накупљање.
Интеграција у системе за претратман
Пре него што алуминијумске и челичне компоненте уђу у резервоар за премаз, линија за е-покривање захтева темељну припрему површине. У фази претратмана се уклањају оксиди, уља и контаминатори који би угрожавали адхезију и заштиту од корозије. Линија е-покрива обично укључује алкално прање, испирање, киселу огурку и стадије конверзијског премаза како би се успоставила хемијски чиста површина. Овај интегрисани приступ осигурава да када се компоненте померају у резервоар линије за е-покривање, процес електродепозиције почиње на непорочној, реактивној површини, што максимизује адхезију филма боје и дугорочну отпорност на корозију.
Индустријске предности технологије Е-покривачких линија
Превиша заштита од корозије и трајност
Линија за е-покрив пружа изузетну отпорност на корозију јер процес електродепозиције ствара континуиран филм без дупка на свим површинама компоненти. За алуминијумске и челичне субстрате који су изложени влаги, прскању соли или индустријској атмосфери, ова запечаћена заштита продужава трајање трајања за деценије у поређењу са алтернативама без премаза. Једноставна дебљина филма коју производи линија за е-покривање, обично од 20 до 50 микрона, отпорно се супротставља механичком оштећењу, УВ деградацији и хемијском нападу много ефикасније од променљиве дебљине постигнуте примена спреја. Индустрије укључујући аутомобилско испод тела, кућишта за уређаје и офшор опрему ослањају се на системе линије е-покривања како би испунили спецификације корозије које усмеравају уштеду трошкова кроз смањење неуспјеха у пољу и гаранције.
Ефикасност производње и контрола трошкова
Линија за електронско премазивање аутоматизује процес премазивања, смањујући захтеве за радом и зависност од вештина оператера у поређењу са ручним завршном спрејем. Конзистентни, предвидљиви резултати из линије е-покривања минимизују отпад, прераду и варијације квалитета узроковане непостојанством ручне наметке. Алуминијум и челик компоненте процесирају кроз линију за е-покривање у контролисаним временским циклусима, омогућавајући произвођачима да интегришу операције покривања у производњи великих количина. Дизајн затвореног резервоара линије за е-покривање такође улаже и рециклира боју, смањујући потрошњу материјала и трошкове за усклађивање са животном средином повезане са уклањањем претераног прскања.
Покривање сложених геометрија
Комплексни алуминијумски и челични ливци, штампани делови и заваривани монтажи значајно имају користи од способности линије за е-покривање да покрије унутрашње површине, нитке и чврсто растојане карактеристике. Линија за е-покрив достиже подручја до којих пушкине за прскање не могу да приступе, пружајући заштиту рупинама за кретање, конструктивним шупљинама и унутрашњим каналима где се често покреће корозија. Овај свеобухватни капацитет за заштиту чини линију за е-покрив омиљеним избором за кућа за аутомобилске трансмисије, хидрауличне колекторе, блокове мотора и структурне задржине где непотпуна покривеност би створила катастрофалне ризике од поузданости.
Потребе за процесом и оперативне разматрање
Електрични и хемијски параметри за рад линије за Е-покривање
Успешно функционисање линије за е-покривање зависи од прецизне контроле електричног напона, густине струје и хемије боје. Ниво напона обично се креће од 200 до 400 волта, а линија за е-покривање аутоматски прилагођава струју како би се одржао квалитет премаза док се филм боје гради на површини компоненти. Формулација боје у резервоару за линије за е-покривање мора одржавати специфичну проводност, рН и однос смоле и растворитеља како би се осигурале конзистентне стопе електродепозиције и својства филма. Оператори надгледају температуру резервоара, време пребивања компоненти у линији за е-покривање и концентрацију боје како би одржали перформансе и спречили дефекте као што су пролази боје, непотпуна покривеност или неуспех адхезије.
Корак након налепљења и зачепљења
Након компоненте изаћи из линија за Е-покривање резервоар, они улазе у стадију прања који уклањају вишак воде и остатке честица боје. Деионизована вода у систему линије за е-покривање осигурава да компоненте иду у пећнице са минималном проводношћу позадине, спречавајући спуштање или пролаз након потапања током зачињења. Мокри филм који се појављује из линије е-покривања је крхк; пажљиво руковање и брз прелазак на распореде топлотне заздрављивања спречавају оштећење. Температуре затврђивања обично се крећу од 140 до 180 степени Целзијуса, полимеризујући филм боје како би се постигла коначна тврдоћа, хемијска отпорност и сјајна својства. Зоне одбијања између резервоара за линије за е-покривање и пећи омогућавају излазак летљивих органских једињења, побољшавајући квалитет ваздуха и смањујући ризике од експлозивне атмосфере.
Често постављене питања
Да ли линије за електронско премазивање могу да се носе и са алуминијем и са челиком у истом резервоару?
Да, линија за е-покрив је дизајнирана да истовремено обрађује и алуминијумске и челичне компоненте јер електродепозиција реагује на електрични наплата и површину, а не на тип материјала. Међутим, хемија претратмана испред линије е-покривања мора бити формулисана тако да се на оба субстрата створи компатибилан конверзијски слој. Степени исплакавања специфичних за материјал и времена киселог огурца могу захтевати прилагођавање када резервоар линије за е-покривање прима мешане типове материјала, али правилно конфигурисани системи могу да се носе са дуалним материјалним радним пролазом без значајног компромиса у перформан
Који захтеви за одржавање захтева линија за е-покривање?
Линија за е-покривање захтева редовно праћење концентрације боје, проводљивости и перформанси система филтрације како би се одржао квалитет премаза и спречила деградација резервоара. Системи за узбуђење резервоара, циркулацију пумпе и грејање морају да раде континуирано како би се спречило осађивање пигмента и хемијска стратификација унутар линије за е-покривање. Филтерски патрони захтевају периодичну замену, а системи за ултрафилтрацију требају периодично одржавање како би се уклонили јонски контаминатори. Рутинска инспекција електричних контаката, затварања резервоара и система дренаже помаже да се рано идентификују обрасци знојања, продужујући животни век система линије за е-покривање и смањујући неочекивано време простора.
Како се линија за е-покривање упоређује са алтернативним методама премаза за индустријске компоненте?
Линија е-покривања одликује се обезбеђивањем равномерног покривања на геометријски сложеним деловима и постиже врхунску заштиту од корозије кроз континуитет филма; међутим, захтева значајна капитална инвестиција, инфраструктуру за претратацију и текуће хемијско управљање у поређењу са алтернатива Методе прскања нуде ниже почетне трошкове и већу флексибилност боје, али уводе зависност од оператера и отпад. Порошно премазивање пружа одличну естетичку завршну обработу и еколошке користи, али се бори са унутрашњом покривеношћу површине на алуминијумским и челичним зглобовима. За производњу великих количина критичних компоненти које захтевају поуздану, дугорочну заштиту од корозије, линија за е-покривање обично оправдава своје инвестиције превазиједношћу квалитета и ефикасности производње.