
 EN

Linka na elektrický náter predstavuje jednu z najúčinnejších technológií elektrodepozície na ochranu hliníkových a oceľových komponentov v priemyselnej výrobe. Tento pokročilý systém kombinuje predúpravu povrchu, aplikáciu elektrického poľa a kontrolované tuhnutie, čím zabezpečuje rovnaký a koróziou odolný náter, ktorý spĺňa prísne štandardy automobilového priemyslu, spotrebných výrobkov a priemyselného vybavenia. Pochopenie toho, ako linka na elektrický náter funguje, a prečo výrobcovia do tejto technológie investujú, je nevyhnutné pre každého, kto je zodpovedný za dokončovanie komponentov, zabezpečenie kvality alebo rozhodovanie o kapitálovom vybavení v oblasti spracovania kovov.
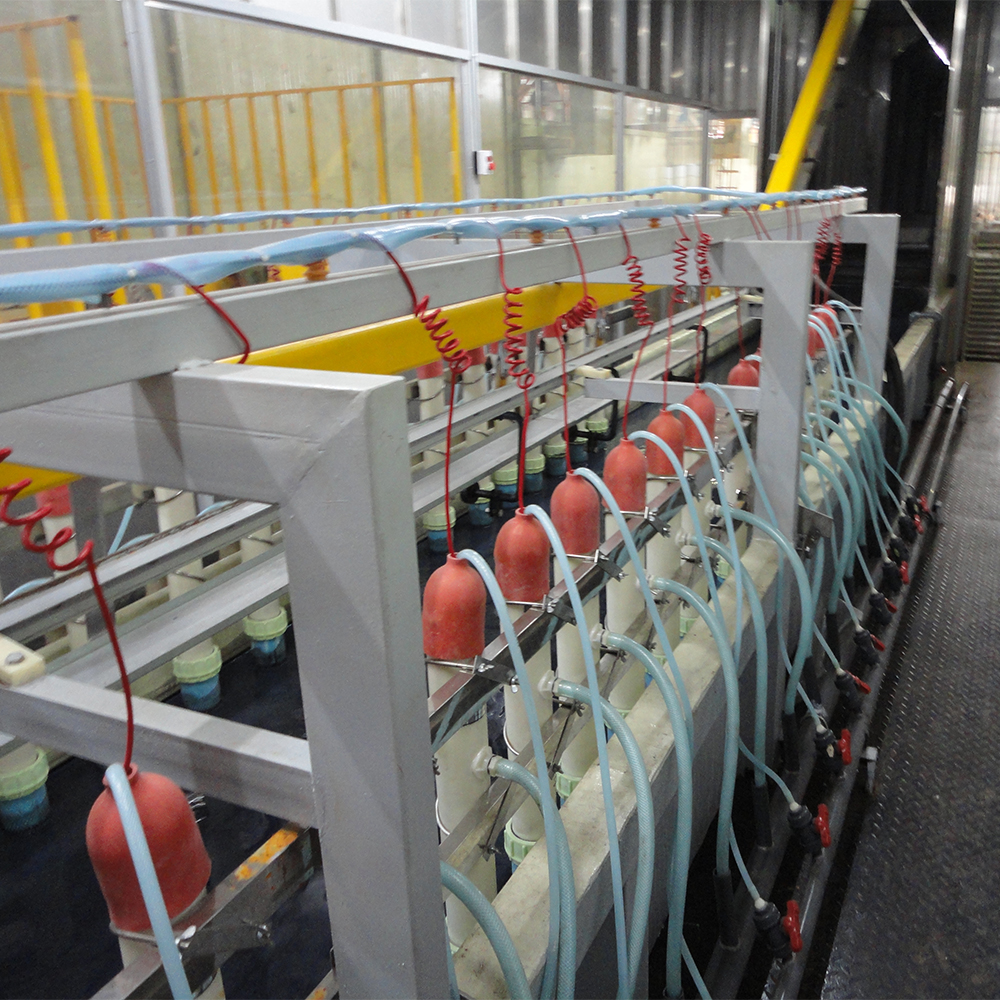
Rastúca potreba spoľahlivej povrchovej ochrany viedla výrobcov k prijatiu linka na elektroforézu technológie ako štandardnej špecifikácie. Na rozdiel od tradičného náteru sprejom sa farba pri elektrickom náterovanie aplikuje prostredníctvom elektrického náboja, čo zabezpečuje rovnaké pokrytie aj na zložitých geometriách, vnútorných dutinách a ťažko prístupných povrchoch. Pre komponenty z hliníka a ocele určené do náročných prostredí, námorných aplikácií alebo zariadení s dlhou životnosťou poskytuje linka pre elektrické náterovanie trvanlivosť a rovnakosť, ktoré alternatívne metódy dokončovania povrchu nedokážu dosiahnuť.
Ako fungujú systémy liniek pre elektroforézne náterovanie
Proces elektrodepozície v linke pre elektroforézne náterovanie
Čiara pre elektrické náterovanie funguje tak, že nabité častice farby sú pozostaté v vodnom prostredí v nádobe. Keď sa hliníkové a oceľové komponenty ponoria do nádoby a pripojia sa k elektrickému obvodu, častice farby sa presúvajú smerom k povrchu komponentu a vytvárajú rovnakú hrúbku povlaku bez ohľadu na zložitosť povrchu. Táto elektrochemická príťažlivosť zabezpečuje, že čiara pre elektrické náterovanie nanáša farbu rovnomerne aj do slepých otvorov, vybraní a vnútorných kanálov, kde postrekovacie metódy vytvárajú tenké miesta alebo medzery. Proces pokračuje až do dosiahnutia elektrickej saturácie komponentu, v tom okamihu sa nanášanie povlaku prirodzene zastaví, čím sa zabráni vzniku stekov a nadmerného hromadenia.
Integrácia do systémov predúpravy
Predtým, ako hliníkové a oceľové súčiastky vstupujú do nádrže na povlakovanie, vyžaduje linka na elektroforézne povlakovanie dôkladnú prípravu povrchu. Etapa predpovlakovania odstraňuje oxidy, oleje a nečistoty, ktoré by zhoršili adhéziu a koróznu ochranu. Linka na elektroforézne povlakovanie zvyčajne zahŕňa alkalické umývanie, oplachovanie, kyselinové leptanie a etapu konverzného povlaku, aby sa dosiahla chemicky čistá povrchová vrstva. Tento integrovaný prístup zabezpečuje, že keď súčiastky vstupujú do nádrže linky na elektroforézne povlakovanie, proces elektrodepozície začína na bezchybných a reaktívnych povrchoch, čím sa maximalizuje adhézia povlakovej vrstvy a dlhodobá odolnosť voči korózii.
Priemyselné výhody technológie linky na elektroforézne povlakovanie
Vynikajúca ochrana pred koroziou a trvanlivosť
Linka na elektricky usadzovaný povlak zabezpečuje vynikajúcu odolnosť voči korózii, pretože proces elektrodepozície vytvára nepretržitý, bezpórny povlak na všetkých povrchoch komponentov. Pre hliníkové a oceľové podklady vystavené vlhkosti, soľnému oparu alebo priemyselným atmosférám poskytuje táto uzavretá ochrana životnosť predĺženú o desiatky rokov v porovnaní s neochrnenými alternatívami. Rovnomerná hrúbka povlaku, ktorú linka na elektricky usadzovaný povlak vytvára – zvyčajne 20 až 50 mikrónov – je výrazne odolnejšia voči mechanickým poškodeniam, degradácii spôsobenej UV žiarením a chemickému útoku ako premenná hrúbka dosiahnutá postrekovou aplikáciou. Priemyselné odvetvia, vrátane automobilových podvozkov, krytov spotrebných elektrických zariadení a námornej techniky, sa spoliehajú na systémy liniek na elektricky usadzovaný povlak, aby splnili špecifikácie týkajúce sa korózie, čo priamo vedie k úsporám nákladov prostredníctvom zníženia porúch v prevádzke a nárokov na záruku.
Výrobná efektívnosť a kontrola nákladov
Linka na elektricky nanesený povlak automatizuje proces povlakovania, čím sa znížia požiadavky na pracovnú silu a závislosť od odbornosti operátora v porovnaní s manuálnym sprejovým dokončovaním. Konzistentné a predvídateľné výsledky z linky na elektricky nanesený povlak minimalizujú odpad, opätovné spracovanie a rozdiely v kvalite spôsobené nekonzistenciami pri ručnom nanášaní. Hliníkové a oceľové komponenty sa spracovávajú na linke na elektricky nanesený povlak v kontrolovanej časovej cykloch, čo umožňuje výrobcom bezproblémovo integrovať operácie povlakovania do výrobných línií s vysokým objemom. Uzavretá nádržová konštrukcia linky na elektricky nanesený povlak tiež zachytáva a recykluje farbu, čím sa zníži spotreba materiálu a náklady na dodržiavanie environmentálnych predpisov spojené s likvidáciou prebytočného spreja.
Pokrytie zložitých geometrií
Zložité litiny z hliníka a ocele, tažené diely a zvárané zostavy významne profitujú z možnosti e-lakovacej linky nanesiť povlak na vnútorné povrchy, závity a tesne umiestnené prvky. E-lakovacia linka dosahuje oblasti, ktoré nie je možné spraviť pomocou striekacích pištľov, a poskytuje ochranu otvorom pre spojovacie prvky, štruktúrnym dutinám a vnútorným kanálom, kde sa často začína korózia. Táto komplexná schopnosť ochraňovať všetky povrchy robí e-lakovaciu linku uprednostňovanou voľbou pre puzdrá automobilových prevodoviek, hydraulické rozdeľovacie bloky, motorové bloky a štruktúrne konzoly, keďže neúplné pokrytie by viedlo k katastrofálnym rizikám spoľahlivosti.
Požiadavky na proces a prevádzkové aspekty
Elektrické a chemické parametre pre prevádzku e-lakovacej linky
Úspešný chod linky na elektrické náterovanie závisí od presnej regulácie elektrického napätia, prúdovej hustoty a chemického zloženia náterovej hmoty. Úrovne napätia sa zvyčajne pohybujú v rozsahu od 200 do 400 volťov, pričom linka na elektrické náterovanie automaticky upravuje prúd, aby udržala kvalitu náteru počas tvorby náterového filmu na povrchu komponentov. Zloženie náterovej hmoty v nádrži linky na elektrické náterovanie musí udržiavať špecifickú vodivosť, pH a pomery pryskyriny ku rozpúšťadlu, aby sa zabezpečili konštantné rýchlosti elektrodepozície a vlastnosti náterového filmu. Obsluha sleduje teplotu nádrže, dobu pobytu komponentov na linke na elektrické náterovanie a koncentráciu náterovej hmoty, aby sa udržal výkon a zabránilo sa chybám, ako sú stekania náterovej hmoty, neúplné pokrytie alebo straty adhézie.
Kroky po náterovaní a vypaľovaní
Po tom, čo komponenty opustia linka na elektroforézu nádrž, kde prechádzajú fázami oplachovania, ktoré odstraňujú nadbytočnú vodu a zvyškové častice farby. Oplachy deionizovanou vodou v systéme linky elektricky usadzovanej farby (e-coating) zabezpečujú, že súčiastky postupujú do pecí s minimálnou vodivostnou pozadím, čím sa zabráni po ponorení visnutiu alebo stekaniu počas vytvrdenia. Mokrá vrstva vychádzajúca z linky elektricky usadzovanej farby je krehká; opatrné zaobchádzanie a rýchly prechod na termické vytvrdenie zabraňujú poškodeniu. Teploty vytvrdenia sa zvyčajne pohybujú v rozsahu od 140 do 180 stupňov Celzia, čím sa polyméruje farbová vrstva a dosiahne konečnú tvrdosť, chemickú odolnosť a lesk. Zóny predvysušovania medzi nádržou linky elektricky usadzovanej farby a pecou umožňujú únik organických látok so zvýšenou výparnosťou, čo zlepšuje kvalitu vzduchu a zníži riziko výbušnej atmosféry.
Často kladené otázky
Môže linka elektricky usadzovanej farby (e-coating) spracovať v rovnakej nádrži aj hliník aj oceľ?
Áno, linka na elektrické náterovanie je navrhnutá tak, aby súčasne spracovávala komponenty z hliníka aj zo ocele, pretože elektrodepozícia reaguje na elektrický náboj a povrchovú plochu, nie na typ materiálu. Avšak chemikálie na prednáterové spracovanie pred linkou na elektrické náterovanie musia byť formulované tak, aby vytvorili kompatibilné konverzné povlaky na oboch podkladoch. Etapy oplachov a doby kyselinového leptania špecifické pre daný materiál sa môžu vyžadovať upraviť, ak nádrž linky na elektrické náterovanie prijíma zmiešané typy materiálov, avšak správne nakonfigurované systémy zvládajú pracovné postupy s dvoma materiálmi bez výrazného zníženia výkonu.
Aké požiadavky na údržbu má linka na elektrické náterovanie?
Čiara pre elektrické náterovanie vyžaduje pravidelné monitorovanie koncentrácie náteru, vodivosti a výkonnosti filtračného systému, aby sa udržala kvalita náteru a zabránilo sa degradácii nádrže. Premiešavanie obsahu nádrže, cirkulácia čerpadlom a vykurovacie systémy musia pracovať nepretržite, aby sa zabránilo usadzovaniu pigmentov a chemickému vrstveniu v rámci čiary pre elektrické náterovanie. Filtračné kazety vyžadujú pravidelnú výmenu a ultrafiltračné systémy potrebujú pravidelnú údržbu na odstránenie iónových kontaminantov. Pravidelné prehliadky elektrických kontaktov, tesnení nádrže a odtokových systémov pomáhajú včas identifikovať opotrobenie, čím sa predĺži životnosť systému čiary pre elektrické náterovanie a zníži sa neplánovaná výpadková doba.
Ako sa čiara pre elektrické náterovanie porovnáva s alternatívnymi metódami náterovania priemyselných komponentov?
Linka na elektricky usadzované povlaky sa vyznačuje rovnakou kvalitou pokrytia aj na častiach s komplikovaným tvarom a dosahuje vynikajúcu ochranu proti korózii vďaka nepretržitému povlaku; avšak vyžaduje významné kapitálové investície, infraštruktúru predspracovania a trvalý manažment chemikálií v porovnaní so striekacími alebo práškovými povlakovacími metódami. Striekacie metódy ponúkajú nižšie počiatočné náklady a väčšiu flexibilitu farieb, ale zavádzajú závislosť od operátora a odpad. Práškové povlakovanie poskytuje vynikajúcu estetiku povrchu a environmentálne výhody, avšak má problémy s pokrytím vnútorných povrchov pri hliníkových a oceľových zostavách. Pre výrobu kritických komponentov vo veľkom objeme, ktoré vyžadujú spoľahlivú a dlhodobú ochranu proti korózii, sa investícia do linky na elektricky usadzované povlaky zvyčajne ospravedlní vďaka vyššej kvalite a výrobnej efektívnosti.