 EN
E-хучин шугам нь үйлдвэрлэлд алюминий ба гангаас хийсэн деталд хамгаалахын тулд хамгийн үр дүнтэй электродепозицон технологийн нэг юм. Энэ нарийн систем нь гадаргууны урьдчилан боловсруулалт, цахилгаан талын нөлөөлөл ба хяналттай халуунд хүртүүлэлт зүйлсийг нэгтгэн, автомашины, бүрхүүлт техник ба үйлдвэрлэлд зориулж тогтвортой, коррозийн төвөгтэй бүрхүүлийн төлөөлөлхүүн хучин үйлдвэрлэдэг. E-хучин шугам яаж ажилладаг, мөн үйлдвэрлэгчид яагаад түүнд хөрөнгө оруулж буйг ойлгох нь металл хүртүүлэлт үйлдвэрлэлд деталд хучин үйлдвэрлэл, чанарын хангамж, хөрөнгө оруулалтын төхөөрөмжийн шийдвэр гаргах үүрэгтнүүдийн хувьд онцгой чухал.
Итгэлт гадаргуугийн хамгаалалтын шаардлага үйлдвэрлэгчдийг e-будаг шугам технологийг стандарт шаардлагатай шинж чанар гэж признать хийхүүн дүүрдүүлж. Уламжлалт цацрагт будагтлаас ялгаатай нь, E-далайц лайн будагтлаа цахилгаан цэнхэр ашиглан хийдэг, ийнхүү нарийн геометрийн хэсгүүд, дотоод хоолойд, хүртэлх бүхий хүнд хүртэлх гадаргуудаа нэгэн төрлийн будагтлаа хийдэг. Хүнд нөхцөлд, далайн ажилд, урт хугацааны үйлчилгээний төхөөрөмжид зориулж алюминий ба гангаар хийдэг хэсгүүдийн хувьд E-далайц лайн бусад дүүрдүүлэх арга замаас давуу талыг үзүүрлүүлж, тулгамшгийн чанарыг бүүрдүүлж.
Э-хууцлалын шугамны систем хэрхэн ажилладаг вэ?
Электр хуурайшилт хийх шугамд элэгний ургамал оруулах үйл явц
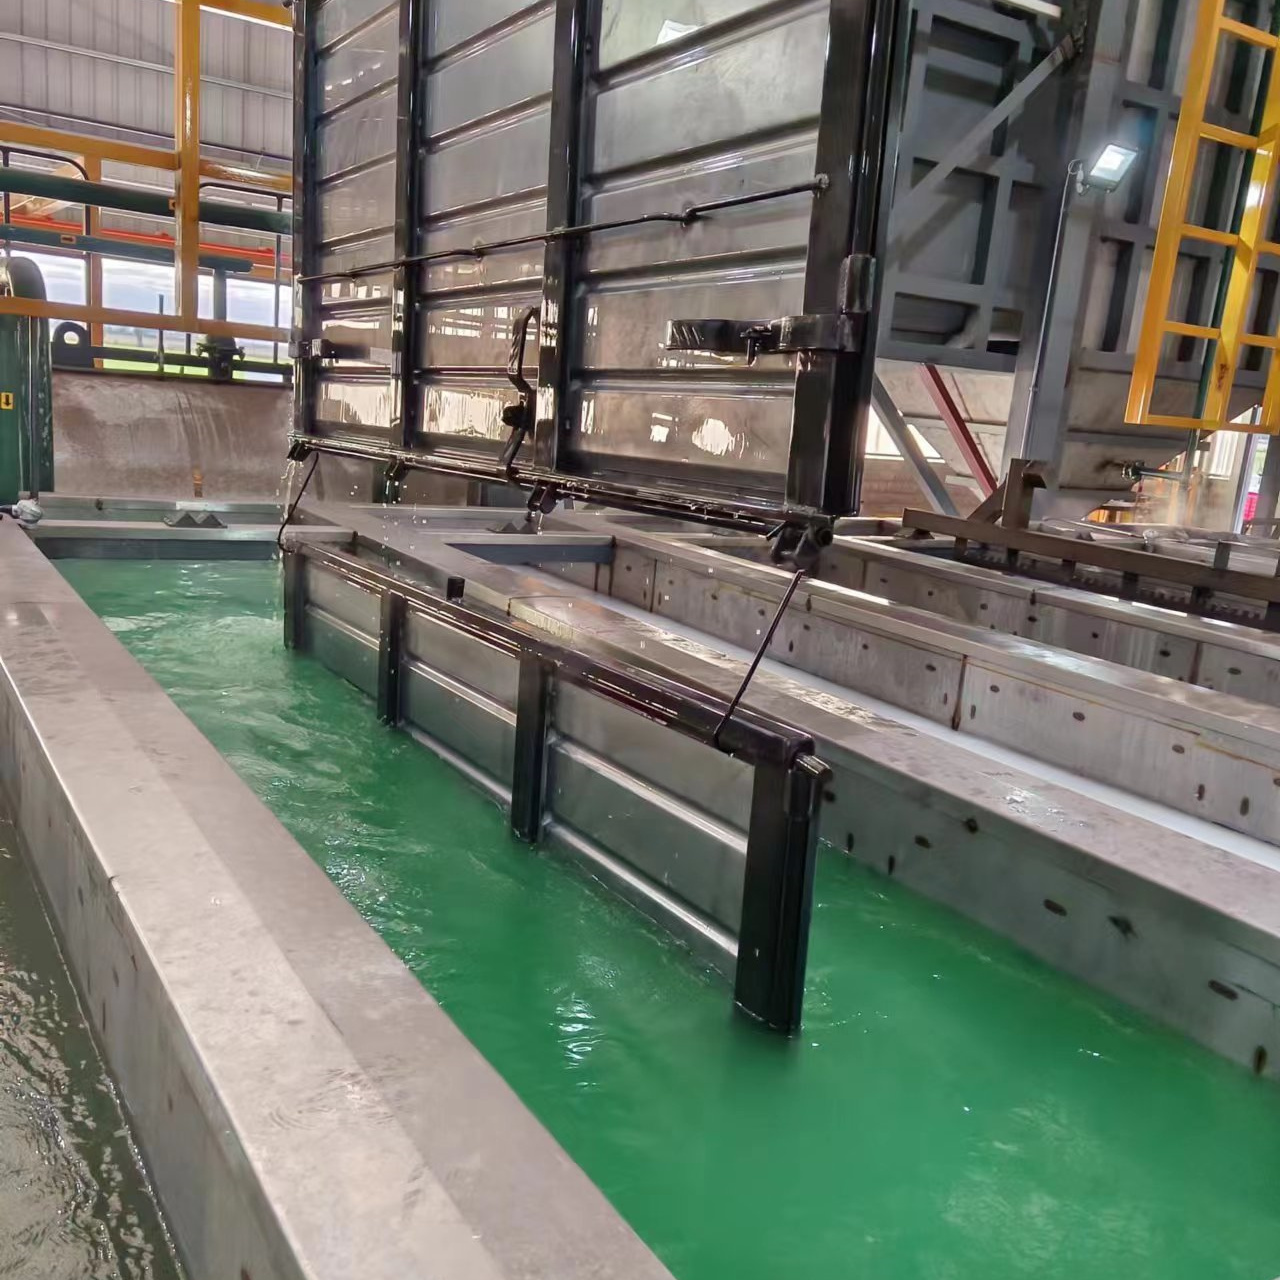
Э-хөрвүүлэлтийн шугам нь цэнгэсэн бояжилтын хэсмүүдийг усанд суулгаж, танк дотор тархимуйн орчинд байлгаж ажиллана. Хүчилтөрөөс ба гангаас хийсэн хэсмүүдийг дүрж, цахилгааны гүйдлийн хэлхээд залгаж үүрд, бояжилтын хэсмүүд хүрээний гадаргуу рүү шилжин, гадаргууны нарийн бүтцэд хамаарахгүйгүй нэгэн төрлийн бояжилтын давхарга үүсгэнэ. Энэ цахилгаан-химийн таталцал нь бояжилтын шугамд бүрхүүл нь хоолойн дотогш хөндлөн хагас, дотоод хоолойн гадаргуу, хундага зэрэг газруудад түүнчлэн сүүдэрт газруудад тааруухан бүрхүүл үүсгэхгүйгүй, түүнчлэн цацрагт бояжилт хийх үед тоногт тааруухан бүрхүүл үүсгэхгүйгүй, хоосон газрууд үүсгэхгүйгүй газруудад тогтвортой бояжилт хийхийг хангана. Процесс нь хэсмүүд цахилгааны цэнгэлд хүртлэх үед үргэлжилнэ, түүнд бояжилт хийх автомат дуусна, ийнхүл бүрхүүл нь урсаж, хэт төвхрүүлж үүсгэхгүй.
Урьдчилан баяжуулалтын системд интеграци
Аллумини, зэсний бүрэлдэхүүн хэсгүүд нь хуурайшилтны сав руу орохын өмнө цахилгаан хуурайшилт хийх шугам нь гадаргууг бүрэн бэлтгэх шаардлагатай. Эерэгжилт, халдварт байдлын эсрэг хамгаалах боломжийг нь алдаж байгаа оксид, тос, бохирдолжуулуудыг урьдчилан боловсруулах үе шат нь арилгадаг. Э-хувцас нь ихэвчлэн химийн цэвэр гарааг бий болгохын тулд алкалын угаалгын, угаах, хүчилтэй будааны болон шилжилтийн хувцасны үе шаттай байдаг. Энэхүү нэгдсэн арга нь бүрэлдэхүүн хэсгүүд нь цахилгаан хуурайшилт хийх шугамны сав руу нэвтрэх үед цахилгаан засах үйл явц нь цэвэр, реактив гадаргуудад эхэлж, босоо плёнкний хамаарал, урт хугацааны халдварт байдлыг нэмэгдүүлэхэд оршино
Э-хувцас шинжилгээний технологийн аж үйлдвэрийн ашиг
Хамгийн сайн халуун шатахын үйлчилгээ болон үргэлжлэх чадвар
Э-хучилт нь бүх деталд тасралтгүй, хулгана хүртэлх төвхнүүр бүхий үлдээдэг электродепозицон процессын дүнд гайхалтай цахилгаан коррозион төвхнүүр үүсгэнэ. Ус, давсны шүүрэл эсвэл индустриал агаарын нөхцөлд үлдээдэг алюмин ба гуурцаг суурин деталд түүнээс үүсгэдэг хатуу хамгаалалт нь хучилтгүй хувилбаруудаас аравтын жилүүдийн хугацаа уртасгаж, үйлчилгээний хугацааг сунгаж өгдөг. Э-хучилт нь ихэвчлэн 20–50 микрон зузааны төвхнүүр үүсгэнэ; түүнээс үүсгэдэг нэдүүр зузаан нь механик гэмтэл, УВ-деградаци, химийн нөлөөлөлд спрей хучилт нь үүсгэж чадах хувьсах зузааны хувилбаруудаас илүү үр дүнтэй төвхнүүр үүсгэнэ. Автомашинуудын доод хэсгүүд, бытови техникүүдийн хайрцагууд, далайн төхөөрөмжүүд зэрэг салбарууд нь талбарт үүсгэдэг гэмтэл ба гарантийн шүүдүүрүүдийн тоог бүүр багасгаж, шууд зардлыг хориглох коррозион шаардлагуудыг хангахын тулд э-хучилт нь системүүдийг ашиглаж өгдөг.
Үйлдвэрлэлийн үр дүнтэй бөөрсөн ба зардлын хяналт
Э-хучилт шугам нь хучилт үйлдлийг автоматашруулж, гараар тавих төгсгөл үйлдлийн харьцангуй хүчирхүйлэл ба операторын уралдааны хэрэгцээнд хамааралгүй бөөртүүлж. Э-хучилт шугамаас гарах тогтмол, таамаглаж болох үр дүн нь гараар тавих үйлдлийн тогтмөр бүсгүй байдалд холбогдсон хаягдлын хэмжээ, дахин хүчирхүйлэл ба чанарын хувьсах бүсгүй байдлыг багасгаж. Алюминий ба гангаар хийснүүр хүрдүүрүүд нь хяналтанд буй цагийн циклд э-хучилт шугамаар боловсруулж, үйлдвэрлэгсд нь хучилт үйлдлийг өндөр хүчирхүйлэлт үйлдвэрлэл шугамд гомогенноор интеграцилах боломжтой. Э-хучилт шугамын хаалттай савын дизайн нь мөн боёгдлыг бүүрхүүлж, дахин ашиглаж, материал хэрэглээний хэмжээг багасгаж, хэтрүүлж боёгдлыг хаяхтой холбогдсон орчинд нөлөөлөх зүйлийн хуульд нийцүүлэх зардлыг багасгаж.
Нийлмүүл геометрийн хамрах хүрээ
Алюминий болон зэсний нарийн хувилбарууд, мөргөсөн хэсэг, элсэн чулууны нэгдсэн хэсэг нь дотоод гадаргуу, үүл, нягт зайтай хэсгүүдийг бүрдүүлэх эрч хүчтэй цахилгаан хувилбараас ихээхэн ашигтай байдаг. Цахилгаан давс нь бөөний пуужингаар хүрч чадахгүй газруудад хүрч, хатуужуулын нүх, бүтцийн салгал, хогдолдол ихэвчлэн эхлэх дотоод суваг руу хамгаалалтыг өгдөг. Энэхүү бүрэн хамгаалалтын хүчин чадал нь цахилгаан хувцасны шилжих шугам нь автомашины шилжих шилжих шугам, гидравлик цуглуулга, хөдөлгүүрийн блок, бүтцийн хаалганы хувьд хамгийн сайн сонголт болдог.
Үйл явцын шаардлага, үйл ажиллагааны анхаарал тавих зүйл
Электр хуурайшилт хийх шугам ашиглах цахилгаан, химийн параметрүүд
Э-хөрвүүлэлтийн шугамын амжилттай ажиллах нь цахилгаан хүчдлийн, гүйдлийн нягтний, бояжилтын химийн найрлагын нарийн хяналтанд хамаарна. Хүчдлийн түвшин ихэвчлэн 200–400 вольт хооронд байдаг, мөн э-хөрвүүлэлтийн шугам гадаргууд бояжилтын давхцаг бүрдүүлэх үед бояжилтын чанарыг хадгалахын тулд гүйдлийг автоматаар тохируулдаг. Э-хөрвүүлэлтийн шугамын саванд баяжилтын найрлага тодорхой дамжуулалт, pH утга, смол-ба уусгагчийн харьцаа хадгалах ёстой, чтобы тогтвортой электродепозиційн хурд ба давхцагийн шинж чанаруудыг бүзүүрлэх. Ажилтнууд савны температурыг, деталейн э-хөрвүүлэлтийн шугамд хүртэлх хугацааг, бояжилтын концентраційг хяналтанд барих ёстой, үүнээс шалтгаалж бояжилтын урсгал, бүтэн хучилтгүй байх, баяжилт холбогдож чадахгүй байх зэрэг дутагдалд үлдэхгүй.
Бояжилт дараа ба халуун хуурайшуулалт
Деталейн шугамаас гарахын дараа e-будаг шугам цэнхэр, тэд хэт ус, үлдсэн босоо цүнхүүдийг арилгах угаах үе шат руу орж байна. Э-хувцас хувцас хэрэглэх системийн диониздолсон устай угаах нь бүрэлдэхүүн хэсгүүдийн бага зэргийн холын дамжуулалттай тахилга руу явахыг хангаж, угаах үед угаасны дараа угаахаас сэргийлдэг. Электрон хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас хувцас Өндөржилтийн температур нь ихэвчлэн 140-180 градус Цельсийээс хамаарах бөгөөд босоо плёнкийг полимержуулж эцсийн хатуурал, химийн эсэргүүцэл, гялалзлын шинж чанарыг бий болгодог. Электрон хуурайлтын шугамны сав ба тавангын хооронд байдаг цацагдалтай бүсүүд нь ургамлын ургамлын найрлага нь гарч, агаарын чанарыг сайжруулж, дэлбэрэх аюултай агаар мандалтыг бууруулдаг.
Түүн дээр асуух
Цахилгаан давсжуулах шугам нь нэг сав дотор алюминий болон зэс хоёулаа авч чадах уу?
Тийм, э-хучилт шугам нь электродад тунадасжих үйл явц нь материалын төрлөөс харгалзан, цахилгааны цэнхэр ба гадаргуугийн талбайг үндэслэн явагсадаа, алюминий ба гурил зүйлсийг нэгэн зэрэг боловсруулж чаддаг. Гэтэл э-хучилт шугамын өмнөх бүс дэх урьдчилан боловсруулалтын хими нь хоёр суурин дээр нийцүүр хувирт хучилт үүсгэхийн тулд тохируулж өгөх шаардлагатай. Хэрэв э-хучилт шугамын саванд холимог материал орж ирвэл, материалд тодорхой хүрээлэн төрөлхийн ус төлөөлөл ба хүчлийн хүчтүүр хугацаа өөрчлөлт шаардлагатай бөлгөөнүүд байдаг, гэтэл зөвхөн тохируулж өгсөн системүүд хоёр материалтай ажилласны үед онцгой ажилласны чанарын алдагдалгүй ажилладаг.
Э-хучилт шугам ямар үйлдүүлэлтийн шаардлагатай?
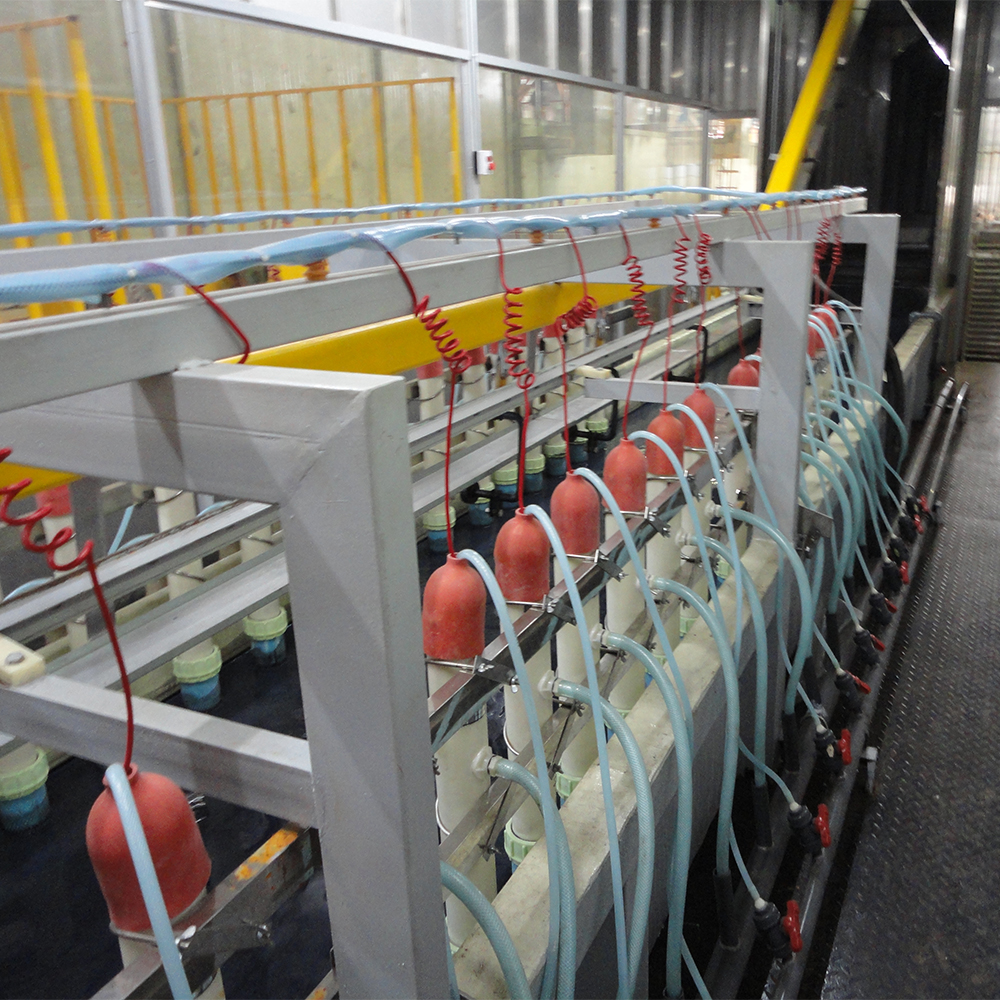
Э-хучилт шугамын хучилтын чанарыг хадгалах, савны дэвсгэршүүлэлтийг саархуулахын тулд бага зэрэг үлдмүүр, дамжуулалт, шүүлт системийн ажилласан байдлыг тогтмол хянах шаардлагатай. Пигментын тундруулалт, химийн давхарга үүсэлтээс саархуулахын тулд савны хөдөлгөөн, насосын бүрхүүл, халалт системүүд тасралтгүй ажиллах ёстой. Шүүлт картриджид үлдмүүр солих шаардлагатай, ультрашүүлт системүүд ион загасуудыг арилгахын тулд үлдмүүр үлдмүүр цагт техник үзлэг шаардлагатай. Цахилгаан холболтууд, савны гэрэлтүүр, ус хаях системүүдийн үлдмүүр үзлэг нь дотоод хүчдлийн хувиралыг цаг тухайд илрүүлж, э-хучилт шугамын системийн үйлдлийн хугацааг уртасгаж, төлөвлөгүй зогсолтыг бүүрхүүлж, бүүрхүүлж.
Э-хучилт шугам нь үйлдвэрийн деталд ашиглагддаг бусад хучилт арга-хэрэгсэлтүүдтэй харьцуулж яаж?
Э-хучилт нь геометрийн хүндрэлт деталд төвтөгнөлт хучилт үзүүлж, бүрхүүлийн тасралтгүй байдалын дагуу илүү сайн коррозийн хамгаалалт үзүүлдэг; гэтгүй, спрей юм уу порошков хучилттой харьцуулж үүнд их хэмжээний анхны капитал орц, урьдчилан боловсруулалтад зориулан бүрдүүлсэн инфраструктуур, мөн тасралтгүй химийн бүрдүүлэлт шаардлагатай. Спрей арга нь анхны зардлыг багасгаж, өнгөний сонголтыг өргөтгөж, гэтгүй операторын хамааралыг оруулж, хаягдмуйн үүсгэдэг. Порошков хучилт нь гайхамшгийн гадаад харагдцаа, орчин хамгаалалтын давуу талыг үзүүлдэг, гэтгүй алюминий юм уу гангаас хийсэн бүрдүүлэлтийн дотоод гадаргууг хучихдоо хүндрэлтэй. Хүчтэр коррозийн хамгаалалт шаардлагатай чухал компонентүүдийн өндөр хэмжээний үйлдвэрлэлд э-хучилт нь илүү сайн чанар, үйлдвэрлэлийн үр дүнтэй бүтээмжийн дагуу өөрийн инвестицийг оправдана.