
 EN

एक प्रभावी इलेक्ट्रो-कोटिंग लाइन के डिज़ाइन करने के लिए कई तकनीकी और संचालन संबंधी कारकों पर सावधानीपूर्ण ध्यान देना आवश्यक है, जो उत्पाद की गुणवत्ता, उत्पादन क्षमता और दीर्घकालिक लाभप्रदता को सीधे प्रभावित करते हैं। ऑटोमोटिव पार्ट्स के निर्माण में एक इलेक्ट्रो-कोटिंग लाइन एक महत्वपूर्ण पूंजी निवेश का प्रतिनिधित्व करती है, और डिज़ाइन का चरण यह तय करता है कि क्या यह प्रणाली निरंतर परिणाम प्रदान करेगी या उत्पादन में लगातार बाधाएँ पैदा करेगी। आधुनिक इलेक्ट्रो-कोटिंग लाइन प्रणालियों की जटिलता के कारण निर्माताओं को यह समझना आवश्यक है कि प्रत्येक घटक, प्रक्रिया पैरामीटर और सामग्री प्रवाह संबंधी निर्णय कैसे भागों पर अंतिम इलेक्ट्रोकोट जमाव को प्रभावित करते हैं। यह मार्गदर्शिका उन महत्वपूर्ण डिज़ाइन विचारों की जाँच करती है जिन पर ऑटोमोटिव आपूर्तिकर्ता और निर्माताओं को एक इलेक्ट्रो-कोटिंग लाइन की योजना बनाते या अपग्रेड करते समय विचार करना चाहिए।
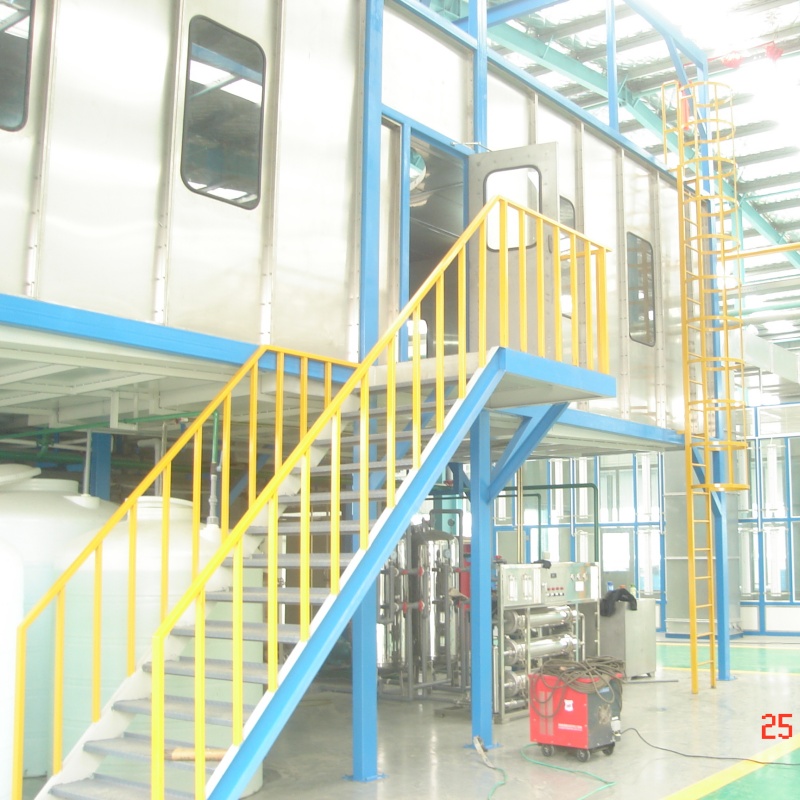
एक ई-कोटिंग लाइन इलेक्ट्रोफोरेटिक जमाव के माध्यम से धातु के भागों पर एक पतली, समान इलेक्ट्रोकोट परत लगाकर काम करती है। एक ई-कोटिंग लाइन का समग्र प्रदर्शन और लागत-प्रभावशीलता मुख्य रूप से इस बात पर निर्भर करती है कि डिज़ाइन कितनी अच्छी तरह से प्रीट्रीटमेंट एकीकरण, सामग्री हैंडलिंग प्रणालियों, टैंक विन्यास, बिजली आपूर्ति वास्तुकला और पर्यावरण नियंत्रण को समायोजित करती है। जब निर्माता डिज़ाइन के चरण में इन परस्पर निर्भर कारकों पर विचार नहीं करते हैं, तो उन्हें अक्सर गुणवत्ता संबंधी समस्याएँ, अत्यधिक डाउनटाइम, उच्च अस्वीकृति दरें या ग्राहक विनिर्देशों को पूरा करने में असमर्थता का सामना करना पड़ता है। एक मज़बूत ई-कोटिंग लाइन डिज़ाइन के महत्वपूर्ण तत्वों को समझना उन संगठनों को अलग करता है जो त्वरित रिटर्न और विश्वसनीय उत्पादन प्राप्त करते हैं, और उन संगठनों से जो लगातार अनुपालन और गुणवत्ता चुनौतियों से जूझते हैं।
प्रीट्रीटमेंट एकीकरण और सतह तैयारी
कोटिंग गुणवत्ता की नींव के रूप में प्रीट्रीटमेंट
कोई भी इलेक्ट्रो-कोटिंग लाइन की सफलता मूल रूप से उन भागों की सतह तैयारी की गुणवत्ता पर निर्भर करती है जो इलेक्ट्रो-कोट टैंक में प्रवेश करने से पहले तैयार किए जाते हैं। प्रीट्रीटमेंट तेल, ऑक्साइड, अशुद्धियाँ और मिल स्केल को हटा देता है, जो अन्यथा उचित इलेक्ट्रोकोट चिपकने और उसके प्रदर्शन को रोक देते हैं। इलेक्ट्रो-कोटिंग लाइन के डिज़ाइन के समय, प्रीट्रीटमेंट खंड को निर्धारित उत्पादन क्षमता और भागों की ज्यामिति के अनुरूप आकार और क्रम में व्यवस्थित करना आवश्यक है। यदि प्रीट्रीटमेंट चरण का आकार छोटा है, तो यह एक बोटलनेक बन जाता है जो इलेक्ट्रो-कोटिंग लाइन की क्षमता को कम कर देता है, जबकि अत्यधिक बड़ी प्रणाली पूंजी और फर्श के स्थान का अपव्यय करती है। प्रीट्रीटमेंट केमिस्ट्री, रिन्स वॉटर की गुणवत्ता और सुखाने की प्रभावशीलता सीधे भागों के इलेक्ट्रो-कोटिंग लाइन से बाहर निकलने के बाद होने वाली कोटिंग की खामियों, चिपकने की समस्याओं और संक्षारण प्रतिरोधकता को प्रभावित करती है। कई ऑटोमोटिव आपूर्तिकर्ता बाद में पता लगाते हैं कि उनकी इलेक्ट्रो-कोटिंग लाइन में लगातार प्रदर्शन संबंधी समस्याएँ हैं, क्योंकि प्रीट्रीटमेंट को समग्र इलेक्ट्रो-कोट लाइन रणनीति के एक अभिन्न हिस्से के रूप में नहीं, बल्कि बाद में सोचे गए विचार के रूप में डिज़ाइन किया गया था।
ई-कोटिंग लाइन वातावरण में जल प्रबंधन
पूर्व-उपचार प्रणालियाँ महत्वपूर्ण जल मात्रा उत्पन्न करती हैं, और उस जल के प्रबंधन का तरीका इलेक्ट्रो-कोटिंग लाइन की संचालन लागतों और अगले चरण में लगाई गई इलेक्ट्रोकोट की गुणवत्ता दोनों को प्रभावित करता है। पुनः चक्रित धुलाई जल में घुले लवण और अवशिष्ट रसायन होते हैं, जो संदूषण के मामले में इलेक्ट्रो-कोट टैंक को दूषित कर सकते हैं। एक प्रभावी इलेक्ट्रो-कोटिंग लाइन डिज़ाइन में समर्पित धुलाई जल उपचार, निगरानी और निपटान मार्ग शामिल होते हैं, जो कोटिंग बाथ में संदूषकों के जमाव को रोकते हैं। इलेक्ट्रो-कोटिंग लाइन के प्रवेश द्वार से ठीक पहले का अंतिम धुलाई चरण महत्वपूर्ण है; इस चरण में डीआय या अत्यधिक शुद्ध जल इलेक्ट्रो-कोट टैंक के रसायन को विघटन से बचाता है। निर्माताओं को इलेक्ट्रो-कोटिंग लाइन डिज़ाइन दस्तावेज़ीकरण के हिस्से के रूप में जल चालकता सीमाएँ, आयन-विनिमय राल प्रतिस्थापन के समय-सारणी, और धुलाई टैंक के संचरण दरों को निर्दिष्ट करना चाहिए। दुर्भाग्यवश जल प्रबंधन उस विश्वसनीय इलेक्ट्रो-कोटिंग लाइन को अप्रत्याशित कोटिंग गुणवत्ता और बार-बार टैंक रखरखाव हस्तक्षेप का स्रोत बना देता है।
टैंक कॉन्फ़िगरेशन और सामग्री प्रवाह गतिशीलता
समान कवरेज के लिए इ-कोट टैंक डिज़ाइन
ई-कोटिंग लाइन की टैंक खुद एक साधारण कंटेनर नहीं है; यह एक सटीक इलेक्ट्रोकेमिकल रिएक्टर है, जहाँ पार्ट की ज्यामिति, टैंक का आयतन, इलेक्ट्रोड की स्थिति और प्रवाह गतिशीलता एक-दूसरे के साथ प्रभावित होकर कोटिंग की मोटाई और वितरण निर्धारित करती हैं। ई-कोटिंग लाइन की टैंक को प्रति घंटा नियोजित पार्ट के आयतन को समायोजित करने के लिए आकार दिया जाना चाहिए, बिना अत्यधिक पार्ट घनत्व को बाध्य किए जो शील्डिंग और असमान जमाव का कारण बन सकता है। ई-कोटिंग लाइन की टैंक के भीतर इलेक्ट्रोड विन्यास विद्युत धारा के वितरण और कोटिंग की एकरूपता को प्रभावित करता है; खराब इलेक्ट्रोड डिज़ाइन कुछ क्षेत्रों में मोटी जमाव और अन्य क्षेत्रों में पतली, कमज़ोर कोटिंग का कारण बनता है। टैंक की दीवारें, तल और आंतरिक संरचनाओं का निर्माण ऐसी सामग्रियों से किया जाना चाहिए जो इलेक्ट्रोकोट रसायन के प्रति प्रतिरोधी हों और उचित संचरण और फ़िल्ट्रेशन पहुँच की अनुमति दे सकें। ई-कोटिंग लाइन के डिज़ाइन के समय, निर्माता अक्सर अंतिम कोटिंग गुणवत्ता पर टैंक की ज्यामिति के महत्व का अंदाज़ा कम लगाते हैं। एक अच्छी तरह से डिज़ाइन की गई ई-कोटिंग लाइन की टैंक आधुनिक ऑटोमोटिव घटकों की विशेषता वाली जटिल ज्यामिति, कड़ी सहिष्णुता और जटिल आंतरिक कोष्ठों में भी सुसंगत इलेक्ट्रोकोट कवरेज प्रदान करने की अनुमति देती है।
भागों का संचालन और कन्वेयर एकीकरण
इलेक्ट्रो-कोटिंग लाइन के माध्यम से भागों को गति प्रदान करने वाली यांत्रिक प्रणाली को सुसंगत डूबने के समय को बनाए रखना चाहिए, भागों के बीच संपर्क को रोकना चाहिए जो कोटिंग में खाली स्थान उत्पन्न करता है, और इलेक्ट्रोकोट रसायन तथा धुलाई के कारण उत्पन्न होने वाले संक्षारक वातावरण का प्रतिरोध करना चाहिए। एक इलेक्ट्रो-कोटिंग लाइन कन्वेयर प्रणाली में आमतौर पर फिक्सचरिंग, जिगिंग या बास्केट कैरियर शामिल होते हैं, जो महत्वपूर्ण सतहों के पूर्ण कवरेज को सुनिश्चित करने के लिए भागों को सटीक कोणों पर पकड़े रखते हैं। इलेक्ट्रो-कोटिंग लाइन कन्वेयर की गति को इलेक्ट्रोडिपॉजिशन के लिए पर्याप्त समय की अनुमति देने के लिए कैलिब्रेट किया जाता है, जबकि लक्षित उत्पादन दर को बनाए रखा जाता है; बहुत तेज़ गति से चलने वाला कन्वेयर पतली, अपूर्ण कोटिंग उत्पन्न करता है, जबकि बहुत धीमी गति से चलने वाला कन्वेयर कुल इलेक्ट्रो-कोटिंग लाइन उत्पादकता को कम कर देता है और संचालन लागत को बढ़ा देता है। इलेक्ट्रो-कोटिंग लाइन के भीतर ड्रेनेज और सामग्री प्रवाह को इस प्रकार अनुकूलित किया जाना चाहिए कि भाग इलेक्ट्रो-कोट टैंक से बाहर निकलने के बाद उचित रूप से ड्रेन हो सकें, जिससे पेंट की कीचड़ के जमा होने को रोका जा सके और अपशिष्ट को कम किया जा सके। इलेक्ट्रो-कोटिंग लाइन के वातावरण में चेन प्रणालियाँ, विद्युत संपर्क और गाइड रेल्स को आक्रामक रसायन के कारण नियमित रूप से रखरखाव की आवश्यकता होती है और कभी-कभी उनका प्रतिस्थापन भी करना पड़ता है, अतः डिज़ाइन में सुलभ निरीक्षण बिंदुओं और सेवा योग्यता को ध्यान में रखा जाना चाहिए।
विद्युत आपूर्ति, धारा नियंत्रण और विद्युत वास्तुकला
दिष्टकरण और धारा वितरण प्रणालियाँ
एक ई-कोटिंग लाइन के लिए एक रेक्टिफायर प्रणाली की आवश्यकता होती है जो एसी बिजली को डीसी में परिवर्तित करती है और स्थिर वोल्टेज और एम्पियरेज स्तर पर इलेक्ट्रोकोट बाथ को सटीक रूप से नियंत्रित विद्युत धारा प्रदान करती है। रेक्टिफायर की क्षमता को योजनाबद्ध उत्पादन दर और भाग के आकार, अभिप्रेत कोटिंग मोटाई तथा टैंक के आकार के आधार पर ई-कोटिंग लाइन की विद्युत आवश्यकता के अनुरूप होना चाहिए। आधुनिक ई-कोटिंग लाइन प्रणालियाँ अक्सर कई स्वतंत्र रेक्टिफायर मॉड्यूल का उपयोग करती हैं जो समानांतर में कार्य करते हैं, जिससे आंशिक उपकरण विफलता के मामले में पूरी ई-कोटिंग लाइन बंद नहीं होती है। वर्तमान वितरण की एकरूपता बस बार के उचित आकार, संपर्क स्थान और ई-कोट बाथ के माध्यम से चालक पथ पर निर्भर करती है; अपर्याप्त शक्ति वितरण से वोल्टेज ड्रॉप उत्पन्न होता है, जिससे टैंक के दूरस्थ क्षेत्रों में अपर्याप्त कोटिंग होती है। ई-कोटिंग लाइन का रेक्टिफायर और विद्युत वास्तुकला ऑटोमोटिव गुणवत्ता मानकों के अनुपालन में होना चाहिए, वोल्टेज और एम्पियरेज की वास्तविक समय निगरानी प्रदान करनी चाहिए तथा ग्राउंड फॉल्ट और विद्युत खतरों के खिलाफ सुरक्षा उपाय शामिल करने चाहिए। एक खराब रूप से निर्दिष्ट ई-कोटिंग लाइन विद्युत प्रणाली से असंगत कोटिंग गुणवत्ता, उपकरण क्षति और ट्रबलशूटिंग के दौरान बढ़ा हुआ डाउनटाइम होता है।
इ-कोटिंग लाइन में निगरानी और अनुकूली नियंत्रण
आधुनिक ई-कोटिंग लाइन प्रणालियों में सेंसर और नियंत्रण शामिल होते हैं जो बाथ केमिस्ट्री, तापमान, चालकता और विद्युत पैरामीटर्स की वास्तविक समय में निगरानी करते हैं। एक उन्नत ई-कोटिंग लाइन स्वचालित रूप से रेक्टिफायर आउटपुट, कन्वेयर गति या बाथ केमिस्ट्री को समायोजित कर सकती है ताकि छोटे विचलनों की भरपाई की जा सके जो अन्यथा कोटिंग की गुणवत्ता को कम कर देंगे। ई-कोटिंग लाइन से वास्तविक समय का प्रतिक्रिया ऑपरेटरों को ऐनोड संक्षारण, इलेक्ट्रोड डिपोजिशन या केमिस्ट्री असंतुलन जैसी उभरती समस्याओं का पता लगाने में सक्षम बनाती है, जिससे व्यापक दोषों के होने से पहले ही उन्हें रोका जा सके। ई-कोटिंग लाइन की नियंत्रण प्रणाली को पहचान योग्यता और निरंतर सुधार विश्लेषण के लिए ऐतिहासिक डेटा लॉगिंग प्रदान करनी चाहिए; यह दस्तावेज़ीकरण ऑटोमोटिव गुणवत्ता ऑडिट का समर्थन करता है और पुनरावृत्ति वाले प्रदर्शन पैटर्न की पहचान में सहायता करता है। मजबूत निगरानी और नियंत्रण वास्तुकला में निवेश ई-कोटिंग लाइन को एक मूलभूत पेंट प्रणाली से एक बुद्धिमान विनिर्माण संपत्ति में उठाता है जो ग्राहक के कठोर विनिर्देशों को लगातार पूरा करती है और लीन निरंतर सुधार पहलों का समर्थन करती है।
पर्यावरण नियंत्रण, सुरक्षा और अनुपालन
वेंटिलेशन, धुँध व्यवस्थापन और कर्मचारी सुरक्षा
इलेक्ट्रोकोट प्रक्रिया और संबद्ध रिन्स चरणों से वाष्पशील कार्बनिक यौगिक (VOCs), धुंध और धुआँ उत्पन्न होते हैं, जिन्हें कर्मचारी स्वास्थ्य की रक्षा करने, पर्यावरणीय विनियमों का पालन करने और उत्पाद की गुणवत्ता बनाए रखने के लिए नियंत्रित किया जाना आवश्यक है। एक इ-कोटिंग लाइन के डिज़ाइन में समर्पित वेंटिलेशन, कैप्चर हुड्स और फ्यूम एक्सट्रैक्शन प्रणालियाँ शामिल होनी चाहिए, जिनका आकार इ-कोट टैंक और रिन्स स्टेशनों द्वारा वास्तव में उत्पन्न ऑफ-गैसिंग दरों के अनुसार निर्धारित किया गया हो। इ-कोटिंग लाइन में अपर्याप्त वेंटिलेशन से खतरनाक वायु गुणवत्ता, संभावित विनियामक उल्लंघन और कर्मचारियों के स्वास्थ्य के लिए बढ़ा हुआ जोखिम उत्पन्न होता है; इसके अतिरिक्त, वायु में निलंबित दूषण के कारण भागों और फिक्सचर्स पर अवांछित अवक्षेपण हो सकता है, जिससे कोटिंग की गुणवत्ता में कमी आती है। इ-कोटिंग लाइन से निकलने वाले एक्ज़ॉस्ट को वातावरण में छोड़ने से पहले आमतौर पर धुंध निष्कर्षण, कार्बन अधिशोषण या उत्प्रेरक ऑक्सीकरण जैसे उपचारों की आवश्यकता होती है; ये उपचार प्रणालियाँ पूंजीगत लागत और निरंतर संचालन व्यय जोड़ती हैं, लेकिन कानूनी अनुपालन और पर्यावरण संरक्षण के लिए ये अनिवार्य हैं। इ-कोटिंग लाइन में सुरक्षा विचारों में उच्च वोल्टेज प्रणालियों से विद्युत खतरे, रासायनिक संपर्क के जोखिम और टैंकों या इलेक्ट्रोड्स की मरम्मत के दौरान सीमित स्थान प्रोटोकॉल शामिल हैं। इ-कोटिंग लाइन के डिज़ाइन में लॉकआउट-टैगआउट प्रावधान, सुरक्षा इंटरलॉक्स, व्यक्तिगत सुरक्षा उपकरण की आवश्यकताएँ और घटना के जोखिम को कम करने के लिए ऑपरेटर प्रशिक्षण प्रोटोकॉल को शामिल किया जाना चाहिए।
स्नान रसायन प्रबंधन और निपटान
ई-कोटिंग लाइन के टैंक में इलेक्ट्रोकोट रसायन धीरे-धीरे क्षीण होता जाता है, क्योंकि भाग उससे गुज़रते हैं, आयनों को निकालते हैं, सक्रिय सामग्री का उपयोग करते हैं और अशुद्धियों का संचय करते हैं। एक प्रभावी ई-कोटिंग लाइन डिज़ाइन में बाथ प्रबंधन की व्यापक योजना शामिल होती है, जिसमें परीक्षण की आवृत्ति, एडिटिव्स की पुनर्पूर्ति के समय, अपशिष्ट कीचड़ के निकास, और नियमित अंतराल पर टैंक के खाली करने और पुनः भरने का प्रावधान होता है। ई-कोटिंग लाइन ऑपरेटर को कोटिंग की मोटाई, चमक और चिपकने के माप की निगरानी करनी चाहिए, ताकि यह पता लगाया जा सके कि बाथ का प्रदर्शन कम हो रहा है और हस्तक्षेप की आवश्यकता है। आधुनिक ई-कोटिंग लाइन स्थापनाओं में अल्ट्राफ़िल्टर प्रणालियाँ केमिस्ट्री को बिना बाधित किए कीचड़ और सूक्ष्म कणों को हटा देती हैं, जिससे बाथ का जीवनकाल बढ़ता है और निपटान की आवृत्ति कम होती है। ई-कोटिंग लाइन से अपशिष्ट निपटान को स्थानीय खतरनाक अपशिष्ट विनियमों के अनुपालन में किया जाना चाहिए; ई-कोट बाथ में भारी धातुएँ, कार्बनिक यौगिक और अन्य नियमित सामग्री होती हैं, जिन्हें नगरपालिका के सीवर में छोड़ा नहीं जा सकता। ई-कोटिंग लाइन के डिज़ाइन चरण के दौरान उचित अपशिष्ट संभाल की योजना बनाने से अप्रत्याशित समस्याएँ कम होती हैं और यह सुनिश्चित होता है कि सुविधा कानूनी रूप से और सतत रूप से संचालित हो सके। एक अच्छी तरह से प्रबंधित ई-कोटिंग लाइन केमिस्ट्री कार्यक्रम दोषों को कम करता है, बाथ के जीवनकाल को बढ़ाता है, संचालन लागत को कम करता है और ऑटोमोटिव ग्राहकों के प्रति पर्यावरणीय और सुरक्षा प्रतिबद्धता का प्रदर्शन करता है। 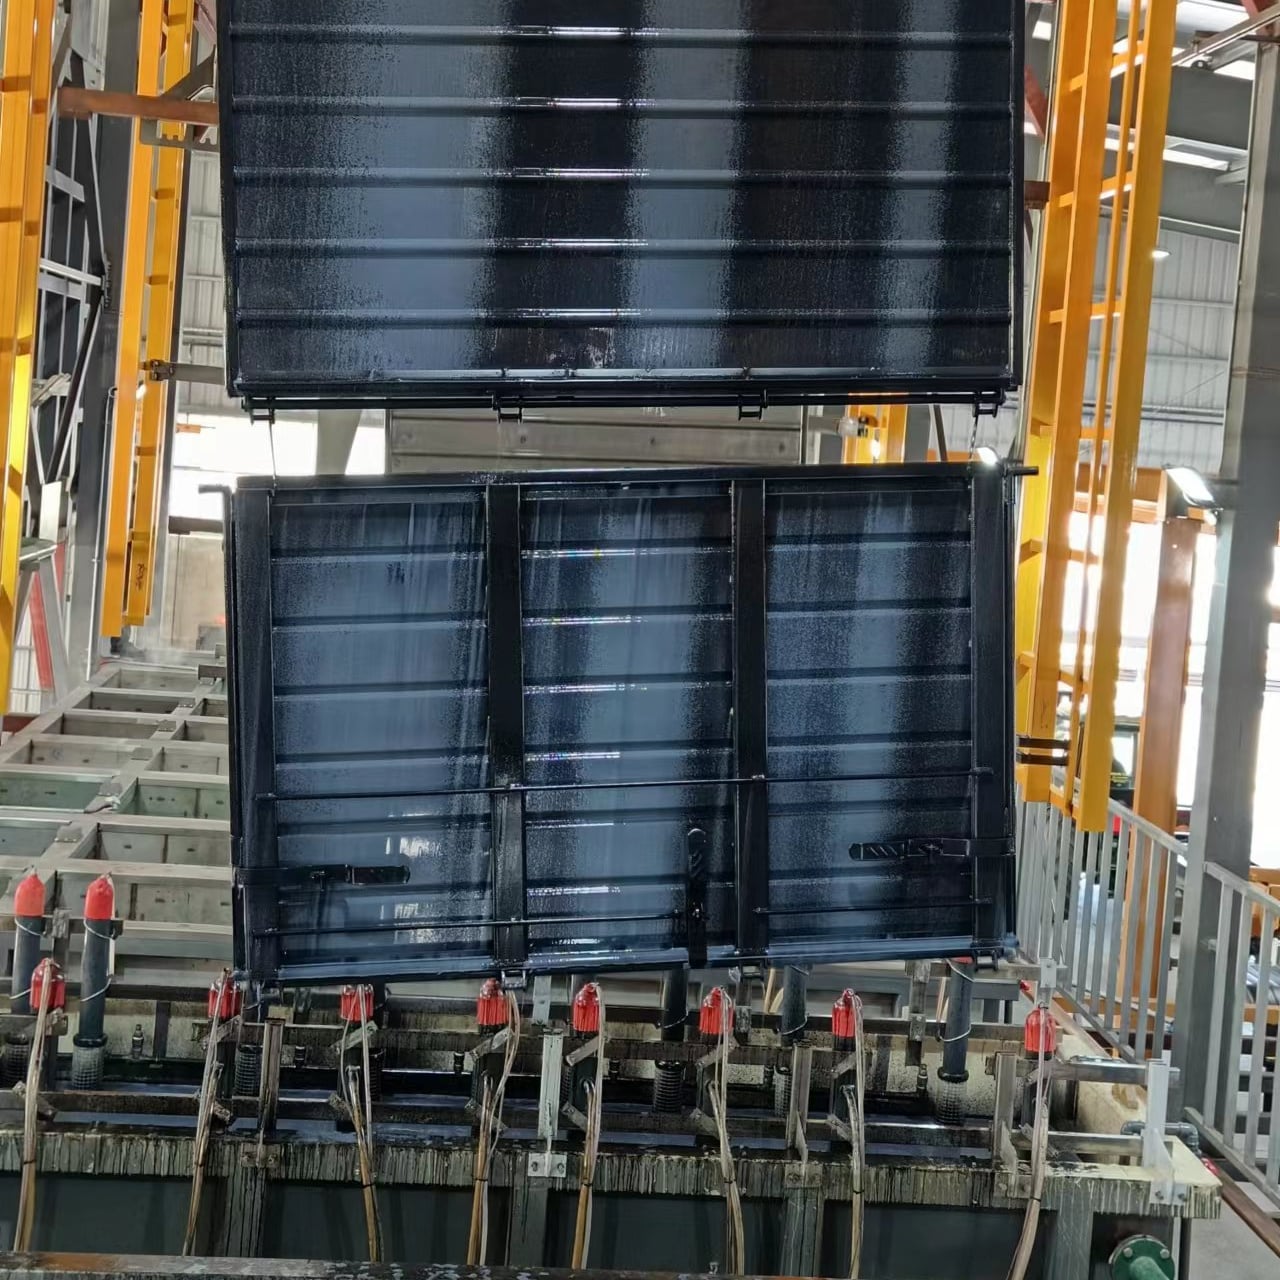
अक्सर पूछे जाने वाले प्रश्न
मेरी इलेक्ट्रो-कोटिंग लाइन के लिए मुझे कौन से विद्युत विनिर्देश निर्दिष्ट करने चाहिए?
आपकी इलेक्ट्रो-कोटिंग लाइन का रेक्टिफायर स्थिर डीसी वोल्टेज प्रदान करना चाहिए, जो आमतौर पर ५० से ४०० वोल्ट के बीच होता है, और धारा क्षमता टैंक के आकार और नियोजित उत्पादन दर के अनुरूप होनी चाहिए। विफलता की स्थिति में निरंतरता सुनिश्चित करने के लिए कई स्वतंत्र रेक्टिफायर मॉड्यूल, वोल्टेज और एम्पियरेज की वास्तविक समय निगरानी, तथा ऑटोमोटिव विद्युत मानकों जैसे ISO या OEM-विशिष्ट आवश्यकताओं के अनुपालन को निर्दिष्ट करें। भाग के आकार, कोटिंग मोटाई के लक्ष्य और उत्पादन दर के आधार पर आवश्यक किलोवाट क्षमता की गणना के लिए अपने इलेक्ट्रो-कोटिंग लाइन उपकरण आपूर्तिकर्ता से परामर्श करें।
इलेक्ट्रो-कोटिंग लाइन में बाथ केमिस्ट्री को कितनी बार प्रतिस्थापित करने की आवश्यकता होती है?
एक ई-कोटिंग लाइन बाथ आमतौर पर 6 से 18 महीने तक चलता है, जो उत्पादन मात्रा, भागों की जटिलता, दूषण नियंत्रण की प्रभावशीलता और रसायन प्रबंधन के अभ्यास पर निर्भर करता है। बाथ चालकता, कोटिंग मोटाई और चिपकने की नियमित जाँच से यह अनुमान लगाया जा सकता है कि आपकी ई-कोटिंग लाइन के टैंक को कब खाली करके पुनः भरने की आवश्यकता होगी। कई सुविधाएँ अल्ट्राफ़िल्टर प्रणालियाँ लगाती हैं, जो सक्रिय रसायन को बनाए रखते हुए कीचड़ को हटाकर ई-कोटिंग लाइन बाथ के जीवनकाल को बढ़ाती हैं, जिससे निपटान की आवृत्ति और संचालन लागत कम हो जाती है।
मुझे अपनी ई-कोटिंग लाइन प्रणाली में कितनी उत्पादन दर की डिज़ाइन करनी चाहिए?
आपकी ई-कोटिंग लाइन के थ्रूपुट डिज़ाइन में लक्ष्य कोटिंग मोटाई प्राप्त करने के लिए आवश्यक डूबने के समय को ध्यान में रखना चाहिए, जो आमतौर पर भाग की ज्यामिति और कोटिंग विनिर्देश के आधार पर १५ से ४५ सेकंड के बीच होता है। फिर ई-कोटिंग लाइन के कन्वेयर की गति की गणना की जाती है ताकि वह निर्धारित रुकने के समय को प्रदान कर सके और प्रति घंटा भागों के आधार पर आपके उत्पादन मात्रा के लक्ष्य को पूरा कर सके। ई-कोटिंग लाइन के टैंक और कन्वेयर प्रणाली को अत्यधिक बड़ा न बनाएँ, क्योंकि इससे पूंजी लागत और संचालन व्यय बढ़ जाता है; इसके विपरीत, एक छोटी ई-कोटिंग लाइन उत्पादन की बाधा बन जाती है, जो संपूर्ण सुविधा के उत्पादन और लाभप्रदता को सीमित कर देती है।