
 EN

Za dizajniranje učinkovite linije e-laktacije potrebno je pažljivo obratiti pozornost na više tehničkih i operativnih čimbenika koji izravno utječu na kvalitetu proizvoda, proizvodnju i dugoročnu profitabilnost. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 600/2014 Komisija je odlučila o uvođenju mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje Kompleksnost modernih sustava linija za e-lakiranje znači da proizvođači moraju razumjeti kako svaka komponenta, procesni parametri i odluka o protoku materijala utječu na konačni depozit elektrolakiranja na dijelovima. U ovom vodiču istražuju se bitna dizajna koja bi proizvođači i dobavljači automobila trebali uzeti u obzir prilikom planiranja ili nadogradnje linije e-laktacije.
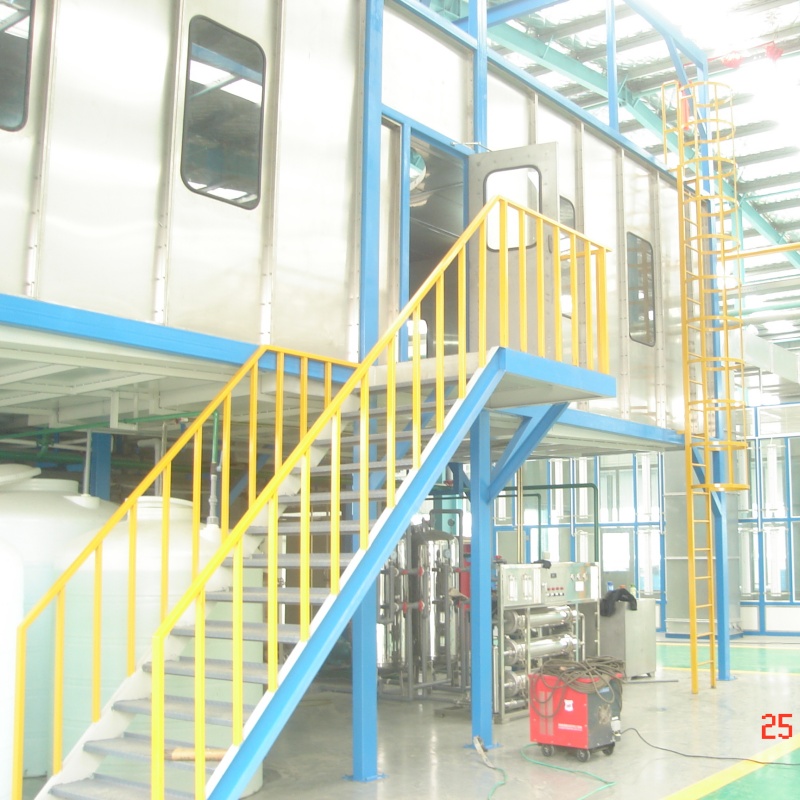
U slučaju da se primjenjuje na metalni dio, u slučaju da se primjenjuje na metalni dio, primjenjuje se na metalni dio i na metalni dio. Opće performanse i troškovna učinkovitost linije za e-lakiranje u velikoj mjeri ovisi o tome koliko dizajn prilagođava integraciju pretvaranja, sustave rukovanja materijalima, konfiguraciju spremnika, arhitekturu napajanja i kontrole okoliša. Kada proizvođači ne uzimaju u obzir ove međusobno ovisne čimbenike tijekom faze projektiranja, često se suočavaju s problemima kvalitete, prekomjernim vremenskim zastojima, većom stopom odbijanja ili nemogućnošću ispunjavanja specifikacija kupaca. Razumijevanje što čini robusnim dizajn linije e-laktacije razdvaja organizacije koje postižu brzu povraćajnu vrijednost i pouzdanu proizvodnju od onih koje se bore s kroničnim izazovima u vezi s usklađenosti i kvalitetom.
Uvođenje pretprodaje i priprema površine
Predobrada kao temelj kvalitete premaza
U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. 726/2009 Komisija je odlučila da se za proizvodnju električne energije za proizvodnju električne energije za proizvodnju električne energije za proizvodnju električne energije za proizvodnju električne energije za proizvodnju električne energije za proizvodnju električne energije za proizvodnju električne energije za Predobrada uklanja ulja, okside, onečišćenja i mlinske šale koje bi inače spriječile pravilnu adheziju i performanse elektrolakta. U slučaju da se ne provodi ispitivanje, potrebno je utvrditi razinu i redoslijed predobrada kako bi se prilagodila planiranoj promjeni i geometriji dijela. Nedovoljno velika faza pretraživanja stvara uska grla koja smanjuje kapacitet linije za e-lakiranje, dok preveliki sustav troši kapital i površinu. Kemija pretprodaje, kvaliteta vode za ispiranje i učinkovitost sušenja izravno utječu na nedostatke premaza, probleme s adhezijom i otpornost na koroziju nakon što dijelovi napuste liniju e-laktacije. U skladu s člankom 1. stavkom 2. stavkom 2. točkom (a) Uredbe (EZ) br. 765/2008 Komisija je odlučila da se odredi da se u skladu s člankom 2. stavkom 2. točkom (a) Uredbe (EZ) br. 765/2008 primjenjuje odredba o uvođenju mjera za zaštitu od povreda.
Upravljanje vodom u liniji e-laktacije
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 726/2009 Komisija je odlučila da se za proizvodnju električne opreme za proizvodnju električne energije za proizvodnju električne energije za proizvodnju električne energije za proizvodnju električne energije za proizvodnju električne energije za proizvodnju električne energije za proizvodnju električne energije za Reciklirana voda za ispiranje sadrži rastvorene soli i ostatke kemijskih tvari koje mogu kontaminirati spremnik za e-laktu ako dođe do unakrsne kontaminacije. Efektivni dizajn linije za e-lakiranje uključuje posvećen tretman vode za ispiranje, praćenje i puteve za odlaganje koji sprečavaju nakupljanje kontaminanta u kupku za lakiranje. U ovom se stupnju dejonizirana ili visoko prečišćena voda štiti kemiju spremnika za e-laktu od degradacije. U slučaju da se ne primjenjuje presjek, proizvodnja se može provesti na temelju postupka utvrđenog u Prilogu I. Neispravno upravljanje vodom pretvara ono što bi trebalo biti pouzdana linija za e-lakiranje u izvor nepredvidljive kvalitete lakovanja i čestih intervencija u održavanju spremnika.
Konstrukcija spremnika i dinamika protoka materijala
Dizajn spremnika za E-laktu za jednako pokrivanje
Sam rezervoar za e-laktužu nije jednostavan spremnik; to je precizni elektrohemijski reaktor u kojem se geometrija dijelova, volumen rezervoara, postavljanje elektroda i dinamika protoka međusobno utječu kako bi se utvrdila debljina i raspodjela premaza. U slučaju da se ne primjenjuje presnažljivost, ne smije se upotrebljavati nijedan od sljedećih postupaka: Konfiguracija elektrode unutar spremnika e-laktacije utječe na raspodjelu struje i jednakoću premaza; loš dizajn elektrode uzrokuje debele naslage u nekim područjima i tanke, slabe premaze u drugim. U slučaju da se ne primjenjuje primjena ovog članka, za potrebe primjene ovog članka, za sve proizvode koji se upotrebljavaju u proizvodnji, za koje se primjenjuje ovaj članak, potrebno je utvrditi razina i razina za koje se primjenjuje ovaj članak. U slučaju da se proizvodnja ne provodi u skladu s tim kriterijima, proizvođač može upotrijebiti i druge metode za utvrđivanje kvalitete premaza. Dobro dizajnirani spremnik za liniju e-laktacije omogućuje dijelovima da dobiju dosljednu pokrivenost elektrolaktom kroz složene geometrije, tesne tolerancije i složene unutarnje šupljine koje karakteriziraju moderne automobilske komponente.
Uređivanje i upravljanje dijelovima
Mehanski sustav koji pomjera dijelove kroz liniju e-laktacije mora održavati dosljedno vrijeme uronjenja, spriječiti kontakt dijelova koji stvara praznine premaza i izdržati korozivno okruženje stvoreno kemijom i ispiranjem elektrolaktacije. U slučaju da je proizvodnja proizvoda u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, proizvedena je proizvodnja proizvoda u skladu s člankom 3. točkom (a) ovog članka. U slučaju da se proizvodnja ne može provesti u skladu s tim kriterijima, potrebno je utvrditi da je proizvodnja neovisno o tome je li proizvodnja u skladu s tim kriterijima. U slučaju da se ne provede ispuštanje, potrebno je osigurati da se ne ispuštaju materijali. U slučaju da se radi o proizvodnji električne opreme, potrebno je osigurati da je proizvodnja električne energije u skladu s zahtjevima iz članka 4. stavka 1. točke (a) Uredbe (EU) br. 765/2012.
Pružanje energije, upravljanje strujom i električna arhitektura
U skladu s člankom 4. stavkom 2.
U slučaju električne obloge, potrebno je postaviti sustav ispravnika koji pretvara pretvorenu energiju u jednokratnu i isporučuje precizno kontroliranu struju u elektrokopalu na stabilnim razinama napona i amperu. U slučaju da se proizvodnja ne provodi u skladu s tim kriterijima, proizvodnja se može provesti u skladu s postupkom utvrđenim u Prilogu I. U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (b) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 765/2008 i Jednakost distribucije struje ovisi o pravilnom veličini šipke, postavljanju kontakta i vodljivom putu kroz kupku e-pokrivača; nedovoljna distribucija snage stvara pad napona koji proizvodi neadekvatan premaz u udaljenim zonama spremnika. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 i člankom 3. stavkom (b) Uredbe (EZ) br. 765/2008 i člankom 3. stavkom (b) Uredbe (EZ) br. 765/2008 i člankom 3. stavkom (c) Uredbe (EZ) br. 765/2008 i Neispravno definirani električni sustav linije za e-lakiranje dovodi do neprostojne kvalitete premaza, oštećenja opreme i povećanog vremena zastoja tijekom rješavanja problema.
U slučaju da se ne provodi kontrola, može se upotrebljavati i drugi mehanizmi za kontrolu.
Moderni sustavi za e-lakiranje uključuju senzore i kontrole koji praću kemiju, temperaturu, provodljivost i električne parametre u stvarnom vremenu. Napredna linija za e-lakiranje može automatski prilagoditi izlaz ravnatelja, brzinu transportora ili kemiju kupke kako bi se nadoknadile manje odstupanje koje bi inače degradiralo kvalitetu premaza. U skladu s člankom 3. stavkom 1. stavkom 2. točkom (a) Uredbe (EZ) br. 765/2008 i člankom 3. stavkom 2. točkom (b) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) U slučaju da se proizvod ne može upotrebljavati u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, proizvođač može upotrijebiti sustav za kontrolu kvalitete za proizvodnju automobila. Ulaganje u robusnu arhitekturu praćenja i kontrole povećava liniju e-laktacije od osnovnog sustava boje do inteligentne proizvodne imovine koja dosljedno ispunjava stroge specifikacije kupaca i podržava poduzete inicijative za kontinuirano poboljšanje.
Kontrola okoliša, sigurnost i usklađenost
Ventilacija, upravljanje dimom i zaštita radnika
Proces elektrolakiranja i povezane faze ispiranja stvaraju nestabilne organske spojeve (VOC), maglice i dimove koje se moraju kontrolirati kako bi se zaštitilo zdravlje radnika, poštovala zaštita okoliša i održala kvaliteta proizvoda. U slučaju da se ne primjenjuje propusnost, ne smije se upotrebljavati sustav za prečišćavanje. Neadekvatna ventilacija u liniji za e-lakiranje stvara opasnu kvalitetu zraka, potencijalna kršenja propisa i povećan rizik za zdravlje zaposlenika; također omogućuje kontaminaciju zraka da se naseli na dijelove i pribor, degradirajući kvalitetu premaza. Izduvni plin iz linije za e-lakiranje obično zahtijeva obradu kao što su eliminacija magle, adsorpcija ugljika ili katalitička oksidacija prije puštanja u atmosferu; ti sustavi obrade povećavaju kapitalne troškove i tekuće operativne troškove, ali su ključni za usklađenost s zak U slučaju da se ne primjenjuje primjena ovog članka, proizvođač može se odreknuti od primjene ovog članka. U projektiranju linije za e-lakiranje treba uključiti odredbe o zaključavanju oznaka, sigurnosne zaključavanje, zahtjeve za osobnu zaštitnu opremu i protokole za obuku operatora kako bi se smanjio rizik od incidenata.
Upravljanje i uklanjanje kemijskih tvari u kupku
Kemijska tvar elektro premaza u spremniku za e-laktu se postepeno pogoršava dok dijelovi prolaze kroz njega, izvlače ione, troše aktivne sastojke i gomilaju onečišćujući materijal. U slučaju da se primjenjuje primjena ovog standarda, potrebno je utvrditi razine i razine zauzimanja i upotrebu. U slučaju da se ne provede ispitivanje, potrebno je utvrditi da je u slučaju da se ne provede ispitivanje, da se ne provodi ispitivanje. U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. 726/2009 Europska komisija je odlučila o uvođenju mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za Odpad iz linije za oblaganje elektroničkim premazom mora biti u skladu s lokalnim propisima o opasnim otpadima; kupka za e-prljavštinu sadrži teške metale, organska jedinjenja i druge uređene materijale koji se ne mogu izbaciti u komunalne kanalizacije. U skladu s člankom 21. stavkom 1. stavkom 2. Dobro upravljen program kemije linije za e-lakiranje minimizira nedostatke, produžava životni vijek kupke, smanjuje operativne troškove i pokazuje posvećenost okolišu i sigurnosti kupcima automobila. 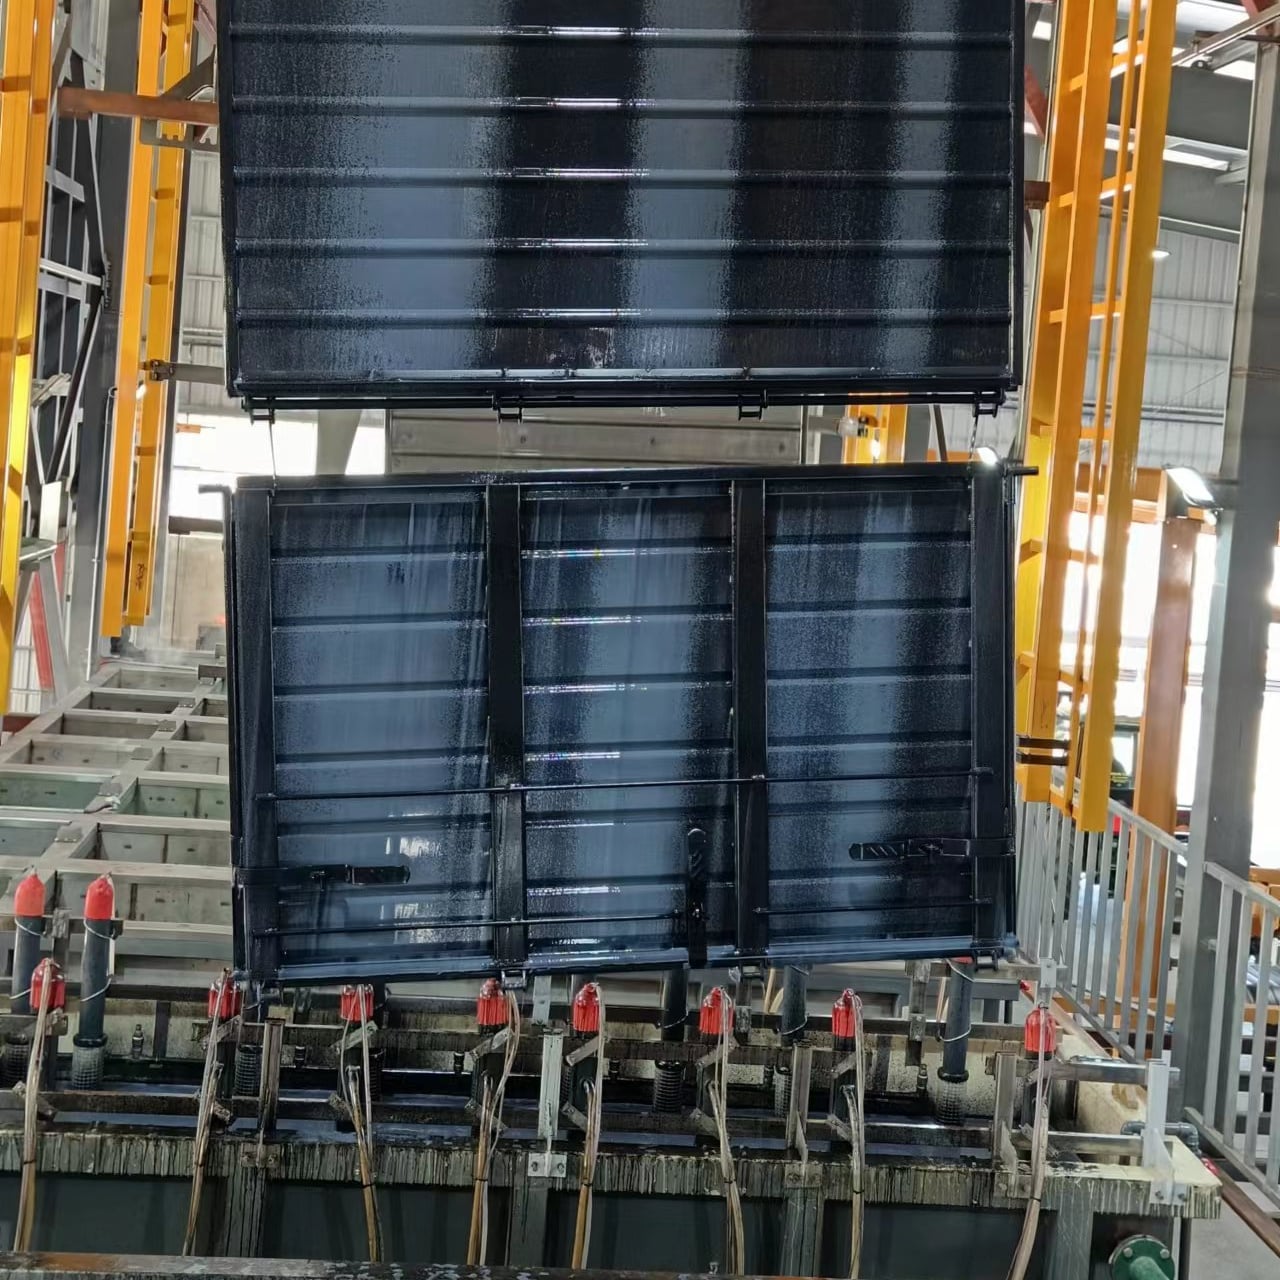
Često se javljaju pitanja
Koje električne specifikacije trebam navesti za svoju liniju e-laktacije?
Vaš ispravnik e-pokrivača mora pružiti stabilan jednokratni napon u rasponu od 50 do 400 volti, s trenutnim kapacitetom prilagođenim veličini spremnika i planiranoj propusnosti. U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, "sistem za upravljanje električnim sustavom" znači sustav za upravljanje električnim sustavom koji je povezan s električnim sustavom. U slučaju da je proizvodnja električne energije u skladu s člankom 5. stavkom 1. točkom (a) ovog članka, proizvođač može odrediti da je proizvodnja električne energije u skladu s člankom 5. točkom (a) ovog članka.
Kako često treba zamijeniti kemijsku opremu za kupku u liniji e-laktacije?
Jedan e-laktacija u slučaju da se proizvodnja ne provede u skladu s tim propisima, proizvodnja se može provesti u skladu s tim propisima. Redovito testiranje provodljivosti kupke, debljine premaza i adhezije pomaže predvidjeti kada će vaš rezervoar za e-laktužu trebati isprazniti i puniti. U mnogim objektima se primjenjuju ultrafilteri koji produžavaju životni vijek kupaonice za e-lakiranje uklanjanjem kalu uz očuvanje aktivne kemije, smanjujući učestalost odlaganja i troškove rada.
Koju brzinu propusnosti treba da dizajniram u svoj sustav e-laktacije?
U slučaju da je proizvodnja proizvoda u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, potrebno je utvrditi da je proizvodnja proizvoda u skladu s člankom 6. stavkom 1. točkom (a) ovog članka. Brzina konvejera e-laktacije izračunava se kako bi se postigao taj vremenski period dok se dostiže ciljani proizvodni volumen u dijelovima na sat. U slučaju da se ne provede ispitivanje, potrebno je utvrditi da je proizvodnja i proizvodnja proizvoda u skladu s člankom 6. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009 u skladu s člankom 8. stavkom 2. točkom (a) Uredbe (EZ) br. 765/2008.