
 EN
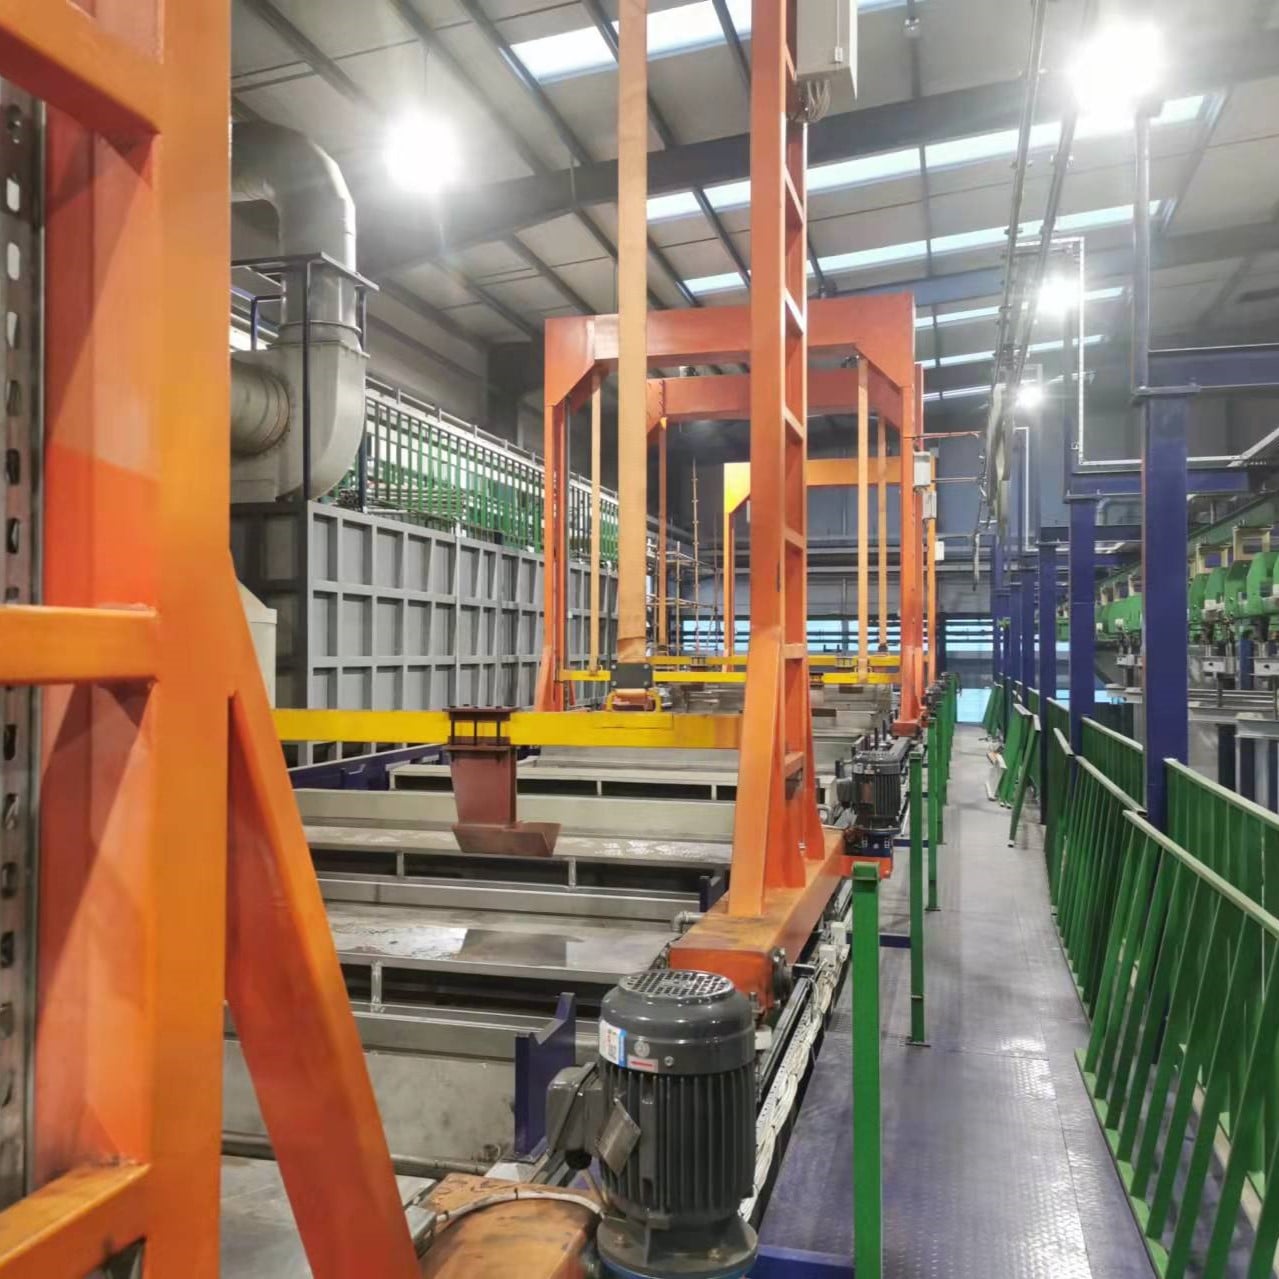
Izbira prave tehnologije za nanos prevleke je ena najpomembnejših odločitev v sodobni proizvodnji. Linije za elektroforetsko nanos prevleke (e-coating) so postale vedno bolj priljubljene v avtomobilski, gospodinjski in težki industriji, saj zagotavljajo izjemno odpornost proti koroziji ter odlično pokritost celo pri zapletenih geometrijah. Številni proizvajalci pa še naprej neposredno primerjajo linije za elektroforetsko nanos prevleke z nanosom prahu, ne da bi povsem razumeli temeljne razlike, ki vsako tehnologijo naredijo primerno za določene industrijske uporabe. Razumevanje razlik med delovanjem linije za elektroforetsko nanos prevleke in tradicionalnimi metodami nanosa prahu vam bo pomagalo sprejeti utemeljeno odločitev, ki bo usklajena z vašimi cilji proizvodnje, standardi kakovosti in finančnimi omejitvami.
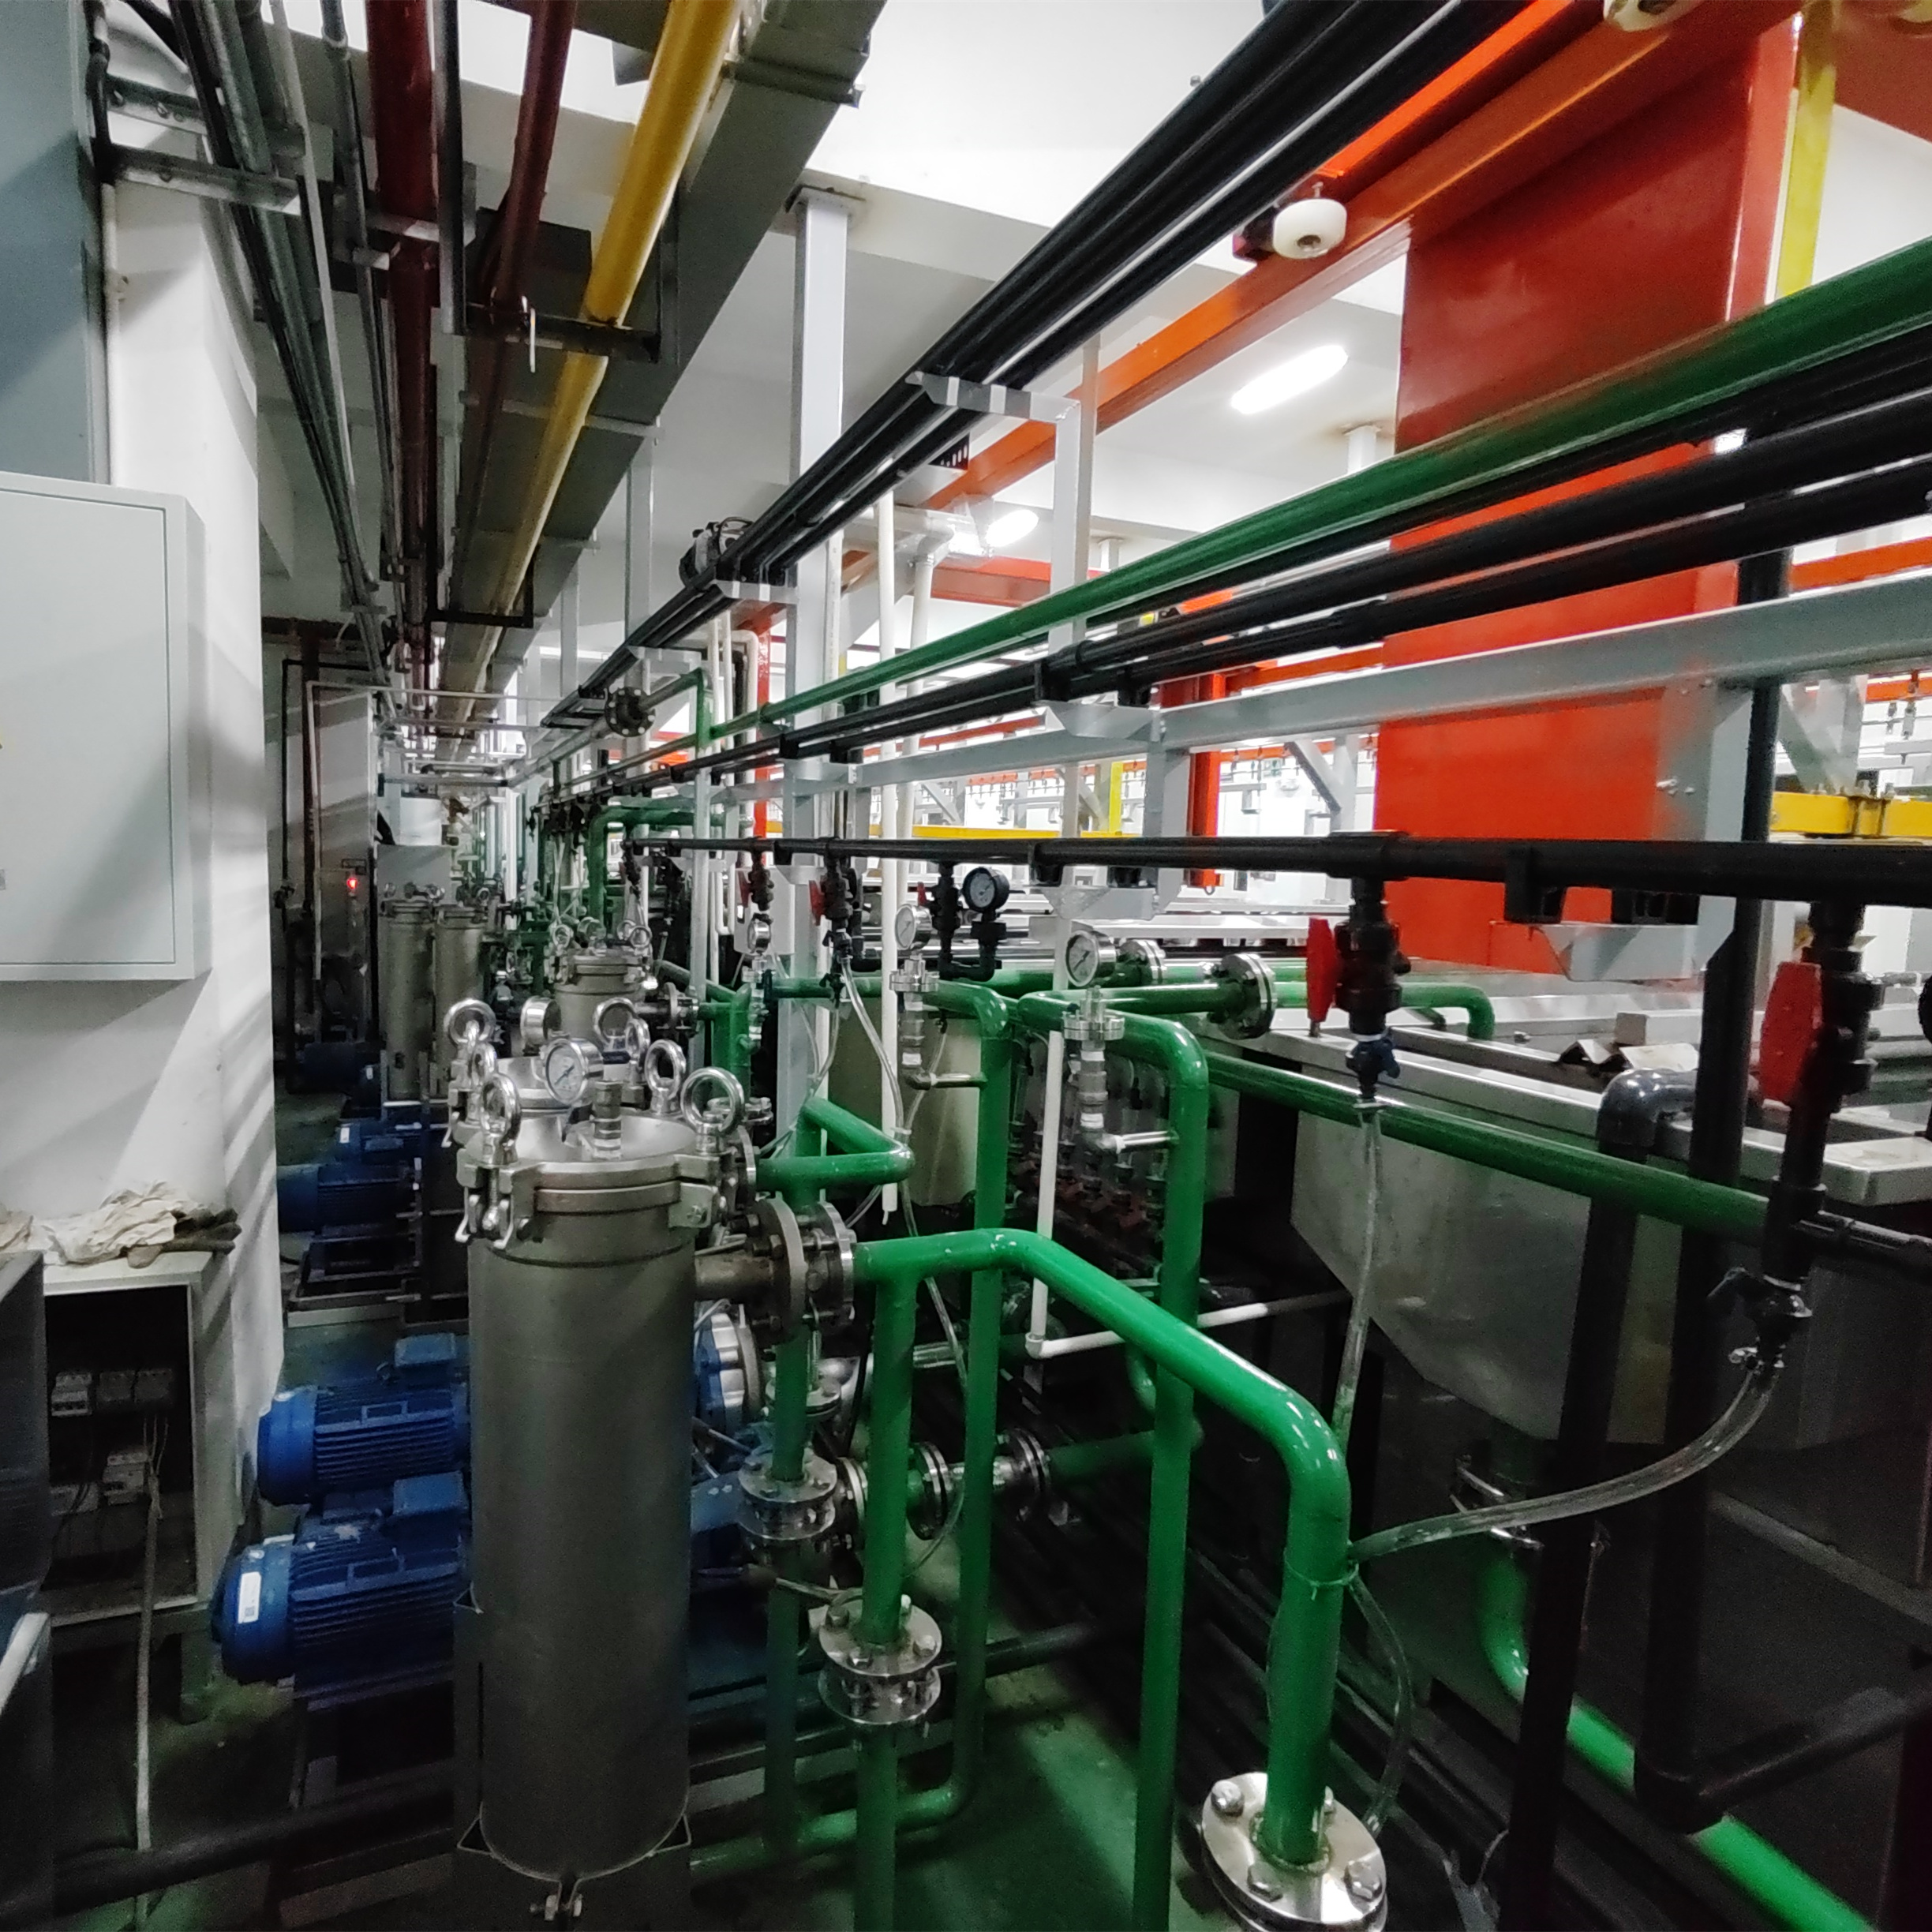
Temeljna razlika med tema dvema načinoma nanosa premaza je v načinu, kako se barva nanese in utrdi. Pri e-premazovalni liniji se za nanašanje delcev barve na kovinske podlage, potopljene v kemično kopel, uporabi električni naboj, medtem ko pri prahastem premazu deluje elektrostatično pršenje, ki ga sledi toplotna utrjevanja. Vsak način ima posebne prednosti v različnih proizvodnih kontekstih. Industrijski objekti morajo pred izbiro med e-premazovalno linijo in tehnologijo prahastega premaza oceniti enakomernost debeline premaza, obseg pokritosti, skladnost z okoljskimi predpisi ter dolgoročno trdnost.
Kako se tehnologija e-premazovalne linije razlikuje od prahastega premaza
Način nanašanja in potek procesa
Linija za elektro-omrežno prevleko deluje po postopku, imenovanem elektroforetsko usedanje, pri katerem se predmeti potopijo v kemični rezervoar, ki vsebuje nabite delce barve. Razlika v električnem potencialu povzroči, da se delci barve premikajo proti ozemljenemu predmetu in se enakomerno nalepijo na vse površine, vključno z težko dostopnimi votlinami in vdolbini. Ta potopna metoda je temeljno drugačna od pršenja s praškom, pri katerem se suhi delci praška nanesejo z elektrostatičnimi pršilnimi pištoli, preden se termično utrdijo v peči.
Trg linija za elektroforézo kemija vključuje sofisticirano ravnovesje med vodo, smolo, barvnimi delci in dodatki, ki skupaj dosežejo enakomerno debelino filmske plast. Pri prahasti prevleki nasprotno uporabljamo suhe termoplastične ali termosetne smole, ki jih je treba razpršiti in nato stopiti, da nastane neprekinjena filmska plast. Linija za elektrodepozicijsko prevleko na splošno zagotavlja bolj enakomerno prevleko na zapletenih oblikah, saj se barva odlaga elektrokemično namesto z razprševanjem, s čimer izključimo mrtve točke ali tanke dele, ki se lahko pojavijo pri razpršilnih pištolah za prahasto prevleko.
Pokritost in nadzor debeline filmske plasti
Ena od glavnih prednosti črto za elektrokoacijo je izjemna sposobnost premazovanja notranjih površin in zaprtih območij, do katerih prahovno premazovanje težko dostopa. Ko se deli potopijo v kopel za elektrokoacijo, barvni delci potujejo elektrokemično do vsake izpostavljene površine, vključno znotraj votlih kanalov, cevi in zapletenih votlin. Pri prahovnem premazovanju, ki se izvaja s pršilnimi metodami, se te notranje geometrije naravno težje premazujejo, saj pršilni vzorec učinkovito ne more prodreti v zaprta območja.
Vrsta premaza z elektroforezo zagotavlja tudi izjemno enakomerno debelino premaza, ki običajno znaša med 15 in 50 mikronov, odvisno od parametrov kopel in uporabljene napetosti. Praškasti premaz doseže podobne debeline suhega premaza, vendar za ohranitev doslednosti zahteva večkratne pršilne prehode ter natančno tehniko operaterja. Načelo potopitve pri vrsti premaza z elektroforezo odpravi številne spremenljivke, povezane s pršilnimi vzorci, razdaljo aplikatorja in nastavitvami tlaka zraka, ki vplivajo na kakovost in ponovljivost praškastega premaza.
Industrijske uporabe in primernost
Avtomobilske in konstrukcijske aplikacije
Avtomobilsko industrijo močno podpira tehnologija e-premazovalnih linij za zaščito karoserije vozil, saj je odpornost proti koroziji ključnega pomena za podaljšanje življenjske dobe vozil. Proizvajalci avtomobilov uporabljajo sisteme e-premazovalnih linij za zaščito spodnjega dela vozila, premazovanje okvirjev in prekrivanje konstrukcijskih komponent, saj proces potopitve zagotavlja odlično katodno zaščito. Prašni premazi se pogosteje uporabljajo za vidne zunanje plošče, dodatne komponente in estetske površine, kjer je pomembnejši videz in izbira barv kot učinkovitost katodne zaščite.
Vrsta premaza z elektrodepozicijo je posebno koristna za proizvajalce gospodinjskih aparatov, proizvajalce opreme za ogrevanje, prezračevanje in klimatizacijo ter izdelovalce težke opreme, ki morajo kovinske površine, izpostavljene solnemu pršiču, vlagi in korozivnim okoljem, zaščititi. Elektrokemijsko vezavo, ki jo omogoča vrsta premaza z elektrodepozicijo, doseže molekularno prilepne lastnosti, ki so učinkovitejše pri preprečevanju odlepljanja, luščenja in širjenja korozije kot prahasti premaz v zahtevnih obratovalnih razmerah. Prahasti premaz se izkazuje predvsem pri zunanjih arhitekturnih aplikacijah, potrošniških izdelkih ter v primerih, ko sta kakovost estetskega končnega premaza in raznolikost barv glavna merila.
Stroški, zmogljivost in obratovalni dejavniki
Vrsta premaza z električnim nasičevanjem zahteva znatne kapitalske naložbe in infrastrukturo, vključno z električnimi sistemi, omrežji za dobavo kemikalij, sistemi za čiščenje odpadnih voda ter specializiranim načrtovanjem rezervoarjev. Vendar enkrat, ko je takšna linija v obratovanju, običajno doseže višjo zmogljivost pri obdelavi zapletenih delov, saj je potopitev hitrejša od pršenja in izključuje potrebo po usposobljenih operaterjih za pršenje v vsaki izmeni. Sistemi za nanos prahu imajo na splošno nižjo začetno kapitalsko ceno, vendar zahtevajo dosledno tehniko operaterjev, nadzor okoljskih pogojev ter skrbno vzdrževanje kabine za pršenje.
Okoljska skladnost se pri obeh metodah znatno razlikuje. Črto za elektroopraševanje ustvarja vodno odpadno vodo, ki jo je treba pred odlaganjem obravnavati, hkrati pa so emisije летljivih organskih spojin minimalne, saj je barva vodno raztopljiva. Pri prahovem nanosu ni nastajanja odpadne vode, vendar se sproščajo zrakom prenašeni delci prahu, za katere je potrebna infrastruktura za zajemanje in odstranjevanje. Črto za elektroopraševanje pogosto izbirajo proizvajalci, ki morajo izpolnjevati stroge okoljske predpise, ali pa so njihove obrati postavljeni v regijah z vedno strožjimi standardi kakovosti zraka.
Značilnosti zmogljivosti in dolgoročna trajnost
Odpornost proti koroziji in okoljska zaščita
Zaščita pred korozijo, ki jo zagotavlja črtna elektrokoating linija, je v večini industrijskih okolij nadomestek za prahovno prevleko, saj katodna depozicija zagotavlja odlično lepilnost in kontinuiteto prevleke z minimalnimi napakami. Pri korozivnih preskusih v solnih meglenicah se deli, prevlečeni z elektrokoating linijo, običajno izkažejo kot bistveno bolj odporni od delov s prahovno prevleko, še posebej v morskih ali obmorskih aplikacijah. Možnost elektrokoating linije, da prevleče tudi notranje površine, pomeni, da se zaščita razširi tudi na območja, ki bi ostala neprevlečena in ranljiva pri uporabi prahovne prevleke.
Praškasto lakiranje zagotavlja odlično estetsko zaščito in odpornost proti obrabi na zunanjih površinah, vendar ne more doseči celovite korozije zaščite, ki jo omogoča elektro-lakirna črta pri zapletenih sestavah. Pri praškastem lakiranju je mogoča korozija na robovih in v režah, če aplikacija ne zagotavlja popolne pokritosti, medtem ko elektro-lakirna črta te ranljivosti odpravi z uporabo potopitvene tehnologije. Za aplikacije, ki zahtevajo dolgoročno trajnost v zahtevnih okoljih, elektro-lakirna črta dosledno zagotavlja nadpovprečno zmogljivost.
Estetske in funkcionalne lastnosti
Praškasto lakiranje ponuja estetske prednosti, ki jih črno-lakirna linija ne more doseči, vključno z leskastimi površinami, živahnimi barvami, teksturiranimi površinami in dramatičnimi vizualnimi učinki, ki privlačijo potrošniške izdelke in arhitekturne aplikacije. Črno-lakirna linija običajno proizvaja matne ali satenske površine, ki manjkajo vizualne privlačnosti praškastega lakiranja, vendar zagotavljajo odlične funkcionalne lastnosti. Številni proizvajalci uporabljata obe tehnologiji zaporedno: črno-lakirno linijo za zaščito strukture pred korozijo, nato pa praškasto lakiranje ali mokro barvanje za estetsko privlačnost in vidnost pri potrošnikih.
Vrstica za elektrokoacijo je posebej zasnovana za zaščito, ne pa za videz, zato je idealna izbira za skrite komponente, konstrukcijske elemente in dele, kjer je pomembnejša trdnost kot vizualni učinek. Prašna prevleka odlično opravlja svojo nalogo, kadar je estetska predstavitev enako pomembna kot zaščita. Razumevanje te razlike pomaga proizvajalcem izbrati ustrezno tehnologijo prevleke ali kombinacijo tehnologij, da izpolnijo tako funkcionalne kot tržno usmerjene zahteve.
Pogosta vprašanja
Kaj je točno vrstica za elektrokoacijo in kako deluje?
Linija za elektrokoacijo je sistem za prevleko na osnovi potopitve, ki uporablja električni tok za nanašanje delcev barve na kovinske delovne predmete, potopljene v kemično kopel. Razlika v električnem potencialu povzroči elektrokemično migracijo nabito delcev barve na ozemljeno delovno površino, kar ustvari enakomerno in zvezno prevleko, ki se molekularno vezuje na podlago. Ta postopek je zelo učinkovit za zaščito zapletenih geometrij in notranjih površin, do katerih metode na osnovi pršenja, kot je prahasta prevleka, težko dosežejo enakomerno.
Zakaj izbrati linijo za elektrokoacijo namesto prahaste prevleke za avtomobilsko uporabo?
V avtomobilski proizvodnji se prednostno uporablja elektronsko prevlečna linija, saj zagotavlja izjemno katodno zaščito, izvrstno odpornost proti koroziji in enakomerno prevleko na zapletenih konstrukcijskih sestavah. Postopek potopitve zagotavlja popolno prevleko notranjih votlin, podvozja in zaprtih prostorov, ki jih pršenje s praškom ne more učinkovito prevleči. Proizvajalci avtomobilov poudarjajo dolgoročno odpornost proti koroziji in zaščito konstrukcije, zato je elektronsko prevlečna linija industrijski standard za karoserijske plošče in okvirne komponente, ki so izpostavljene vlaji in soli.
Ali lahko elektronsko prevlečno linijo in pršenje s praškom uporabimo skupaj na istem delu?
Da, mnogi proizvajalci uporabljata obe tehnologiji zaporedno, da optimizirata tako zaščito kot tudi estetiko. Najprej se nanese elektrokoating za izvirno korozivno zaščito in strukturno trdnost, nato pa se na vidne površine nanese prahasti premaz za barvo, sijaj in estetsko privlačnost. Ta kombinirani pristop izkorišča funkcionalne prednosti elektrokoatinga skupaj z vizualnimi prednostmi prahastega premaza in zagotavlja nadpovprečno celotno učinkovitost za zapletene industrijske izdelke.