
 EN
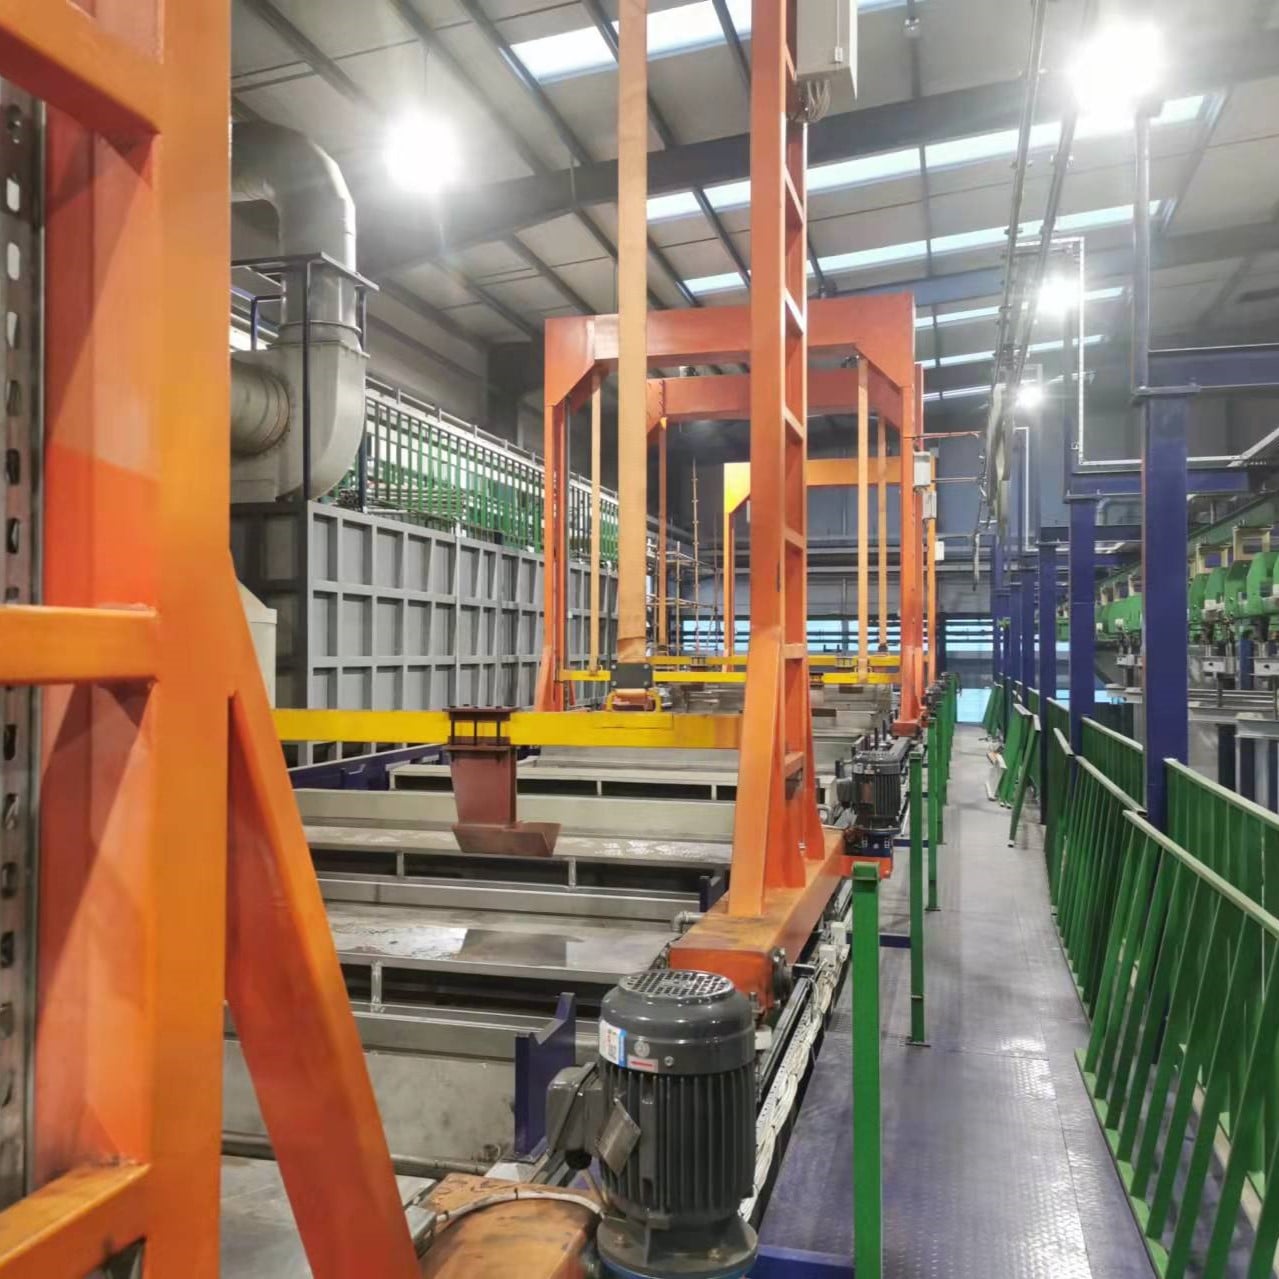
Дұрыс қаптама технологиясын таңдау — қазіргі заманғы өндірістің ең маңызды шешімдерінің бірі. Электрофорездік қаптама жолы (e-coating line) автомобильдер, тұрмыстық техника және ауыр жабдықтар өндірісінде барынша кең таралып келеді, себебі ол күрделі геометриялық пішіндерде өте жоғары коррозияға төзімділік пен өте жақсы қаптама қамтамасыз етеді. Дегенмен, көптеген өндірушілер электролиттік қаптама жолын (e-coating line) дәстүрлі порошкалық қаптамамен тікелей салыстырады, бірақ әрбір технологияның белгілі бір өнеркәсіптік қолданыстарға лайықты болуына себепші болатын негізгі айырмашылықтарды толық түсінбейді. Электролиттік қаптама жолының (e-coating line) қалай жұмыс істейтінін және оның дәстүрлі порошкалық қаптама әдістерінен қандай айырмашылығы барын түсіну, сіздің өндіріс мақсаттарыңызға, сапа стандарттарыңызға және бюджеттік шектеулеріңізге сай ақылды шешім қабылдауға көмектеседі.
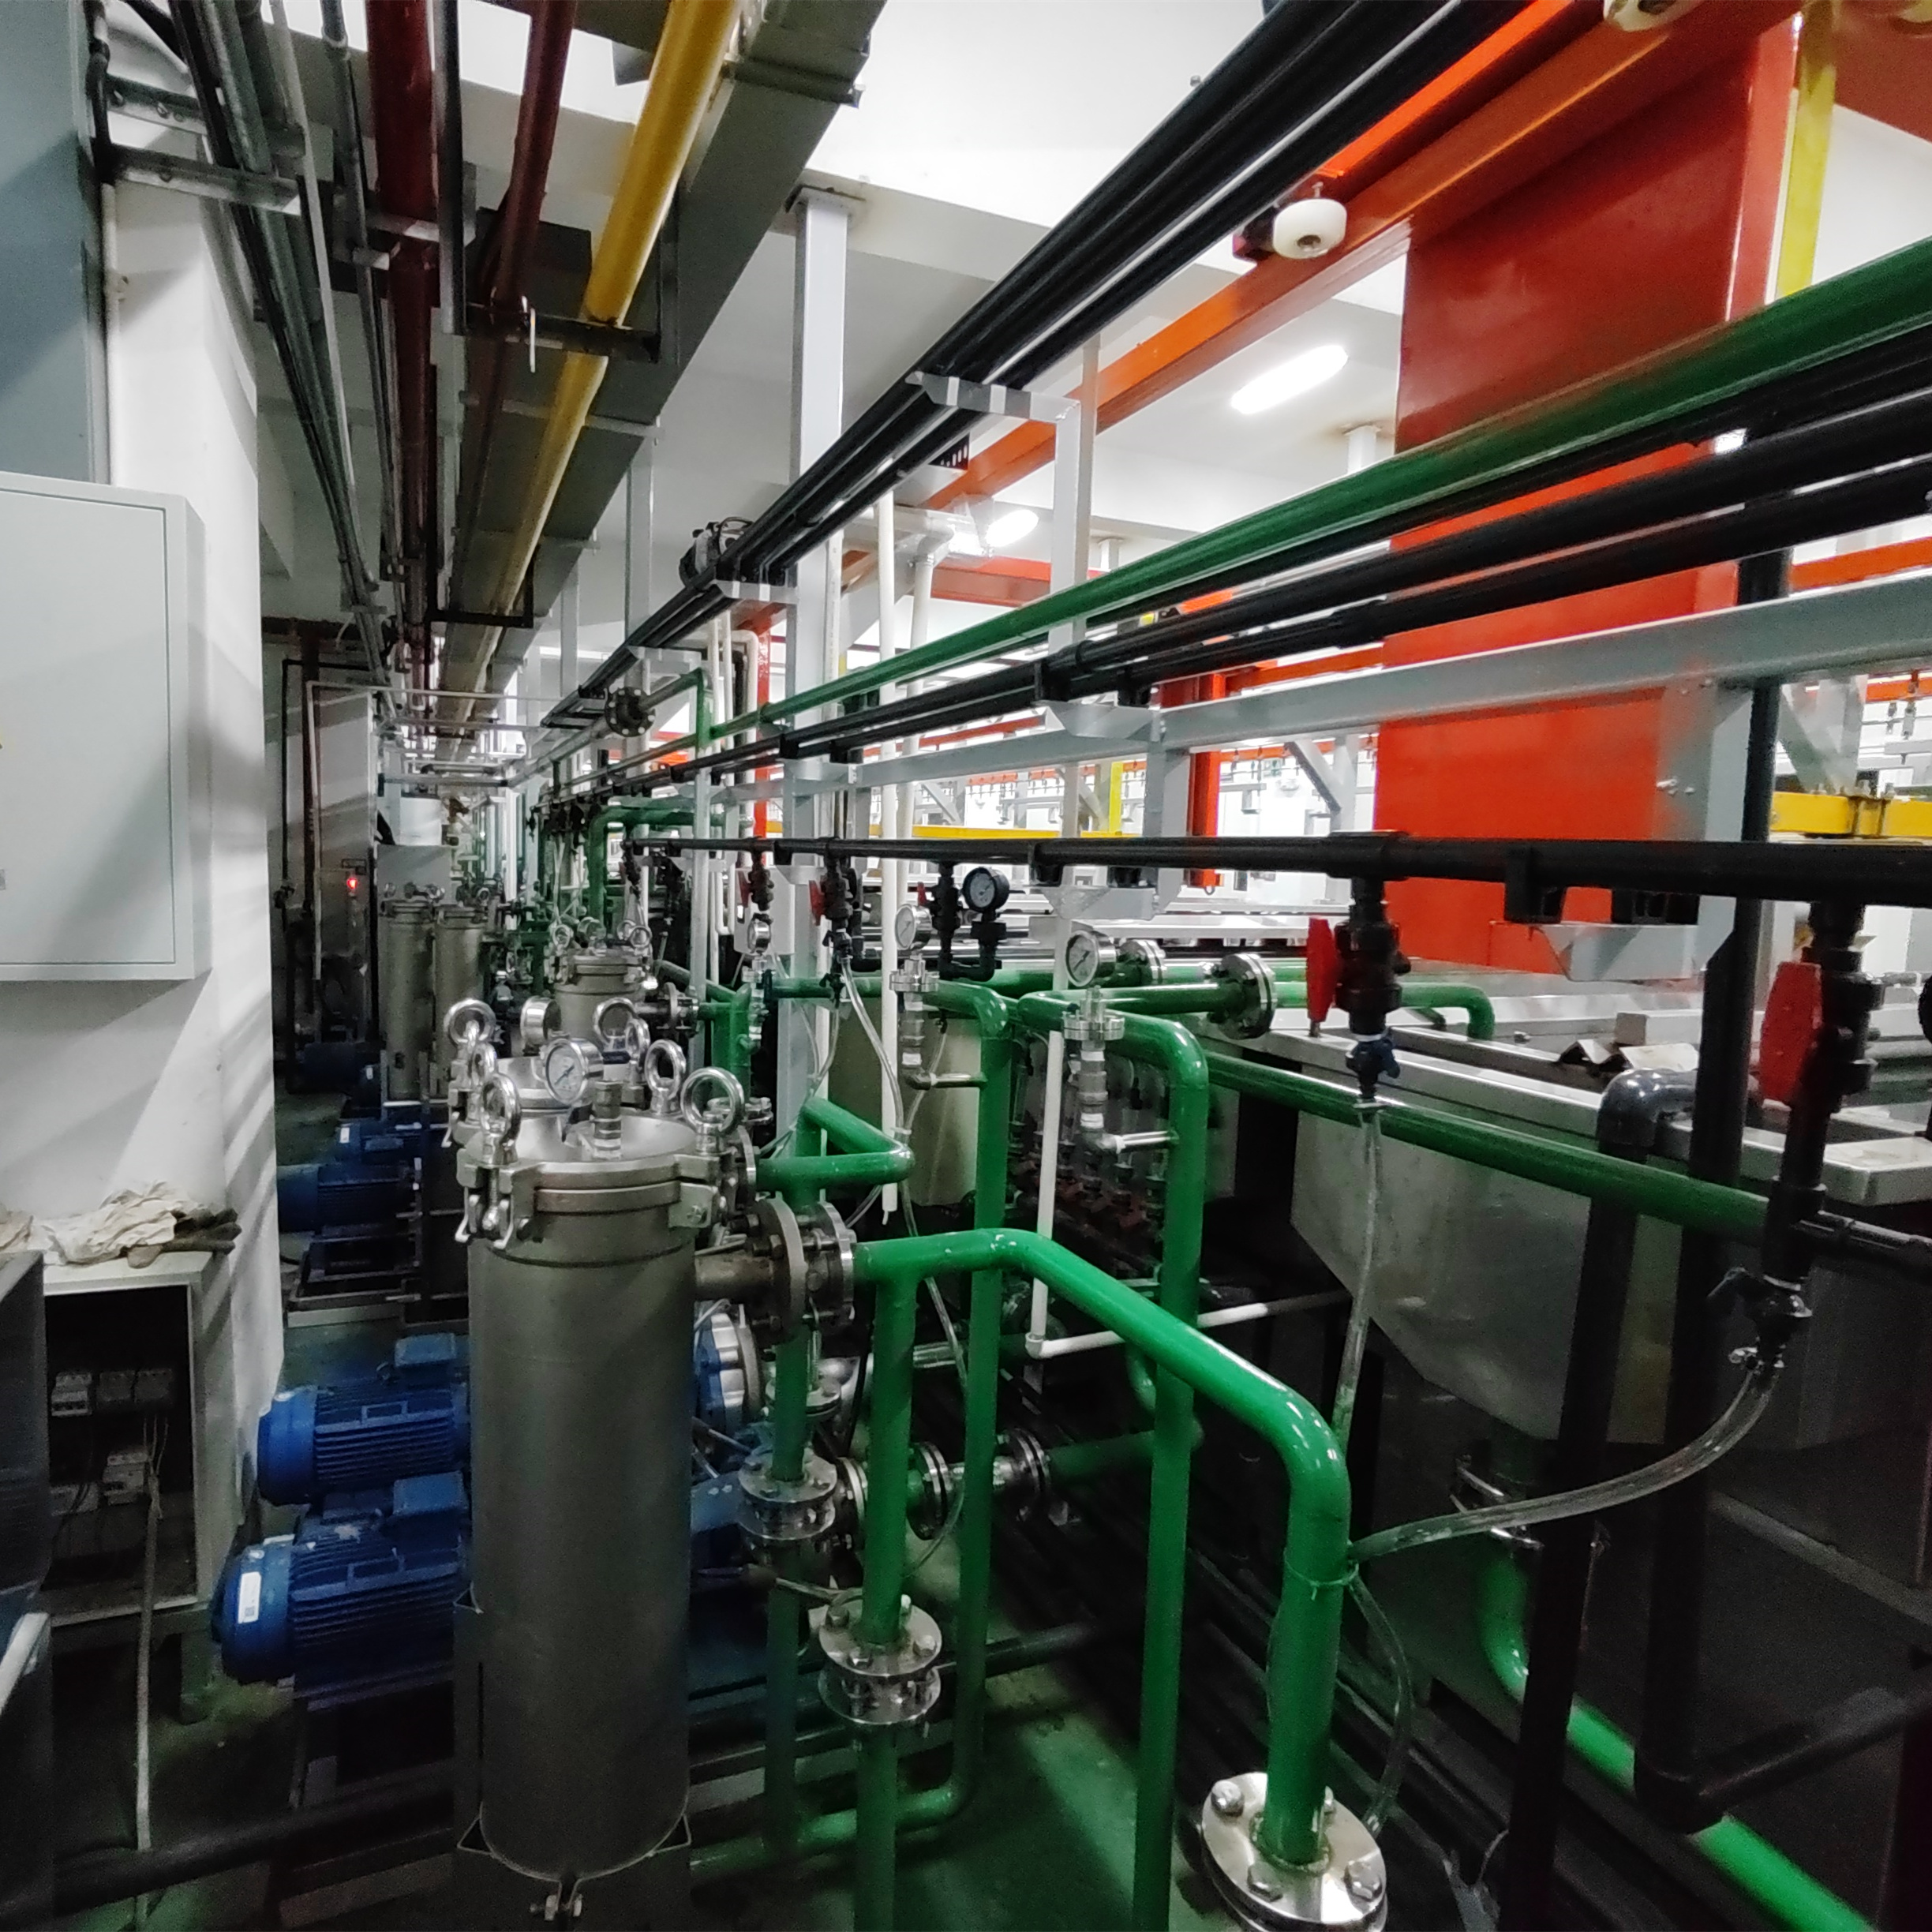
Бұл екі бояу әдісінің негізгі айырмашылығы бояуды қолдану мен кептіру тәсілінде жатыр. Электрофорезді бояу (e-coating) сызығында бояу бөлшектері химиялық ваннаға батырылған металл субстраттарына электр заряды арқылы тұндырылады, ал ұнтақты бояу электростатикалық шашыратуға, содан кейін жылумен кептіруге негізделген. Әрбір әдістің әртүрлі өндірістік жағдайларда өзіндік артықшылықтары бар. Өнеркәсіптік кәсіпорындар e-coating сызығы мен ұнтақты бояу технологиясын таңдағаннан бұрын бояу қабатының қалыңдығының біркелкілігін, жабылу қабілетін, экологиялық сақталуын және ұзақ мерзімді тұрақтылығын бағалауы қажет.
Электрофорезді бояу (e-coating) сызығы технологиясы ұнтақты бояудан қалай ерекшеленеді
Тұндыру әдісі және процесстің ағысы
Э-қаптау жолы электротасымалдау деп аталатын процес арқылы жұмыс істейді, онда өңделетін бұйымдар зарядталған бояу бөлшектері бар химиялық резервуарға батырылады. Электрлік потенциалдың айырмашылығы бояу бөлшектерін жерленген өңделетін бұйымға қарай қозғалуына себепші болады, сондықтан бояу барлық беттерге, соның ішінде қол жетпейтін куыстар мен ойыстарға да біркелкі түрде жабысады. Бұл батыруға негізделген тәсіл құрғақ бояу бөлшектерін электростатикалық шашыратқыш құрылғылар арқылы қолданып, одан кейін пеште жылумен қатайту арқылы жүзеге асырылатын порошоктық бояуға негізделген тәсілден принципиалды түрде ерекшеленеді.
The e-coating желісі химия құрамында су, шайыр, бояғыштар және қоспалардың күрделі тепе-теңдігі бар, олар біркелкі қабат қалыңдығын қамтамасыз ету үшін бірлесіп жұмыс істейді. Ал тозаңды бояу кезінде құрғақ термопластикалық немесе терморетикуляцияланатын шайырлар қолданылады, оларды бұрыннан шашыратып, одан кейін үздіксіз қабат түзуге еріту керек. Электрлік бояу сызығы әдетте бояуды шашырату арқылы емес, электрхимиялық түрде тұндыру арқылы күрделі пішіндегі беттерге біркелкі жағылу қамтамасыз етеді, сондықтан тозаңды бояу шашыратқыштарында пайда болатын қапталмаған немесе жұқа аймақтар болмайды.
Жағылу аймағы мен қабат қалыңдығын реттеу
E-қаптау жолының негізгі артықшылықтарының бірі – порошкті қаптау әдетте жетіп алмайтын ішкі беттер мен жабық аймақтарды өте жақсы қаптау қабілеті. Бөлшектер e-қаптау жолының барлығына салынған кезде бояу бөлшектері электрхимиялық түрде барлық ашық беттерге, соның ішінде ішкі қуыстарға, трубаларға және күрделі қуыстарға да жетеді. Порошкті қаптау бұрыштық шашырату әдісімен жүргізіледі, сондықтан ол ішкі геометриялық пішіндермен әдетте қиындыққа ұшырайды, себебі шашырату үлгісі жабық кеңістіктерге тиімді түрде енуі мүмкін емес.
E-қаптау жолы сонымен қатар бұршақ параметрлері мен қолданылатын кернеуге байланысты әдетте 15–50 микрон аралығындағы қабат қалыңдығының біркелкілігін қамтамасыз етеді. Ұнтақты қаптау осындай құрғақ қабат қалыңдығын қол жеткізе алады, бірақ тұрақтылықты сақтау үшін бірнеше шашырату өтісін және дәл оператор техникасын талап етеді. E-қаптау жолының батыру принципі ұнтақты қаптау сапасы мен қайталанушылығына әсер ететін шашырату үлгілері, қолданушы арақашықтығы және ауа қысымын реттеу сияқты көптеген айнымалыларды жояды.
Санайлы қолданбалар мен қабілеттілік
Автокөлік және құрылымдық қолданыстар
Автокөлік саласы көлік құрылғысының өмір сүру мерзімін ұзарту үшін коррозияға төзімділік маңызды болғандықтан, көлік денесін қорғау үшін электрлық бояу сызығы технологиясына көп сүйенеді. Автокөлік өндірушілер электрлық бояу сызығы жүйелерін көлік табанын қорғау, раманы бояу және конструкциялық компоненттерді қаптау үшін пайдаланады, себебі батыру процесі өте жақсы катодтық қорғаныс береді. Тоқтатылған бояу көбінесе сыртқы көрінетін панельдерге, жиектеу компоненттеріне және косметикалық беттерге қолданылады, мұнда пайдаланушылардың қызығушылығы бояудың түрі мен түсіне, катодтық қорғаныс сапасына қарағанда артық.
Э-қаптау жолы асулардың, ЖЖЖ жабдықтарының өндірушілері мен ауыр машиналарды жасайтын кәсіпорындар үшін ерекше маңызды, себебі олар ашық металл беттерді тұз шашылуынан, ылғалдылықтан және коррозиялық ортадан қорғауға мәжбүр. Э-қаптау жолы арқылы жүзеге асырылатын электрхимиялық байланыс молекулалық деңгейде ілеспе құрады, сондықтан ол ауыр жұмыс жағдайларында порошокты қаптауға қарағанда жақсырақ түсуін, сызаттануын және коррозияның таралуын болдырмауға қабілетті. Порошокты қаптау сыртқы архитектуралық қолданыстарда, тұтыну тауарларында және эстетикалық жағынан жоғары сапалы жабын мен түстердің көптігі негізгі қарастырылатын жағдайларда жоғары нәтиже береді.
Құны, өткізу қабілеті және операциялық факторлар
Электролиттік бояу жолы үшін электрлік жабдықтар, химиялық заттардың жеткізілу желісі, өндірістік суларды тазарту және арнайы резервуарлардың конструкциясы сияқты құрылымдық инфрақұрылым мен үлкен капиталдық инвестициялар қажет. Алайда, бір рет іске қосылғаннан кейін электролиттік бояу жолы күрделі бөлшектерді бояуда жоғары өнімділікке қол жеткізеді, себебі батыру әдісі бояудың шашыратылуына қарағанда тезірек жүреді және әрбір сменада білікті шашыратқыш операторларын қажет етпейді. Тозаңды бояу жүйелерінің бастапқы капиталдық шығындары төмен болады, бірақ олар үнемі операторлардың дұрыс техникасын, ауа-райының бақылануын және шашыратқыш кабинасының сақталуын талап етеді.
Экологияға сәйкестік екі әдіс арасында қатты айырылады. Электрлық бояу сызығы сулы қалдықтар шығарады, оларды жоюдан бұрын тазарту қажет; ал улеткіш органикалық қосылыстардың шығуы аз болады, себебі бояу суға еритін. Тозаңды бояу сулы қалдықтар шығармайды, бірақ ауадағы тозаң бөлшектерін ұстау мен жою үшін инфрақұрылым қажет. Электрлық бояу сызығы көбінесе қатаң экологиялық нормаларға бағынатын өндірушілер немесе ауа сапасы стандарттары қатаңайып келе жатқан аймақтарда орналасқан зауыттар үшін қолайлы.
Сипаттамалары мен ұзақ мерзімді тұрақтылығы
Коррозияға төзімділік және қоршаған ортаны қорғау
Көптеген өнеркәсіптік орталарда электрлік бояу сызығының коррозияға қарсы қорғанысы порошокты бояудан жоғары, себебі катодтық тұнба өте жақсы адгезия мен үзіліссіз қабат қалыптастырады және ақаулар минималды болады. Тұз шашырату камераларында коррозиялық сынақтар жүргізілген кезде электрлік бояу сызығымен боялған бөлшектер порошокты бояумен боялған бөлшектерге қарағанда әлдеқайда ұзақ уақыт қызмет етеді, әсіресе теңіздік немесе жағалаулық қолданыстарда. Электрлік бояу сызығының ішкі беттерді бояу қабілеті порошокты бояу қолданыстарында ашық қалып, қауіпке ұшырайтын аймақтарға да қорғаныс беруге мүмкіндік береді.
Тозақтың сыртқы беттерінде көркемдік қорғаныс пен сүртілуге төзімділік қасиеттерін қамтамасыз ету үшін порошокты бояу қолданылады, бірақ күрделі жинақтарда электротұрақты бояу сызығының толық коррозиялық қорғанысынан асып түсе алмайды. Егер порошокты бояу толық жабылуын қамтамасыз етпесе, ол шеттер мен қуыстарда коррозияға ұшырайды, ал электротұрақты бояу сызығы батыру технологиясы арқылы осы тәуекелдерді жойып тастайды. Қатал орталарда ұзақ мерзімді тұрақтылық қажет ететін қолданыстар үшін электротұрақты бояу сызығы тұрақты түрде жоғары деңгейде жұмыс істейді.
Эстетикалық және функционалды қасиеттер
Тозақтың бояуы — электрлік бояу сызығы ұсына алмайтын эстетикалық артықшылықтарға ие, оларға жылтыр беттер, түрлі-түсті түстер, мәтіндік беттер және тұтынушы өнімдері мен әрлеу қолданыстарына әсер ететін көрнекі визуалдық эффектілер жатады. Электрлік бояу сызығы әдетте тұтынушылардың қызығушылығын тудырмайтын матта немесе жартылай жылтыр беттерді өндіреді, бірақ олар өте жақсы функционалды сипаттамаларға ие. Көптеген өндірушілер екі технологияны тізбектей қолданады: құрылымдық коррозияға қарсы қорғаныс үшін электрлік бояу сызығы, ал эстетикалық тартымдылық пен тұтынушылардың көрінуі үшін тозақтың бояуы немесе сұйық бояу.
E-қаптау жолы көрінісі емес, қорғаныс үшін арнайы жобаланған, сондықтан ол көрінбейтін бөлшектерге, құрылымдық элементтерге және көрініске қарағанда тұрақтылықты басымдыққа қоятын бөлшектерге идеалды таңдау болып табылады. Тозуға төзімді қаптау қорғанысқа қоса эстетикалық көрініс те маңызды болған кезде өте жақсы нәтиже береді. Бұл айырмашылықты түсіну өндірушілерге функционалды және нарыққа бағытталған талаптарды қанағаттандыру үшін сәйкес қаптау технологиясын немесе технологиялардың комбинациясын таңдауға көмектеседі.
Жиі қойылатын сұрақтар
Дәл е-қаптау жолы деген не және ол қалай жұмыс істейді?
E-қаптау жолы — бұл химиялық ваннаға батырылған металл бұйымдарға электр тогын қолданып бояу бөлшектерін тұндыратын батыру негізіндегі қаптау жүйесі. Электр потенциалының айырмашылығы зарядталған бояу бөлшектерін электрхимиялық түрде ток өткізгіш бөлшекке ығысуға мәжбүр етеді, ол молекулалық деңгейде ұстайтын біркелкі және үздіксіз қабат құрады. Бұл процесстер спрей әдістері (мысалы, ұнтақты қаптау) біркелкі жетуге қиындық тудыратын күрделі геометриялар мен ішкі беттерді қорғау үшін өте тиімді.
Автомобиль қолданысы үшін ұнтақты қаптауға қарағанда e-қаптау жолын неге таңдау керек?
Автокөлік өндірісінде электрлық бояу сызығы қолданылуы тиімді, себебі ол жоғары деңгейдегі катодтық қорғаныс, өте жақсы коррозияға төзімділік және күрделі конструкциялық құрылымдардың біркелкі боялуын қамтамасыз етеді. Батыру процесі порошокты бояумен шашу арқылы тиімді бояуға болмайтын ішкі қуыстарды, астыңғы бөлікті және жабық кеңістіктерді толық бояуды қамтамасыз етеді. Автокөлік өндірушілер ұзақ мерзімді коррозияға төзімділікті және конструкциялық қорғанысты басымдық ретінде қарастырады, сондықтан электрлық бояу сызығы су мен тұзға ұшырайтын кузов панельдері мен рамалық бөлшектер үшін саладағы стандарт болып табылады.
Электрлық бояу сызығы мен порошокты бояу бірдей бөлшекке бірге қолданыла ма?
Иә, көптеген өндірушілер қорғаныс пен эстетикалық тартымдылықтың екеуін де оптималды ету үшін екі технологияны тізбектей қолданады. Алдымен қорғаныс қабатын қалыптастыру үшін электрлік бояу сызығы қолданылады, ол коррозияға қарсы қорғаныс пен құрылымдық тұрақтылық қамтамасыз етеді; одан кейін көрінетін беттерге түс, жылтыс және эстетикалық тартымдылық қамтамасыз ету үшін порошокты бояу қолданылады. Бұл қосымша тәсіл электрлік бояу сызығының функционалдық артықшылықтары мен порошокты бояудың көріністік артықшылықтарын үйлестіреді және күрделі өнеркәсіптік өнімдер үшін жоғары деңгейдегі жалпы сапа көрсеткіштерін қамтамасыз етеді.