
 EN
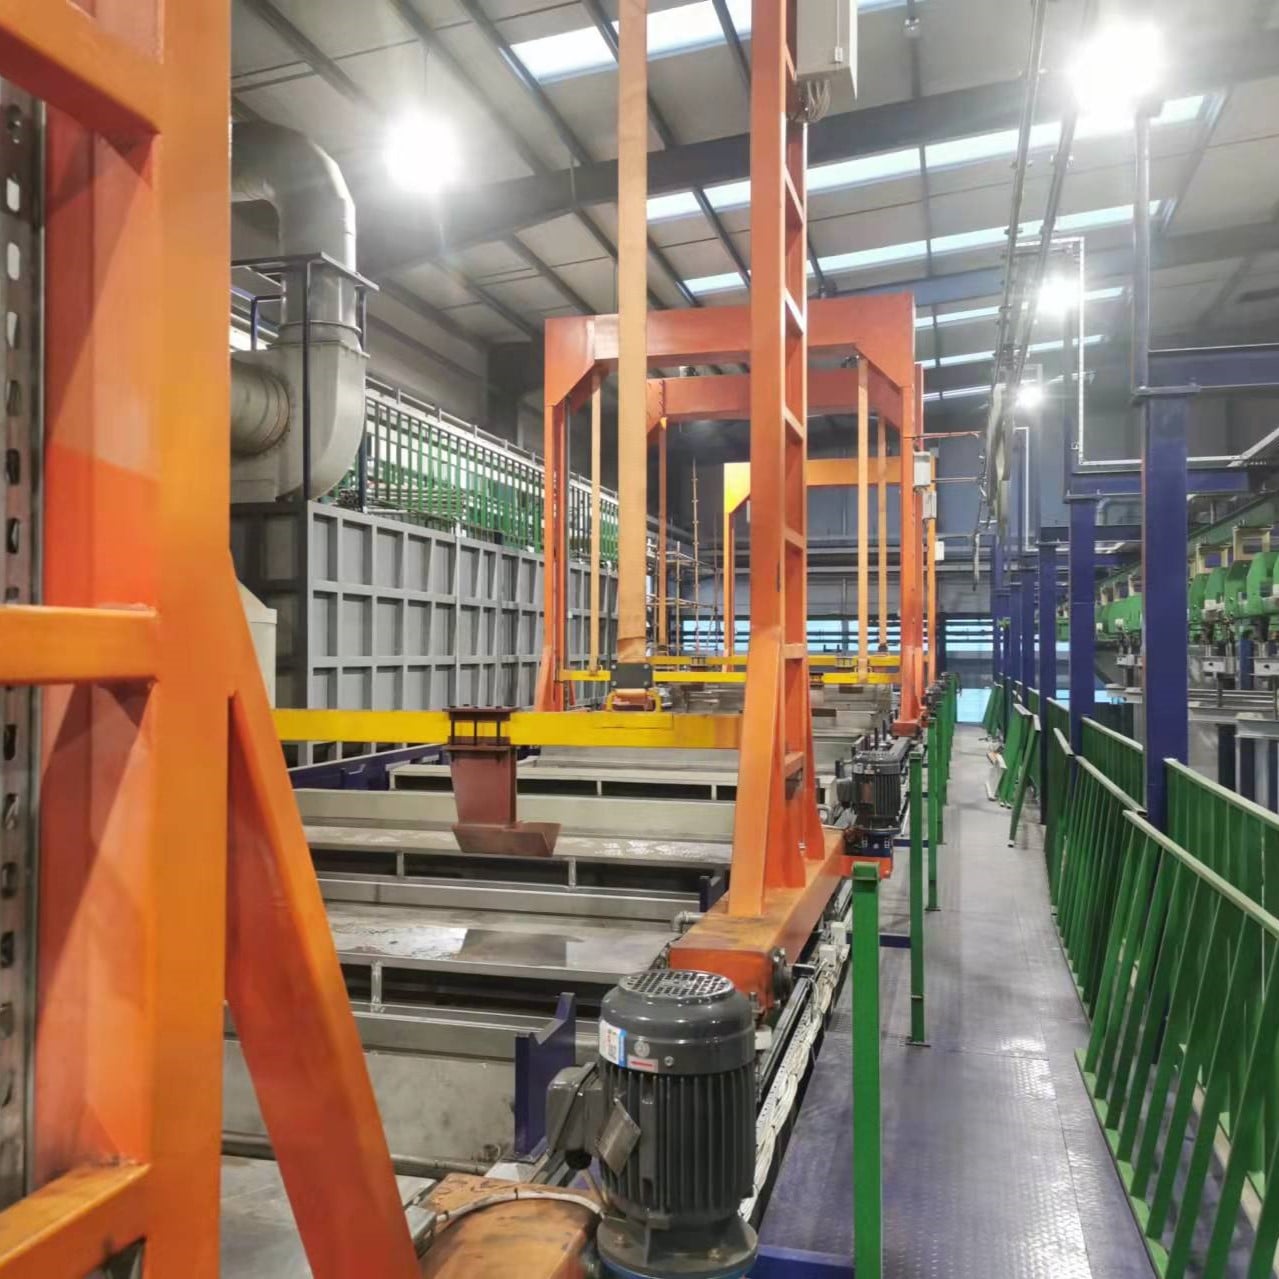
يُعَدُّ اختيار تكنولوجيا الطلاء المناسبة واحدةً من أكثر القرارات حساسيّةً في التصنيع الحديث. وقد ازداد الطلب على خطوط الطلاء الكهربائي (e-coating) بشكلٍ ملحوظٍ في إنتاج المركبات والمنزلات والمعدات الثقيلة، نظراً لما تحقّقه من مقاومةٍ فائقةٍ للتآكل وتغطيةٍ استثنائيةٍ للأجزاء ذات الأشكال الهندسية المعقّدة. ومع ذلك، لا يزال العديد من المصنّعين يقارنون أنظمة خطوط الطلاء الكهربائي مباشرةً مع أنظمة الطلاء بالبودرة، دون فهمٍ كافٍ للاختلافات الجوهريّة التي تجعل كل تقنيةٍ مناسبةً لتطبيقات صناعيّةٍ محدّدة. ويساعد فهم طريقة عمل خط الطلاء الكهربائي مقارنةً بطرق الطلاء بالبودرة التقليدية في اتّخاذ قرارٍ مستنيرٍ يتماشى مع أهداف الإنتاج والمعايير النوعيّة والقيود الماليّة.
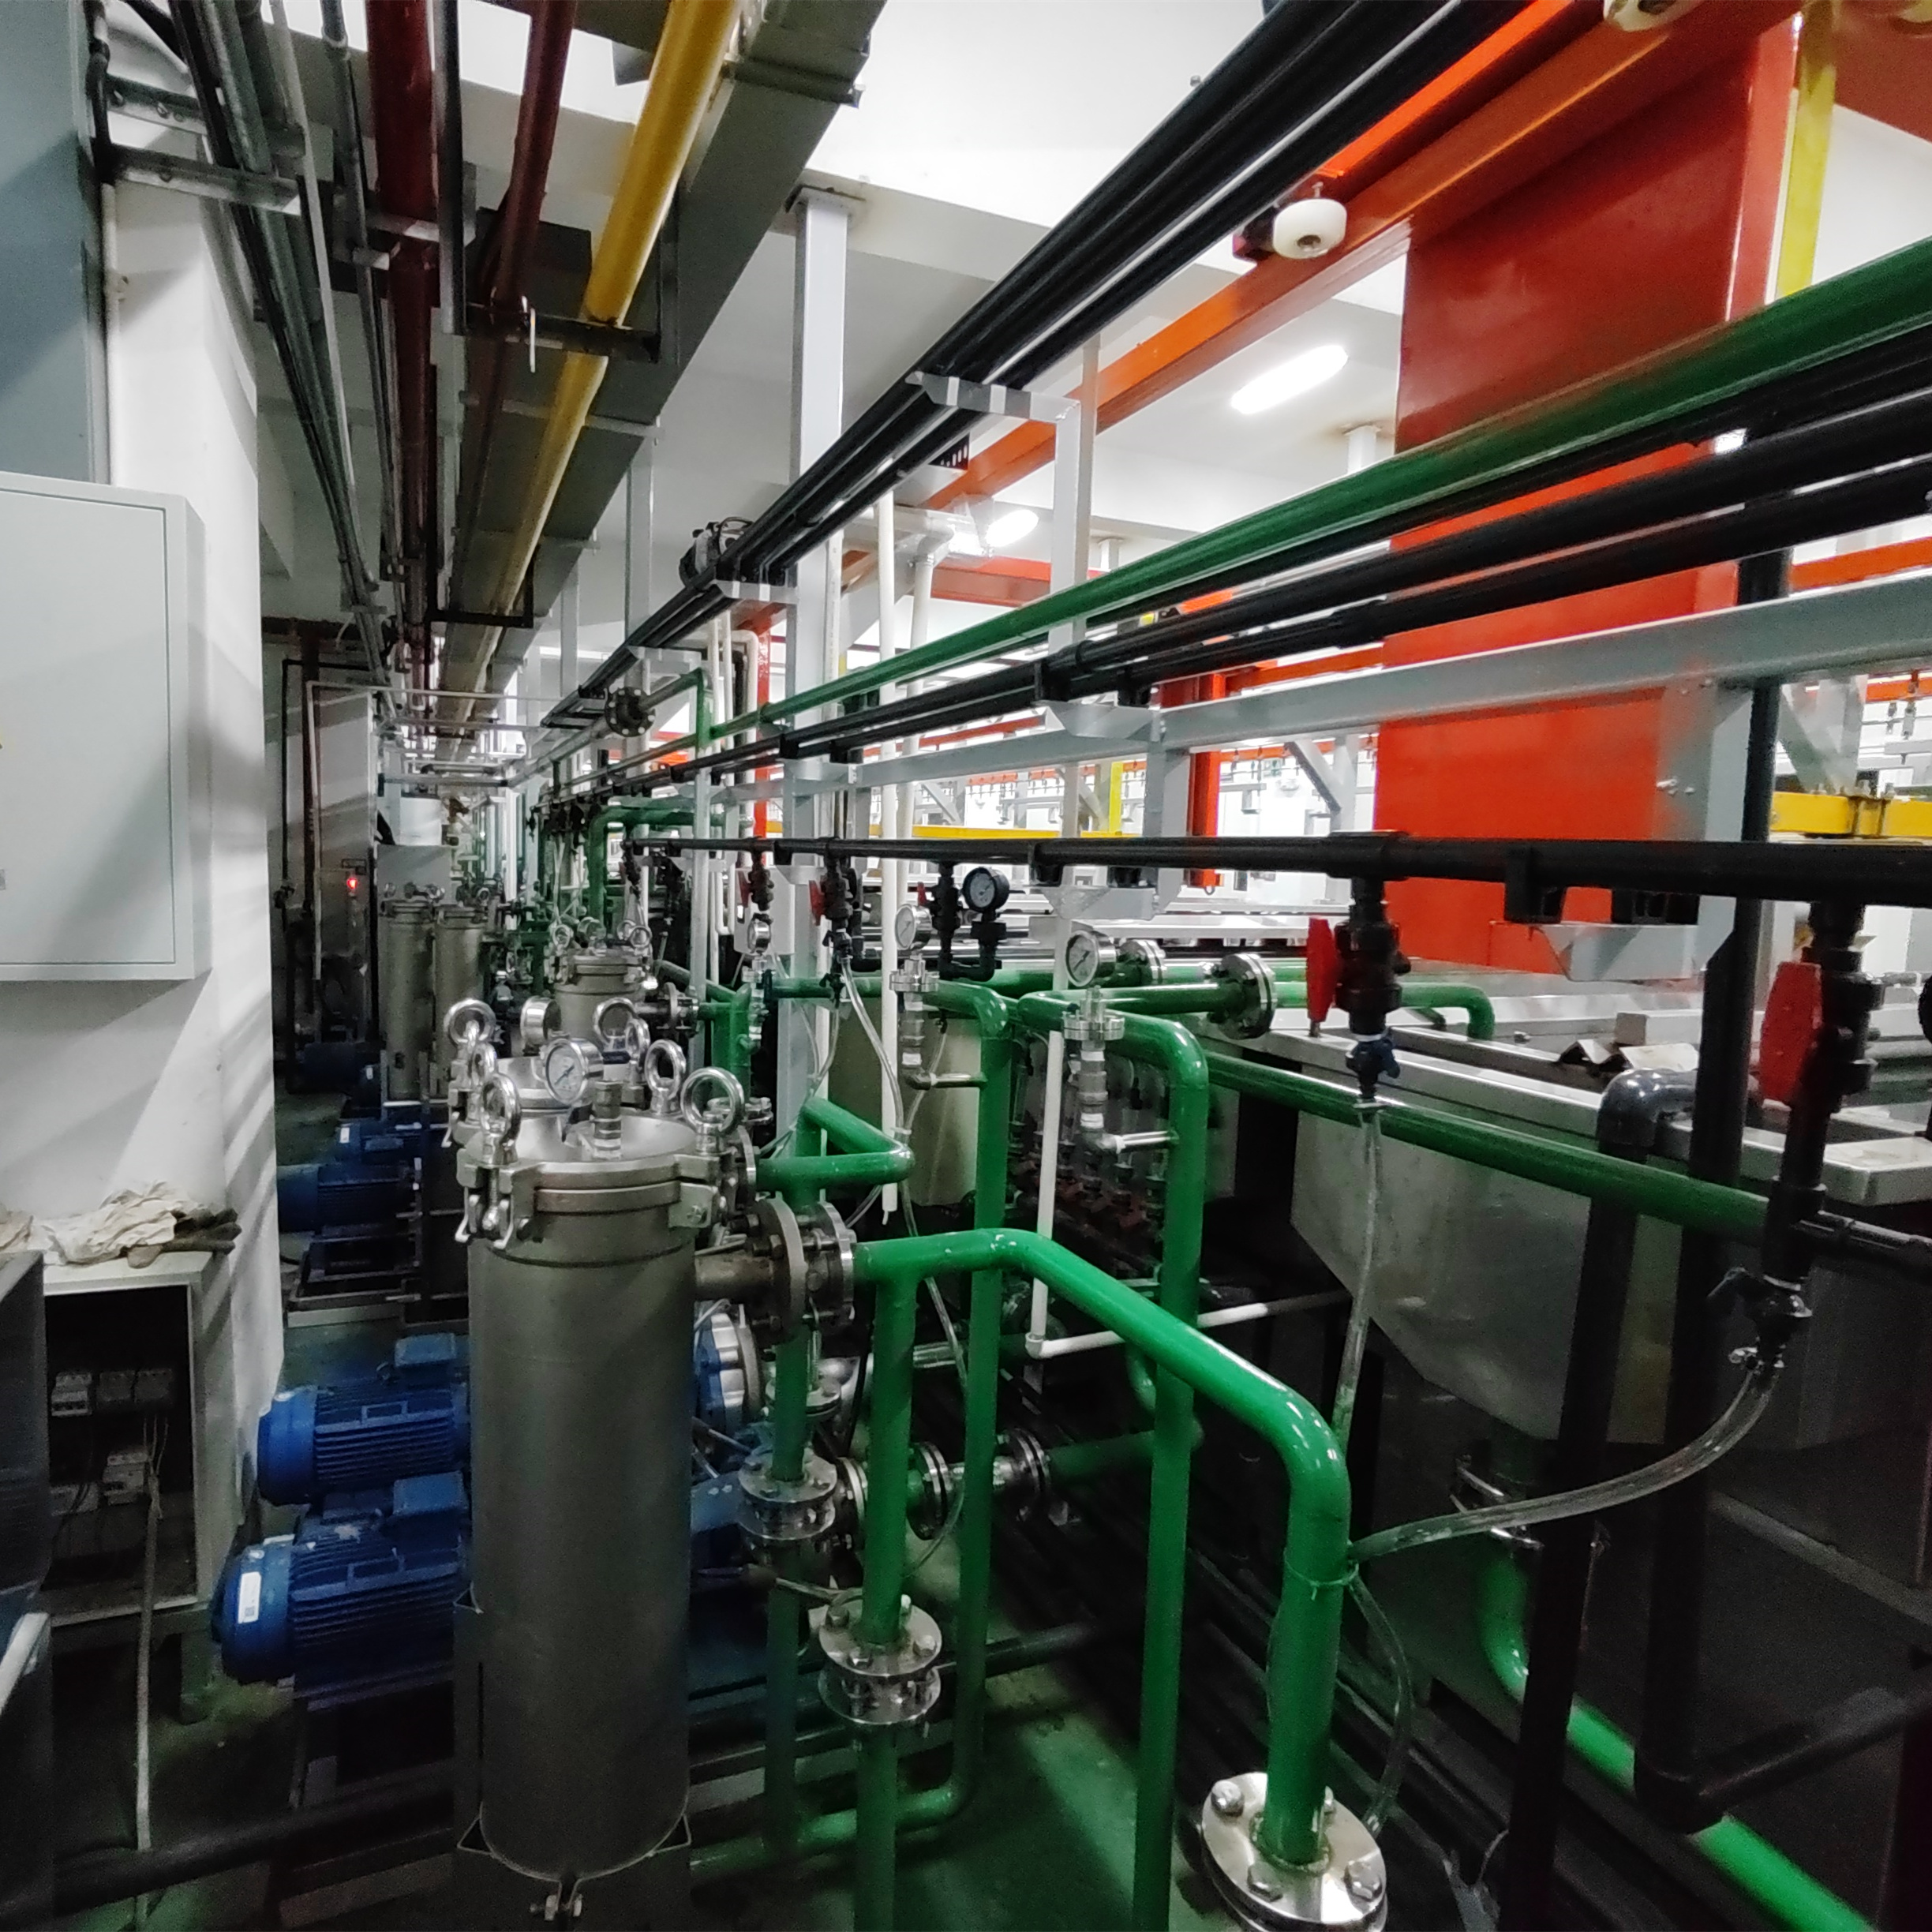
الاختلاف الجوهري بين هاتين الطريقتين لطلاء السطوح يكمن في طريقة تطبيق الطلاء وعملية التصلب. فخط الطلاء الكهربائي يستخدم الشحنة الكهربائية لتترسب جزيئات الطلاء على الأسطح المعدنية المغمورة في حمام كيميائي، بينما يعتمد الطلاء بالمسحوق على الرش الكهروستاتيكي يتبعه تصلب حراري. ولكل من هاتين الطريقتين مزايا مميزة في سياقات التصنيع المختلفة. ويجب على المنشآت الصناعية أن تقيّم انتظام سماكة الطلاء، وقدرة التغطية، والامتثال البيئي، والمتانة على المدى الطويل قبل الاختيار بين خط الطلاء الكهربائي وتكنولوجيا الطلاء بالمسحوق.
كيف تختلف تكنولوجيا خط الطلاء الكهربائي عن الطلاء بالمسحوق
طريقة الترسيب وتدفق العملية
تعمل خطوط الطلاء الكهربائي (e-coating) عبر عملية تُسمى الترسيب الكهربائي، حيث تُغمر القطع المراد طلاؤها في خزان كيميائي يحتوي على جزيئات طلاء مشحونة. ويؤدي فرق الجهد الكهربائي إلى انتقال جزيئات الطلاء نحو القطعة الموصولة بالأرض، مما يضمن التصاقًا متجانسًا على جميع الأسطح، بما في ذلك التجويفات والأماكن الضيقة التي يصعب الوصول إليها. وتختلف هذه الطريقة القائمة على الغمر جذريًّا عن طريقة طلاء البودرة، التي تطبق جزيئات البودرة الجافة باستخدام مسدَّات رش كهروستاتيكية، ثم تُخضع للتجفيف الحراري في فرن.
الـ خط الطلاء الكهربائي تتضمَّن الكيمياء توازنًا معقَّدًا من الماء والراتنجات والأصباغ والمواد المضافة التي تعمل معًا لتحقيق سماكة متجانسة للطبقة. أما طلاء البودرة، فيُستخدم فيه راتنجات جافَّة حراريًّا بلاستيكيَّة أو حراريًّا صلبة يجب رشُّها ثم إذابتها لتكوين طبقة متواصلة. وتُنتج خطوط الطلاء الكهربائي عمومًا تغطيةً أكثر انتظامًا على الأشكال المعقدة لأن الطلاء يترسَّب كهربائيًّا بدلًا من رشه، ما يلغي النقاط الميتة أو المناطق الرقيقة التي قد تظهر باستخدام مسدَّسات رش طلاء البودرة.
التغطية والتحكم في سماكة الطبقة
واحدٌ من المزايا الأساسية لخط الطلاء الكهربائي هو قدرته الاستثنائية على طلاء الأسطح الداخلية والمناطق المغلقة التي يصعب على طريقة الطلاء بالبودرة الوصول إليها بسهولة. وعند غمر القطع في حوض خط الطلاء الكهربائي، تنتقل جزيئات الطلاء كهروكيميائيًّا إلى كل سطح مكشوف، بما في ذلك الجزء الداخلي للقنوات المجوفة وأنابيب التوصيل والتجويفات المعقدة. أما طريقة الطلاء بالبودرة، التي تُطبَّق عبر الرش، فتواجه صعوبات جوهرية في هذه الهندسات الداخلية لأن نمط الرش لا يمكنه اختراق المساحات المغلقة بكفاءة.
كما توفر خط الطلاء الكهربائي تجانسًا متفوقًا في سماكة الفيلم، والتي تتراوح عادةً بين ١٥ و٥٠ ميكرونًا حسب معاملات الحمام والجهد المطبق. ويمكن للطلاء بالبودرة أن يحقق سماكات مماثلة للفيلم الجاف، لكنه يتطلب عدة عمليات رش وتقنية تشغيل دقيقة من قِبل المشغل للحفاظ على الاتساق. ويُلغي مبدأ الغمر في خط الطلاء الكهربائي العديد من المتغيرات المرتبطة بأنماط الرش وبُعد أداة التطبيق وضبط ضغط الهواء، والتي تؤثر على جودة الطلاء بالبودرة وإمكانية تكرار النتائج.
التطبيقات الصناعية والملاءمة
التطبيقات في قطاعي السيارات والهياكل
تعتمد صناعة السيارات بشكل كبير على تكنولوجيا خطوط الطلاء الكهربائي لحماية هيكل المركبة، لأن مقاومة التآكل تُعَدُّ أمراً جوهرياً في إطالة عمر المركبة. وتستخدم شركات تصنيع السيارات أنظمة خطوط الطلاء الكهربائي لحماية الجزء السفلي من المركبة، وطلاء الإطار الهيكلي، وتغطية المكونات البنيوية، نظراً لأن عملية الغمر توفر حماية كاثودية ممتازة. أما الطلاء بالبودرة فيُطبَّق عادةً على الألواح الخارجية الظاهرة، ومكونات التزيين، والأسطح الجمالية، حيث يكتسب المظهر والخيارات اللونية أهمية أكبر من أداء الحماية الكاثودية.
تُعَدُّ خطوط الطلاء الكهربائي (e-coating) ذات قيمةٍ كبيرةٍ جدًّا لمصنِّعي الأجهزة المنزلية، ومُنتِجي معدات التكييف والتبريد (HVAC)، وبناة الماكينات الثقيلة الذين يتعيَّن عليهم حماية المعادن المكشوفة من رذاذ الملح والرطوبة والبيئات المسببة للتآكل. ويحقِّق الطلاء الكهربائي ارتباطًا كهروكيميائيًّا يكوِّن تلاصقًا على المستوى الجزيئي، ما يقاوم تقشُّر الطلاء وتشقُّقه وانتشار التآكل بكفاءةٍ أعلى من طلاء المسحوق في الظروف التشغيلية القاسية. أما طلاء المسحوق فيتفوَّق في التطبيقات المعمارية الخارجية، والمنتجات الاستهلاكية، والمواقف التي تتمثِّل فيها جودة التشطيب الجمالي وتنوُّع الألوان في العوامل الأساسية.
التكاليف، والإنتاجية، والعوامل التشغيلية
تتطلّب خطوط الطلاء الكهربائي استثماراً رأسمالياً كبيراً وبنيَة تحتية شاملة تشمل الأنظمة الكهربائية وشبكات إمداد المواد الكيميائية ومعالجة مياه الصرف الصناعي وتصميم الخزانات المتخصصة. ومع ذلك، وبمجرد تشغيل الخط، فإن خطوط الطلاء الكهربائي تحقّق عادةً إنتاجية أعلى على الأجزاء المعقدة، لأن الغمر أسرع من تطبيق الطلاء بالرش، كما يلغي الحاجة إلى مشغلين مهرة في عمليات الرش خلال كل وردية. أما أنظمة الطلاء بالمسحوق فتتميّز عادةً بتكلفة رأسمالية أولية أقل، لكنها تتطلب تقنية تشغيلٍ متسقة وضوابط بيئية دقيقة وصيانة دورية حريصة لغرف الرش.
تختلف الامتثال البيئي بشكل كبير بين الطريقتين. فخط الطلاء الكهربائي يُنتج نفايات مائية تتطلب معالجة قبل التخلص منها، بينما تكون انبعاثات المركبات العضوية المتطايرة ضئيلةً لأن الطلاء مذابٌ في الماء. أما طريقة الطلاء بالبودرة فلا تُنتج أيّ نفايات مائية، لكنها تُولِّد جسيمات بودرية عالقة في الهواء، ما يستلزم بنية تحتية لالتقاطها والتخلص منها. وغالبًا ما يفضِّل المصنعون خط الطلاء الكهربائي في حال كانت لديهم لوائح بيئية صارمة أو كانت مرافقهم تقع في مناطق تتشدَّد فيها معايير جودة الهواء.
الخصائص الأداء والمتانة على المدى الطويل
مقاومة التآكل وحماية البيئة
تتفوّق حماية التآكل التي توفرها خطوط الطلاء الكهربائي (e-coating) على طلاء المسحوق في معظم البيئات الصناعية، لأن الترسيب الكاثودي يُحقّق التصاقًا ممتازًا واستمراريةً عاليةً في طبقة الطلاء مع أقل عددٍ ممكن من العيوب. وعند إجراء اختبارات التآكل باستخدام غرف رش الملح، فإن الأجزاء المطلية بخطوط الطلاء الكهربائي تدوم عادةً لفترة أطول بكثير من الأجزاء المطلية بالمسحوق، لا سيما في التطبيقات البحرية أو الساحلية. وبفضل قدرة خطوط الطلاء الكهربائي على طلاء الأسطح الداخلية، تمتد الحماية إلى المناطق التي تبقى عاريةً وعرضةً للتآكل عند استخدام طلاء المسحوق.
توفّر طبقة الطلاء بالمسحوق حماية جمالية ممتازة ومقاومة للاحتكاك على الأسطح الخارجية، لكنها لا تصل إلى مستوى الحماية الشاملة ضد التآكل التي توفرها خطوط الطلاء الكهربائي (e-coating) في التجميعات المعقدة. كما أن طبقة الطلاء بالمسحوق عُرضة للتآكل عند الحواف والشقوق إذا لم تغطِّ التطبيقُ كاملَ السطح، بينما تزيل خطوط الطلاء الكهربائي هذه الثغرات عبر تقنية الغمر. وللتطبيقات التي تتطلّب متانةً طويلة الأمد في البيئات القاسية، يوفّر خط الطلاء الكهربائي أداءً فائقاً باستمرار.
الخصائص الجمالية والوظيفية
توفّر طبقة الطلاء بالمسحوق مزايا جمالية لا يمكن لخط التغليف الكهربائي تحقيقها، مثل التشطيبات اللامعة والألوان الزاهية والأسطح المُنقوشة والتأثيرات البصرية اللافتة التي تجذب منتجات المستهلك والتطبيقات المعمارية. وعادةً ما يُنتج خط التغليف الكهربائي تشطيبات غير لامعة أو شبه لامعة تفتقر إلى الجاذبية البصرية للطلاء بالمسحوق، لكنها توفر خصائص وظيفية ممتازة. ويستخدم العديد من المصنّعين كلا التقنيتين بالتسلسل: خط تغليف كهربائي لحماية الهياكل من التآكل، يليه طلاء بالمسحوق أو طلاء رطب لإضفاء الطابع الجمالي وزيادة الوضوح أمام المستهلك.
خط الطلاء الكهربائي مُصمَّم خصيصًا للحماية بدلًا من المظهر، ما يجعله الخيار الأمثل للمكونات المخفية والعناصر الإنشائية والأجزاء التي تُعطى الأولوية فيها للمتانة بدلًا من التأثير البصري. أما طلاء المسحوق فيؤدي أداءً استثنائيًّا عندما يكون العرض الجمالي مهمًّا بنفس القدر الذي تهمّ فيه الحماية. وفهم هذه الفروق يساعد المصنِّعين على اختيار تقنية الطلاء المناسبة أو مجموعة التقنيات الملائمة لتلبية المتطلبات الوظيفية والمتطلبات المرتبطة بالسوق معًا.
الأسئلة الشائعة
ما هو خط الطلاء الكهربائي بالضبط وكيف يعمل؟
خط الطلاء الكهربائي هو نظام طلاء قائم على الغمر، يستخدم تيارًا كهربائيًّا لترسيب جزيئات الطلاء على القطع المعدنية المغمورة في حمام كيميائي. ويؤدي فرق الجهد الكهربائي إلى انتقال جزيئات الطلاء المشحونة كهروكيميائيًّا نحو الجزء الموصول بالأرض، ما يُشكِّل طبقة طلاء متجانسة ومستمرة تلتصق على المستوى الجزيئي. وتتميَّز هذه العملية بكفاءتها العالية في حماية الأشكال الهندسية المعقدة والأسطح الداخلية التي يصعب على طرق الطلاء بالرش—مثل الطلاء بالمسحوق—أن تغطيها بشكل متجانس.
لماذا تختار خط الطلاء الكهربائي بدلًا من الطلاء بالمسحوق في التطبيقات automobile؟
يُفضَّل استخدام خط الطلاء الكهربائي في تصنيع المركبات لأنه يوفِّر حماية كاثودية متفوِّقة، ومقاومة استثنائية للتآكل، وتغطية متجانسة على التجميعات الهيكلية المعقدة. ويضمن عملية الغمر تغطية كاملة لتجويفات الأجزاء الداخلية ومنطقة هيكل المركبة السفلي والمساحات المغلقة التي لا يمكن للطلاء بالبودرة أن يغطيها بكفاءة عبر الرش. وتعطي شركات تصنيع المركبات أولوية قصوى لمكافحة التآكل على المدى الطويل وللحماية الهيكلية، ما يجعل خط الطلاء الكهربائي المعيار الصناعي القياسي للأجزاء الخارجية (لوحات الهيكل) والمكونات الإطارية المعرَّضة للرطوبة والملح.
هل يمكن استخدام خط الطلاء الكهربائي والطلاء بالبودرة معًا على نفس القطعة؟
نعم، يطبّق العديد من المصنّعين كلا التقنيتين بالتسلسل لتحسين الحماية والمظهر معًا. ويمكن تطبيق خط الطلاء الكهربائي أولًا لتوفير حماية شاملة من التآكل ومتانة هيكلية، ثم تطبيق طلاء البودرة على الأسطح الظاهرة لإضفاء اللون واللمعان والجاذبية الجمالية. ويجمع هذا النهج التوافقي بين المزايا الوظيفية لخط الطلاء الكهربائي والمزايا البصرية لطلاء البودرة، ما يحقّق أداءً عامًّا متفوقًا للمنتجات الصناعية المعقدة.