
 EN
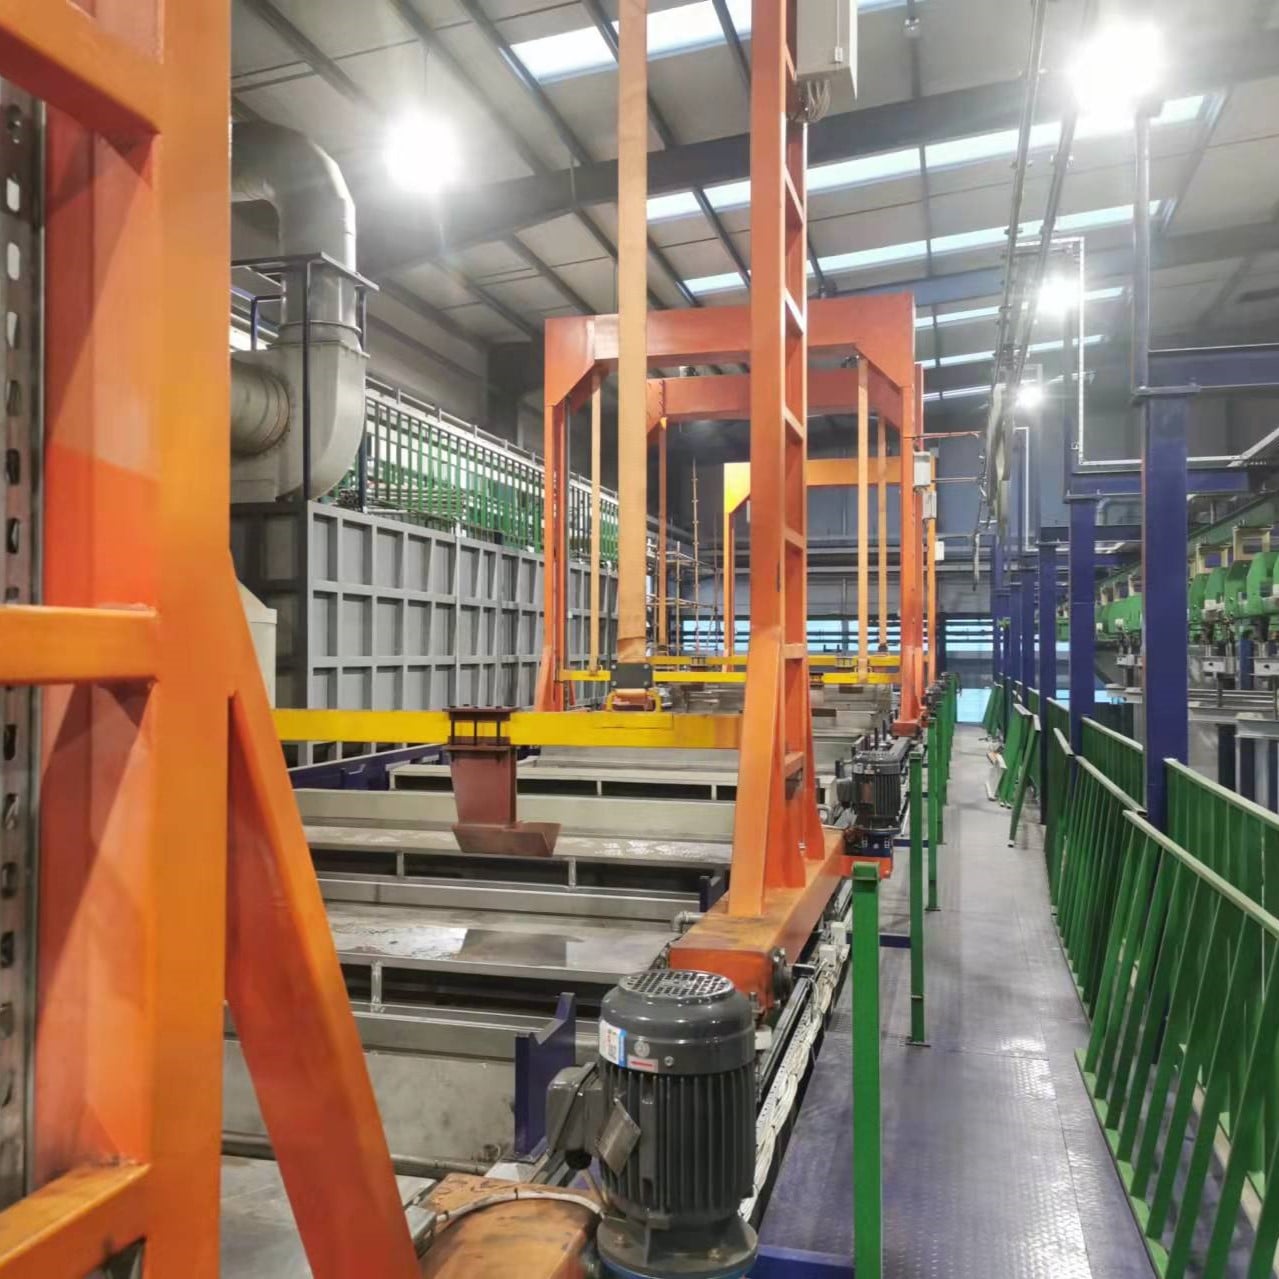
適切なコーティング技術を選択することは、現代の製造業において極めて重要な意思決定の一つです。電着塗装(e-coating)ラインは、優れた耐腐食性と複雑な形状への優れた被覆性を実現するため、自動車、家電、産業機械などの分野で急速に普及しています。しかし、多くのメーカーでは、電着塗装ラインと粉体塗装を単純に比較し、それぞれの技術が特定の産業用途に適している根本的な違いを十分に理解せずに選定しているのが現状です。電着塗装ラインの動作原理を従来の粉体塗装と比較・検討することで、生産目標、品質基準、予算といった自社の要件に最も合致した選択ができるようになります。
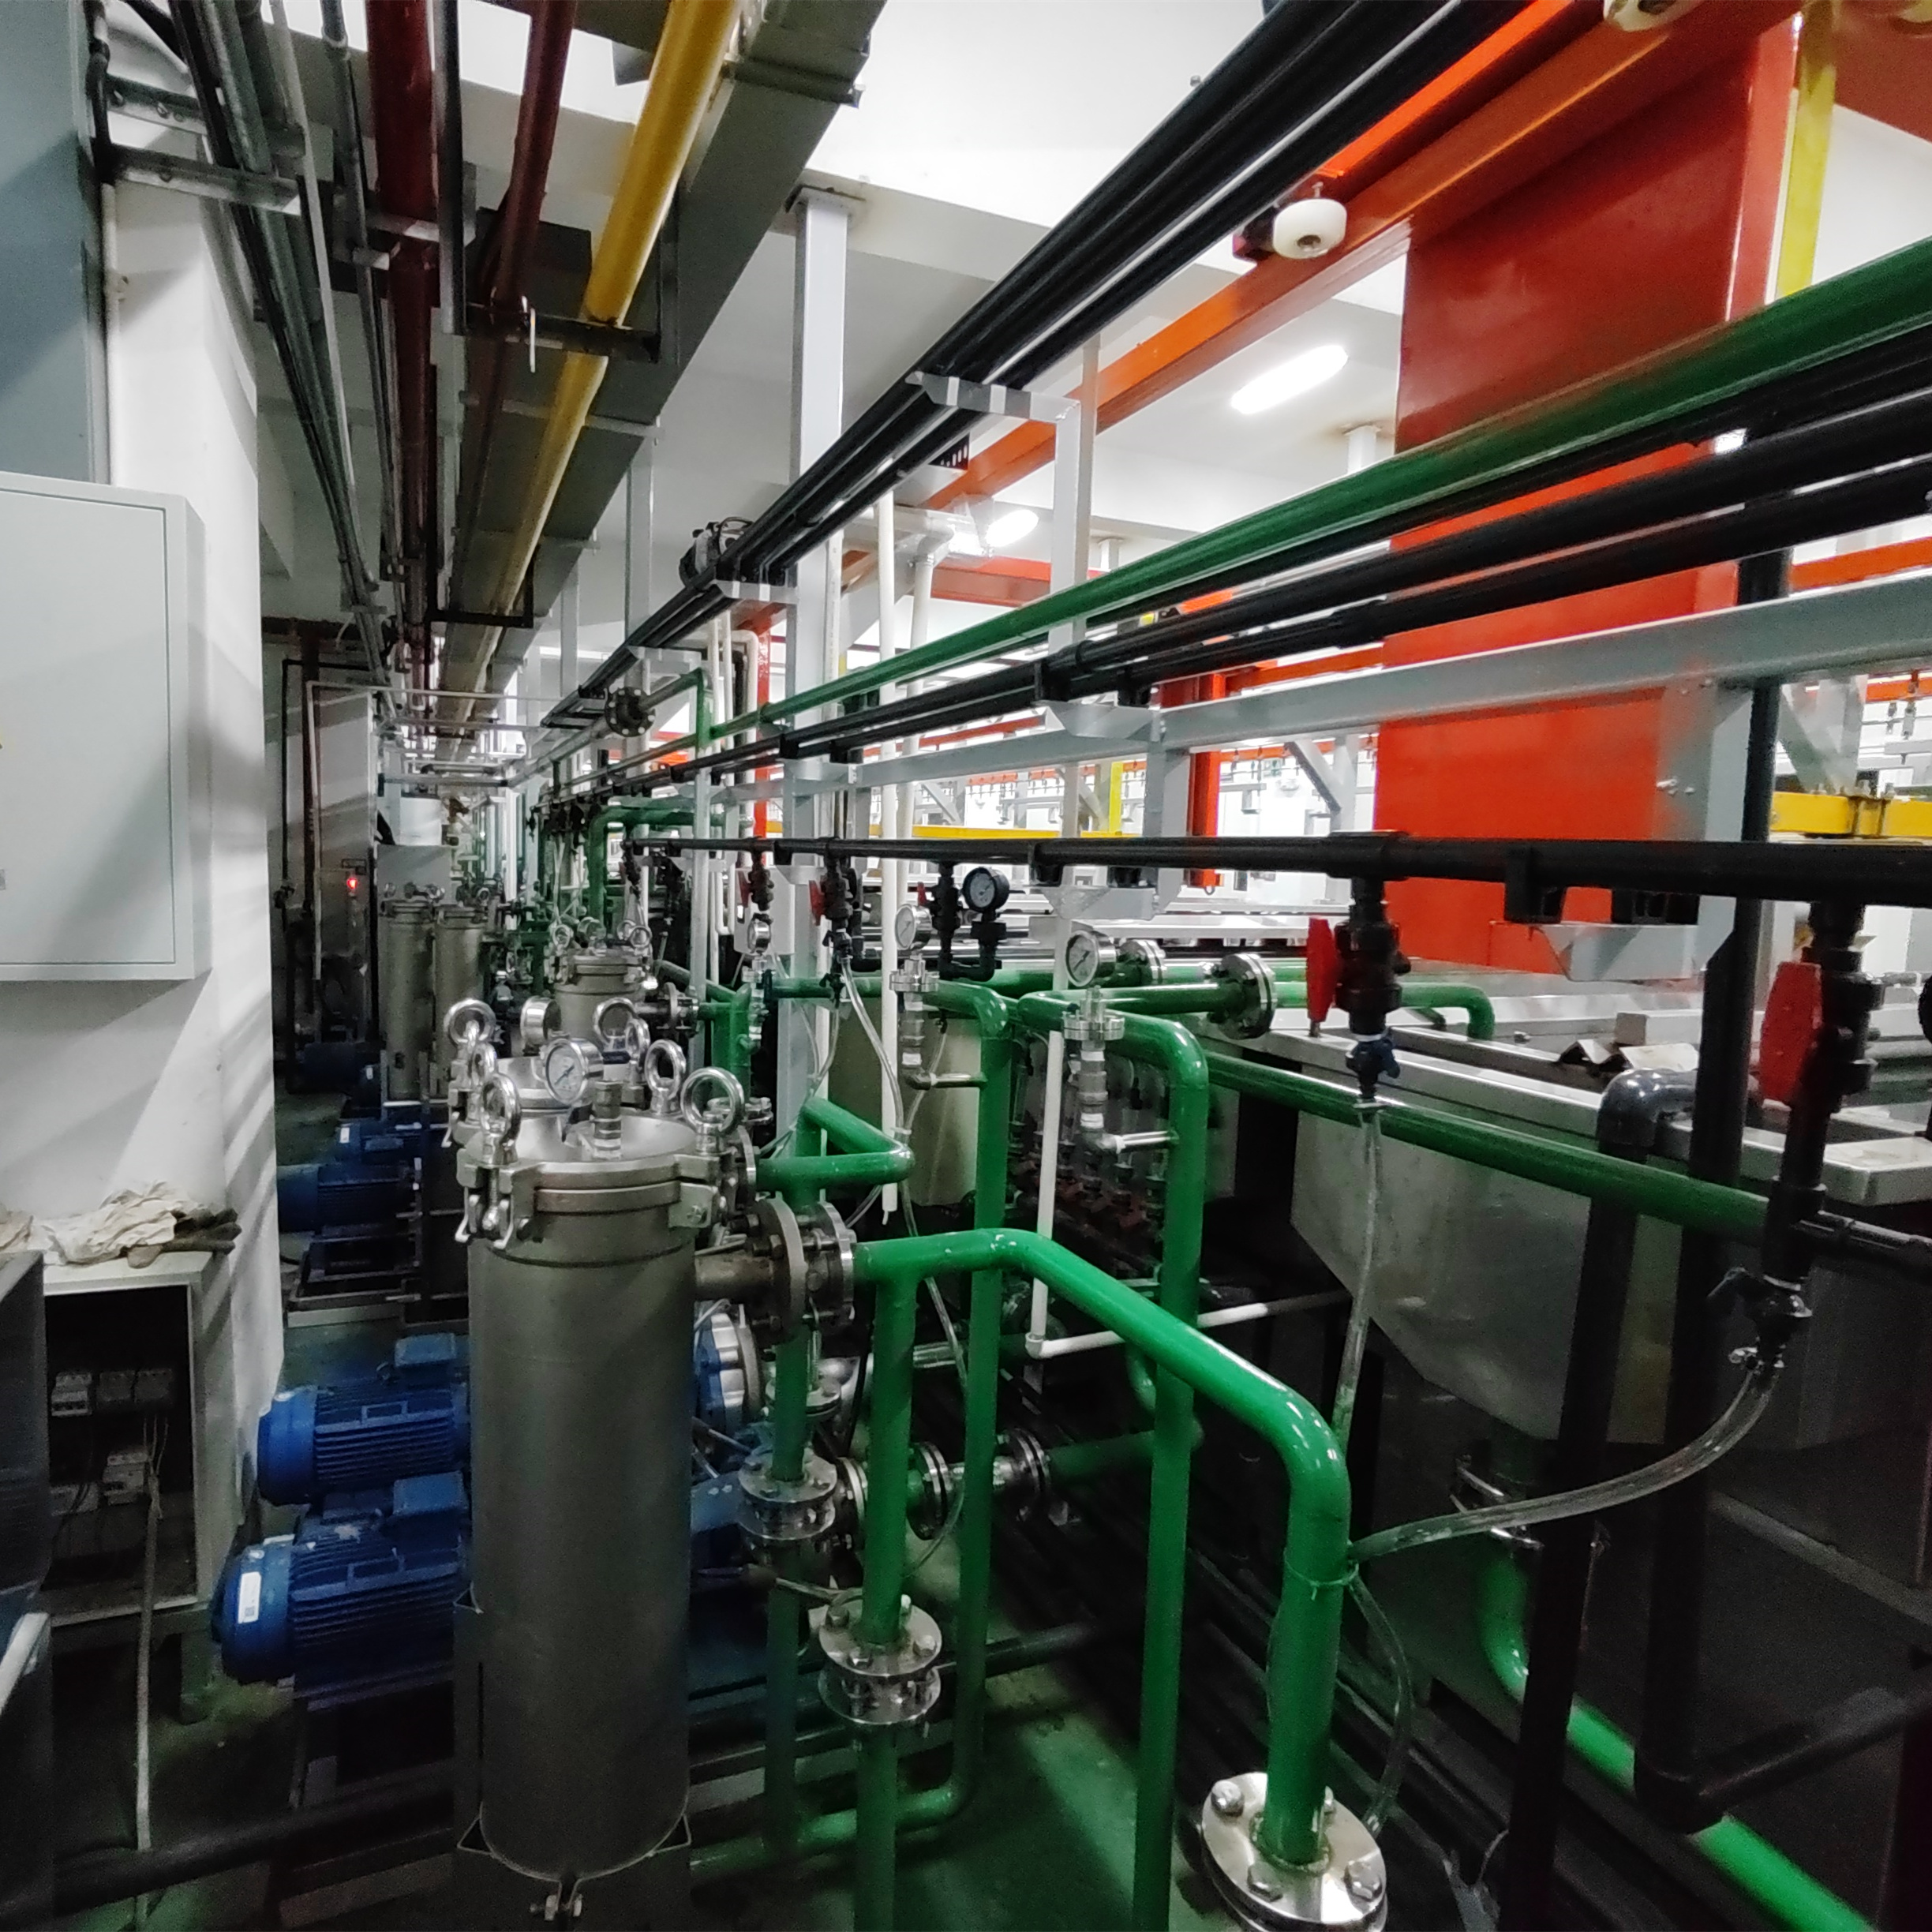
この2つの塗装方式の根本的な違いは、塗料の付着方法および硬化方法にあります。電着塗装ラインでは、金属基材を化学浴に浸漬した状態で電気的帯電を利用して塗料粒子を付着させます。一方、粉体塗装では、静電気噴霧による塗料の付着後に熱処理による硬化を行います。それぞれの方式には、異なる製造環境において特有の利点があります。産業施設では、電着塗装ラインと粉体塗装技術のいずれを採用するかを判断するにあたり、塗膜厚の均一性、被覆性能、環境規制への適合性、長期耐久性などを総合的に評価する必要があります。
電着塗装ライン技術と粉体塗装の違い
付着方法と工程の流れ
電着塗装ラインは、電気泳動沈着と呼ばれる工程で稼働します。この工程では、被塗物を帯電した塗料粒子を含む化学薬品槽に浸漬します。電位差により、塗料粒子がアースされた被塗物に向かって移動し、手の届きにくい空洞や凹部を含むすべての表面に均一に付着します。この浸漬方式は、静電噴霧式のガンで乾燥粉末を吹き付け、その後オーブン内で熱硬化させるパウダーコーティングとは、根本的に異なります。
市場は引き続き以下のような方向へと進化しています: e-coating Line 化学的には、水、樹脂、顔料、添加剤が複雑にバランスを取り合い、均一な塗膜厚さを実現します。一方、粉体塗装は、乾燥した熱可塑性または熱硬化性樹脂を用い、これをスプレーで吹き付けた後、加熱して連続した塗膜を形成します。電着塗装ラインでは、塗料がスプレーではなく電気化学的に付着するため、複雑な形状への被覆もより均一になり、粉体塗装のスプレー噴射時に生じやすい死角や塗膜の薄い部分を回避できます。
被覆性と塗膜厚さの制御
電着塗装ラインの主な利点の一つは、粉体塗装では十分に到達しにくい内面や密閉された領域を均一に塗装できる優れた能力です。部品を電着塗装ラインの浴槽に浸漬すると、塗料粒子が電気化学的にすべての露出面——中空のパイプやチューブの内側、複雑な空洞部など——へと移動します。一方、スプレー方式で塗布される粉体塗装は、スプレーの噴霧パターンが密閉空間内に十分に侵入できないため、こうした内面形状への対応が本質的に困難です。
電着塗装ラインは、浴条件や印加電圧に応じて通常15~50マイクロメートルの範囲で、優れた膜厚均一性も実現します。粉体塗装でも同程度の乾燥膜厚を達成できますが、均一性を保つには複数回のスプレー塗布と熟練した作業員の技術が必要です。一方、電着塗装ラインの浸漬方式は、スプレーの噴霧パターン、塗布機器との距離、空気圧の調整など、粉体塗装の品質および再現性に影響を与える多くの変動要因を排除します。
産業応用と適合性
自動車および構造用アプリケーション
自動車産業では、車両の寿命を延ばすために腐食防止性能が極めて重要であるため、車体保護に電着塗装ライン技術が広く採用されています。自動車メーカーは、車両の床下保護、フレーム塗装、構造部品へのコーティングなどに電着塗装ラインシステムを活用しています。これは、浸漬工程によって優れたカソード防食効果が得られるからです。一方、粉体塗装は、外観やカラーバリエーションがカソード防食性能よりも重視される、目立つ外装パネルやトリム部品、装飾面などに多く用いられます。
電着塗装ラインは、塩水噴霧や湿度、腐食性環境から露出した金属を保護する必要がある家電メーカー、HVAC機器メーカー、重機メーカーにとって特に価値があります。電着塗装ラインで実現される電気化学的結合は、分子レベルでの密着をもたらし、過酷な使用条件下では、粉体塗装よりも剥離・欠け・腐食の進行に対して優れた耐性を発揮します。一方、粉体塗装は、屋外建築用部材や民生品など、仕上げの美観品質や色の多様性が最も重視される用途で優れています。
コスト、生産能力、および運用上の要因
電着塗装ラインは、電気設備、化学薬品供給ネットワーク、廃水処理設備、および特殊なタンク設計など、多額の初期投資とインフラ整備を必要とします。しかし、一度稼働すれば、複雑な部品に対しては、スプレー塗装よりも浸漬が速く、各シフトに熟練したスプレー作業員を配置する必要がないため、通常、より高い生産性を実現できます。一方、粉体塗装システムは初期投資コストが比較的低く抑えられますが、作業員による均一な技術の維持、環境制御、およびスプレーブースの丁寧な保守管理が不可欠です。
環境規制への適合性は、この2つの方法で大きく異なります。電着塗装ラインでは、排水処理を要する水系廃液が発生しますが、塗料が水性であるため、揮発性有機化合物(VOC)の排出量は極めて少なくなります。一方、粉体塗装では排水は発生しませんが、空気中に飛散する粉体粒子の回収・処分のための設備投資が必要です。環境規制が厳しいメーカー、あるいは大気質基準が厳格化しつつある地域に工場を有するメーカーでは、電着塗装ラインが好まれることが多いです。
性能特性および長期耐久性
腐食抵抗と環境保護
電着塗装ラインが提供する防食性能は、ほとんどの産業環境において粉体塗装を上回ります。これは、カソード電着によって優れた密着性と連続した塗膜が得られ、欠陥が極めて少なくなるためです。塩水噴霧試験(サルトスプレー試験)による防食評価では、電着塗装ラインで塗装された部品は、粉体塗装部品に比べて大幅に長寿命であり、特に海洋・沿岸環境下での差は顕著です。また、電着塗装ラインは内面にも均一に塗装できるため、粉体塗装では塗装されず腐食のリスクが残る部位まで、確実に防食保護が及ぶという利点があります。
粉体塗装は、外装部品の外観保護性および耐摩耗性に優れていますが、複雑な構成部品に対して電着塗装ラインが提供する包括的な防食性能には及びません。粉体塗装は、塗布が完全でない場合、エッジ部や継ぎ目部分で腐食が発生しやすくなります。一方、電着塗装ラインは浸漬方式を採用しているため、こうした弱点を解消します。過酷な環境下で長期にわたる耐久性が求められる用途では、電着塗装ラインが一貫して優れた性能を発揮します。
外観的・機能的特性
粉体塗装は、電着塗装ラインでは実現できない美的なメリットを提供します。例えば、光沢のある仕上げ、鮮やかな色彩、凹凸のある質感、そして家電製品や建築用途で消費者の注目を集める劇的な視覚効果などです。一方、電着塗装ラインは通常、マットまたはサテン調の仕上げを生み出しますが、これは粉体塗装ほどの視覚的インパクトには乏しいものの、優れた機能性を備えています。多くのメーカーでは、両技術を順次活用しています。つまり、構造部材の腐食防止を目的として電着塗装を行い、その後に粉体塗装または液体塗料を用いて外観性と消費者への可視性を高めています。
電着塗装ラインは、外観よりも保護性能を重視して設計されており、隠蔽部品や構造部品、あるいは見た目よりも耐久性が優先される部品に最適です。一方、粉体塗装は、保護性能と同程度に外観品質が求められる場合に非常に優れた性能を発揮します。この違いを理解することで、メーカーは機能的要件と市場向け要件の両方を満たすための適切な塗装技術、あるいは複数技術の組み合わせを選択できます。
よくある質問
電着塗装ラインとはどのようなもので、どのように動作するのでしょうか?
電着塗装ラインは、金属製の部品を化学浴に浸漬し、電流を用いて塗料粒子を付着させる浸漬式塗装システムです。電位差により帯電した塗料粒子が電気化学的にアースされた部品表面へと移動し、分子レベルで密着する均一で連続した塗膜を形成します。この工程は、スプレーや粉体塗装では均一に到達が難しい複雑な形状や内面の保護に非常に効果的です。
自動車用途において、なぜ粉体塗装ではなく電着塗装ラインを選ぶべきなのでしょうか?
自動車製造では、電着塗装ラインが好まれています。これは、優れたカソード防食効果、卓越した耐腐食性、および複雑な構造部品への均一な塗布を実現するためです。浸漬方式により、内腔部、車体下部、密閉空間など、粉体塗装ではスプレーによる塗布が困難な部位にも完全に塗膜が形成されます。自動車メーカーは長期的な耐腐食性と構造保護を重視しており、湿気や塩分にさらされるボディパネルやフレーム部品には、電着塗装ラインが業界標準となっています。
同一部品に対して、電着塗装ラインと粉体塗装を併用することは可能ですか?
はい、多くのメーカーが、保護性と美観の両方を最適化するために、この2つの技術を順次適用しています。まず電着塗装(e-coating)を施して、包括的な防食性能と構造的耐久性を確保し、その後、目立つ部分には粉体塗装を施して色合い、光沢、外観上の魅力を高めます。この組み合わせ方式では、電着塗装の機能的優位性と粉体塗装の視覚的メリットをそれぞれ活かし、複雑な産業用製品に対して総合的に優れた性能を実現します。