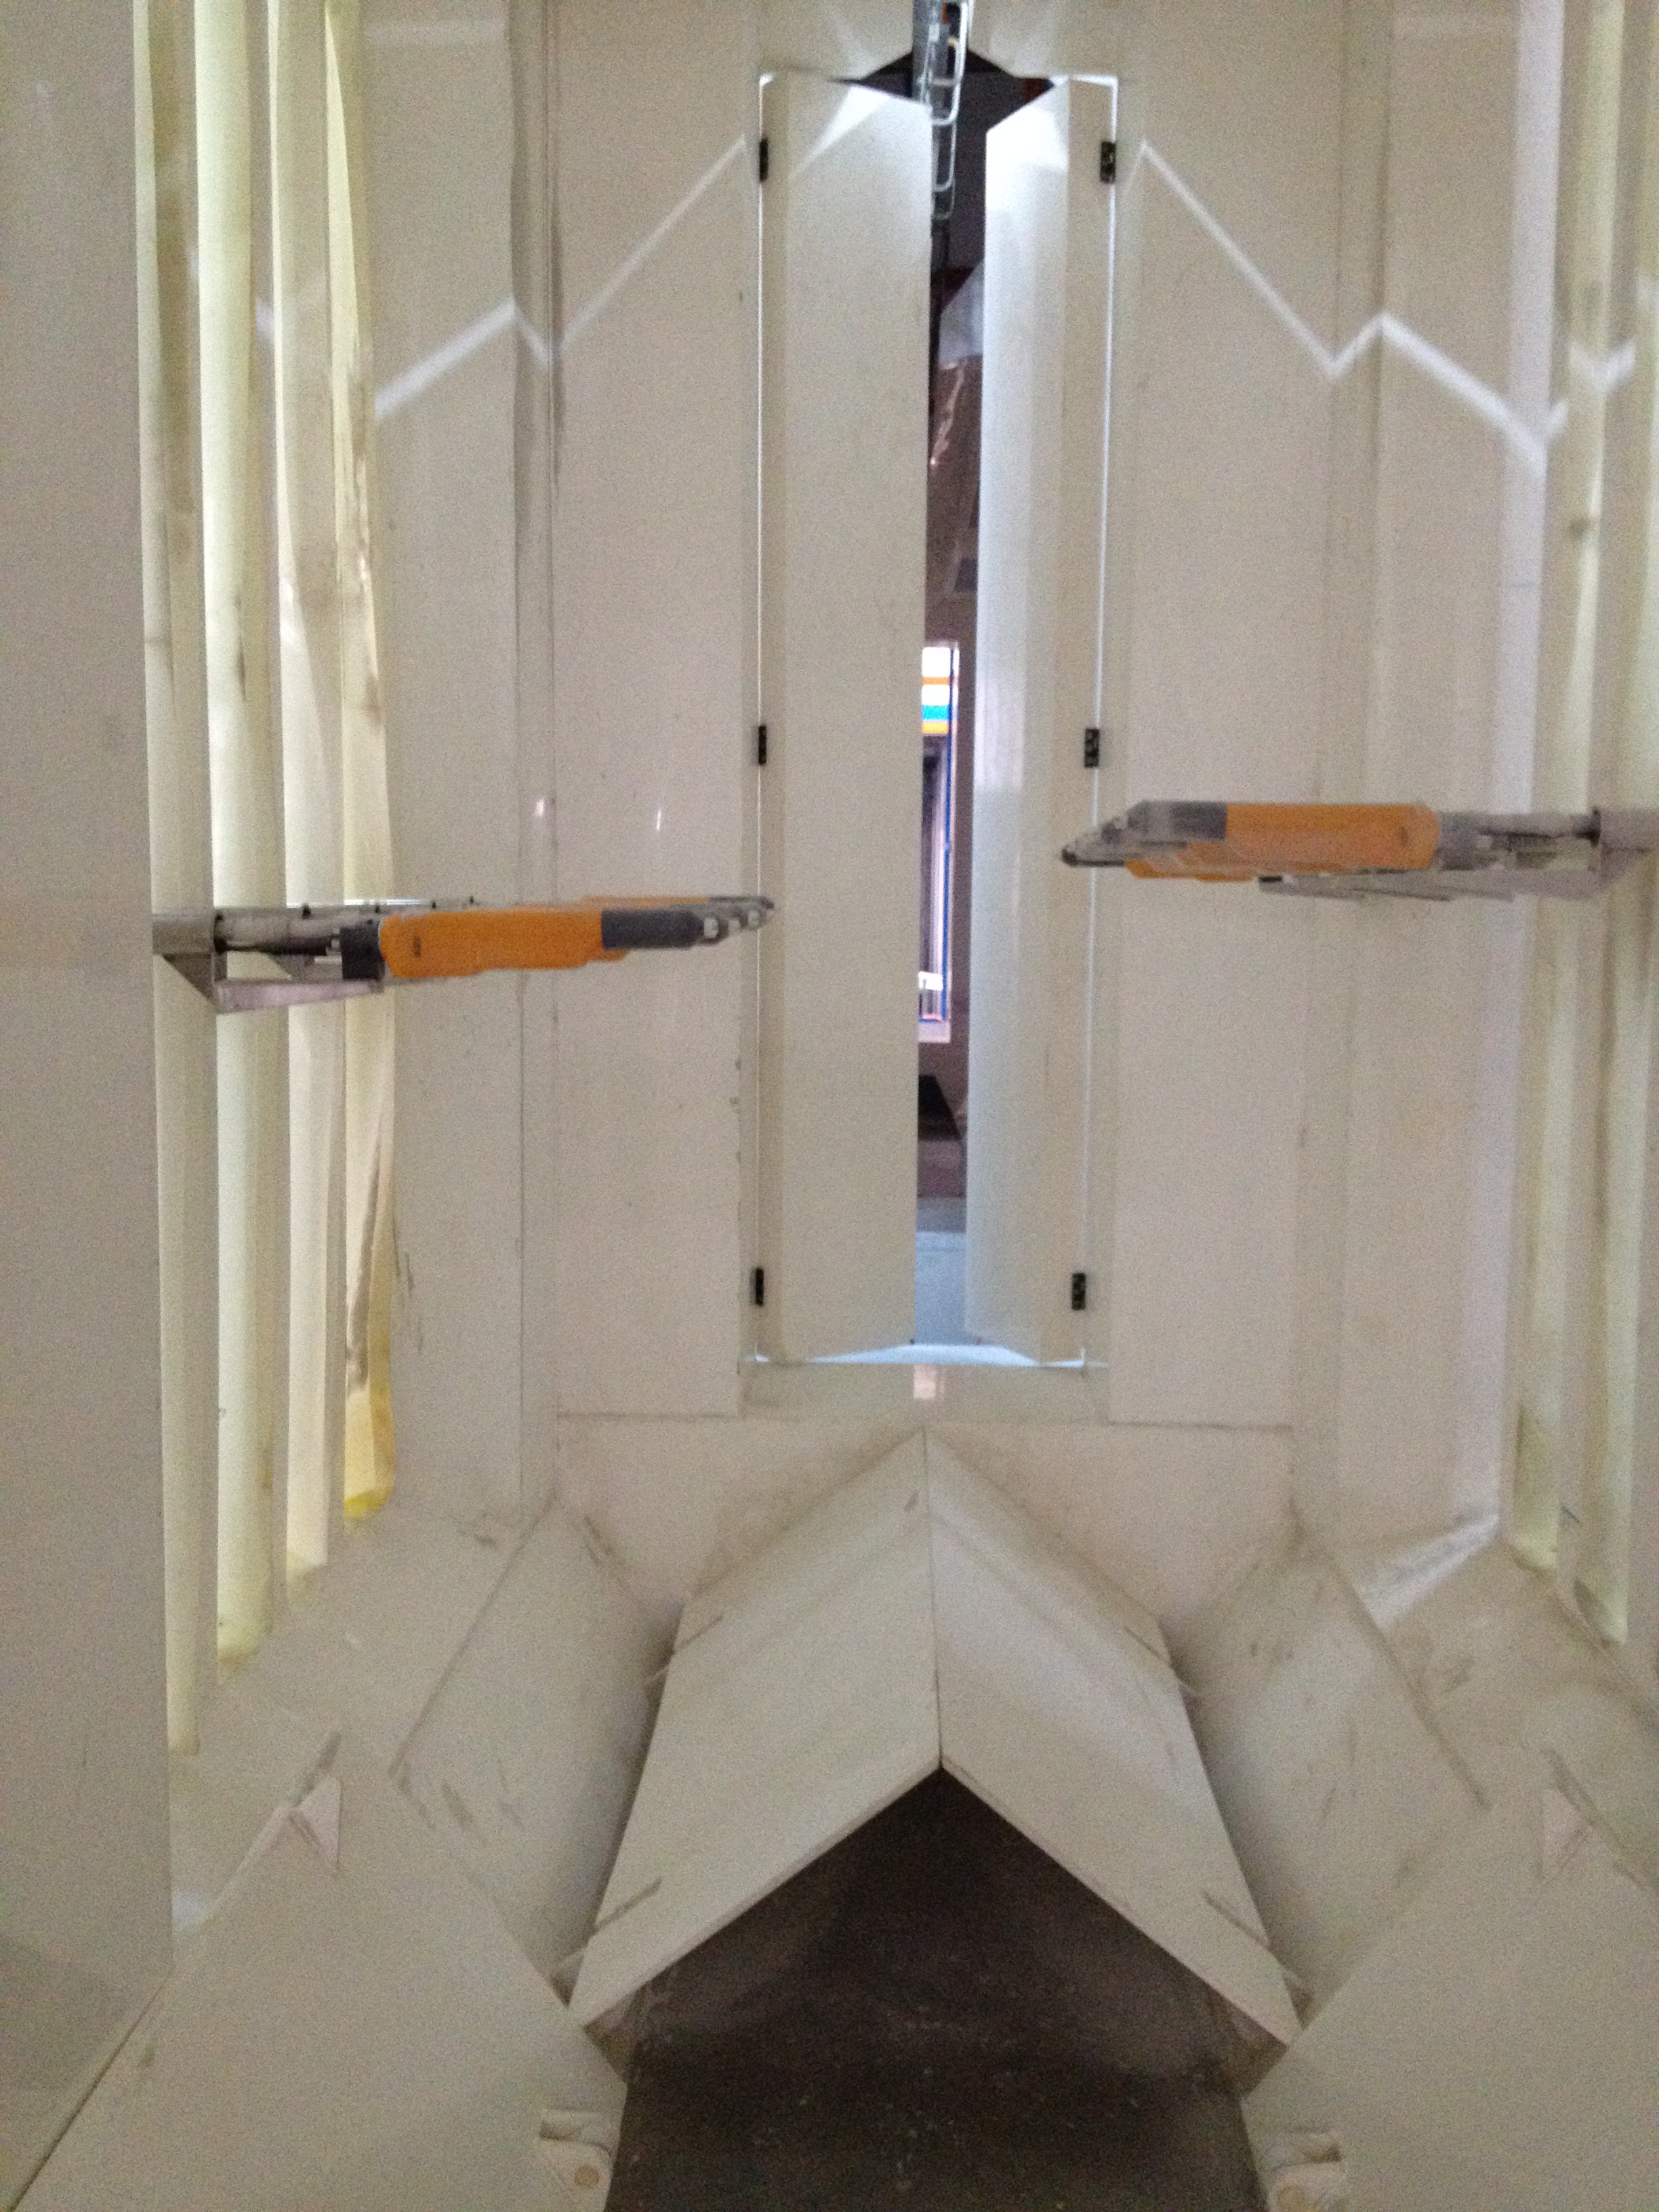
Выбор между автоматическими и ручными конфигурациями окрасочных камер является одним из наиболее важных решений, стоящих перед производителями в процессах отделочной обработки поверхностей. Этот выбор напрямую влияет на производственную мощность, стабильность качества наносимого покрытия, трудозатраты...
Показать больше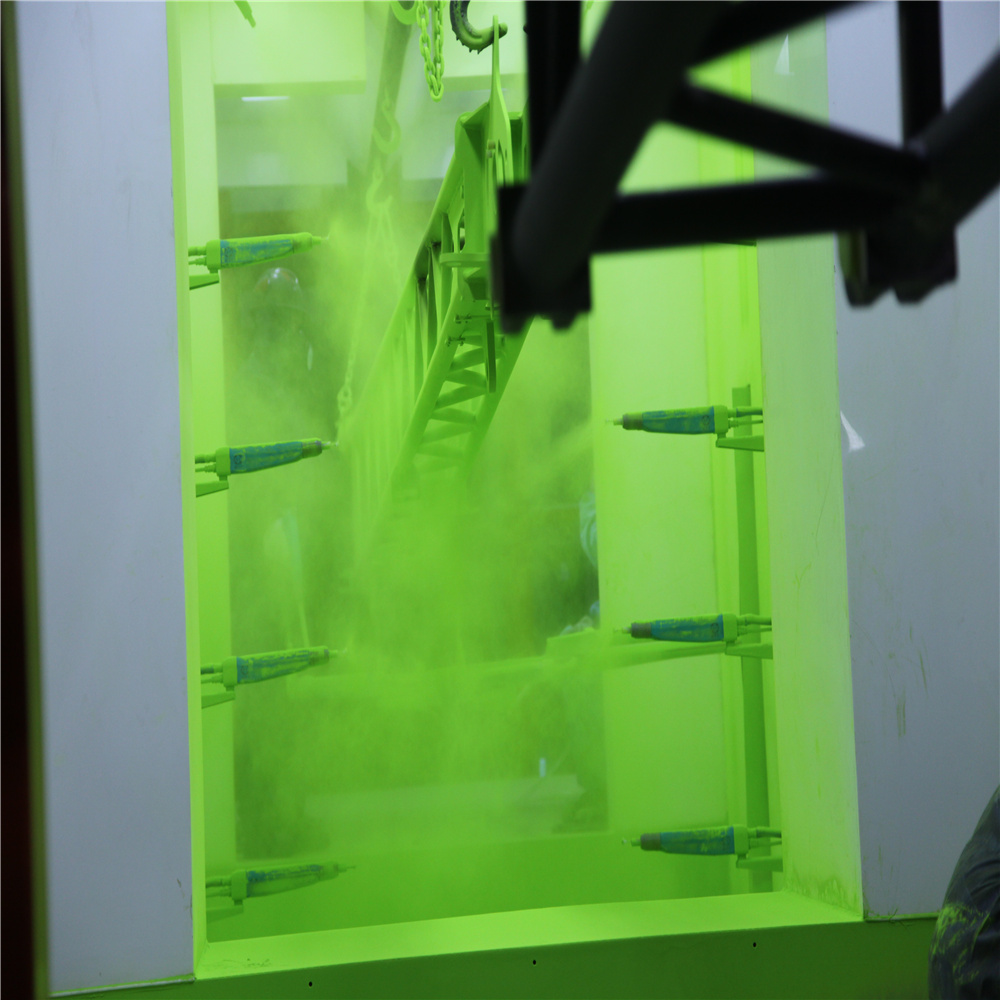
Как работает электростатическое порошковое покрытие: основные физические принципы и механизм. Электростатическая зарядка и заземление: принцип притяжения. Всё начинается с электростатической зарядки, которая, по сути, обеспечивает получение равномерных покрытий при порошковой окраске...
Показать больше
Понимание трудностей электростатического нанесения на сложные геометрические формы. Эффект Фарадея и экранирование на трёхмерных деталях. При работе со сложными трёхмерными деталями, такими как теплообменники или автомобильные рамы, эффект Фарадея существенно затрудняет процесс...
Показать больше
Основы физики: как электростатический заряд обеспечивает высокую эффективность переноса. Процесс электростатического порошкового покрытия основан на фундаментальных физических законах, в первую очередь на законе Кулона, который способствует повышению качества нанесения покрытий. При подаче порошка...
Показать больше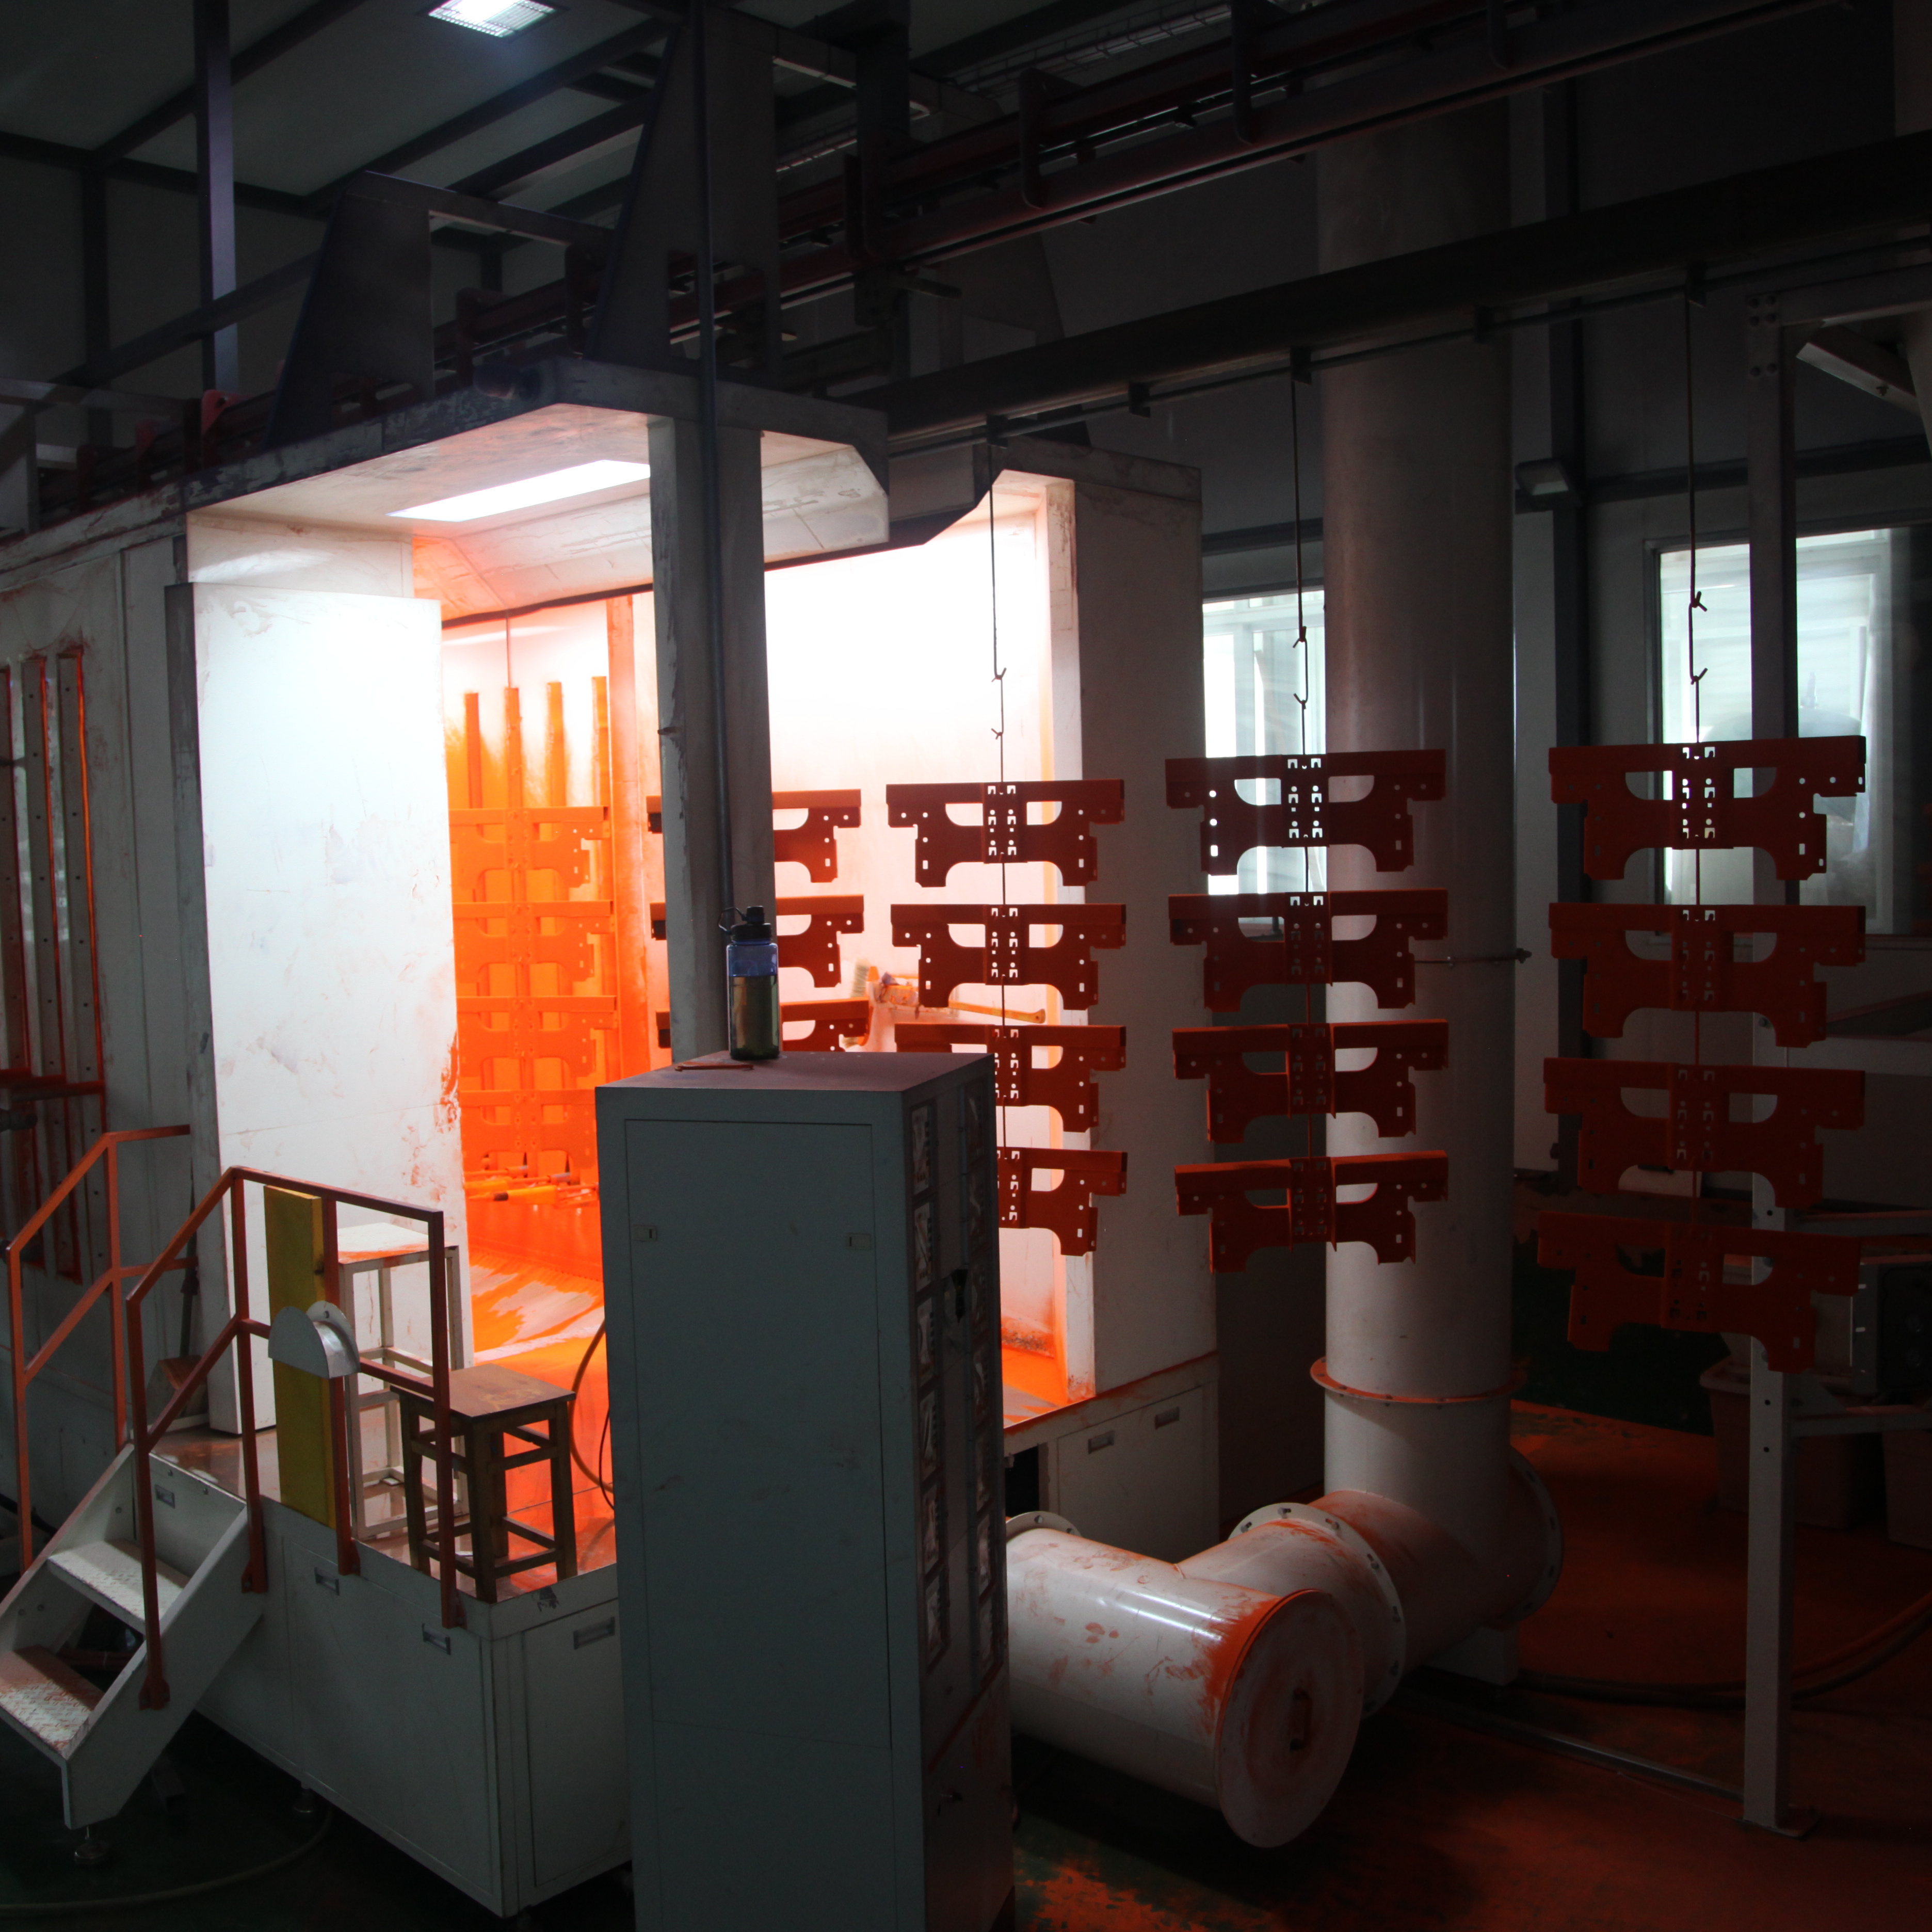
Электрическая целостность: заземление, стабильность заряда и оптимизация напряжения. Недостатки заземления и следы искр в автоматических электростатических системах порошкового покрытия. При неправильном заземлении возникают паразитные электрические токи, которые...
Показать больше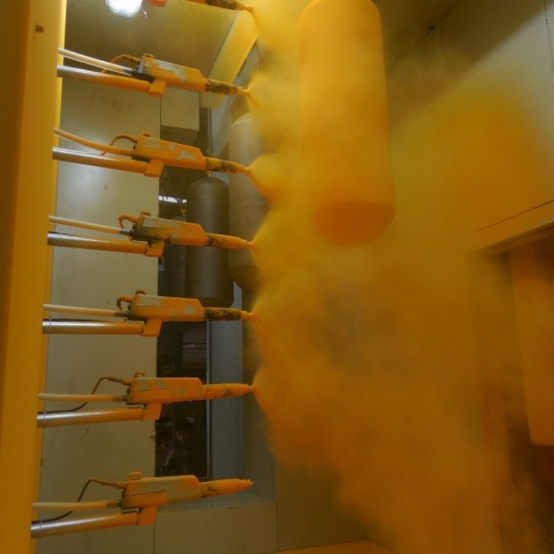
Принцип работы электростатической системы порошкового покрытия. Основные компоненты и принципы электростатического заряда. Электростатические системы порошкового покрытия функционируют благодаря трём основным элементам: подающему устройству порошка, электростатическому распылительному пистолету и системе заземления...
Показать больше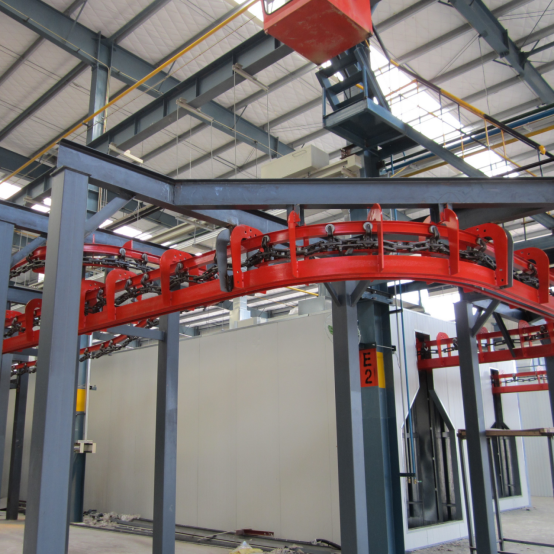
Подготовка поверхности: критически важный первый этап любой линии порошкового покрытия. Очистка, обезжиривание и дробеструйная обработка для обеспечения оптимального сцепления. Правильная подготовка поверхности перед нанесением покрытия предотвращает досадные отказы, вызванные остатками загрязнений...
Показать больше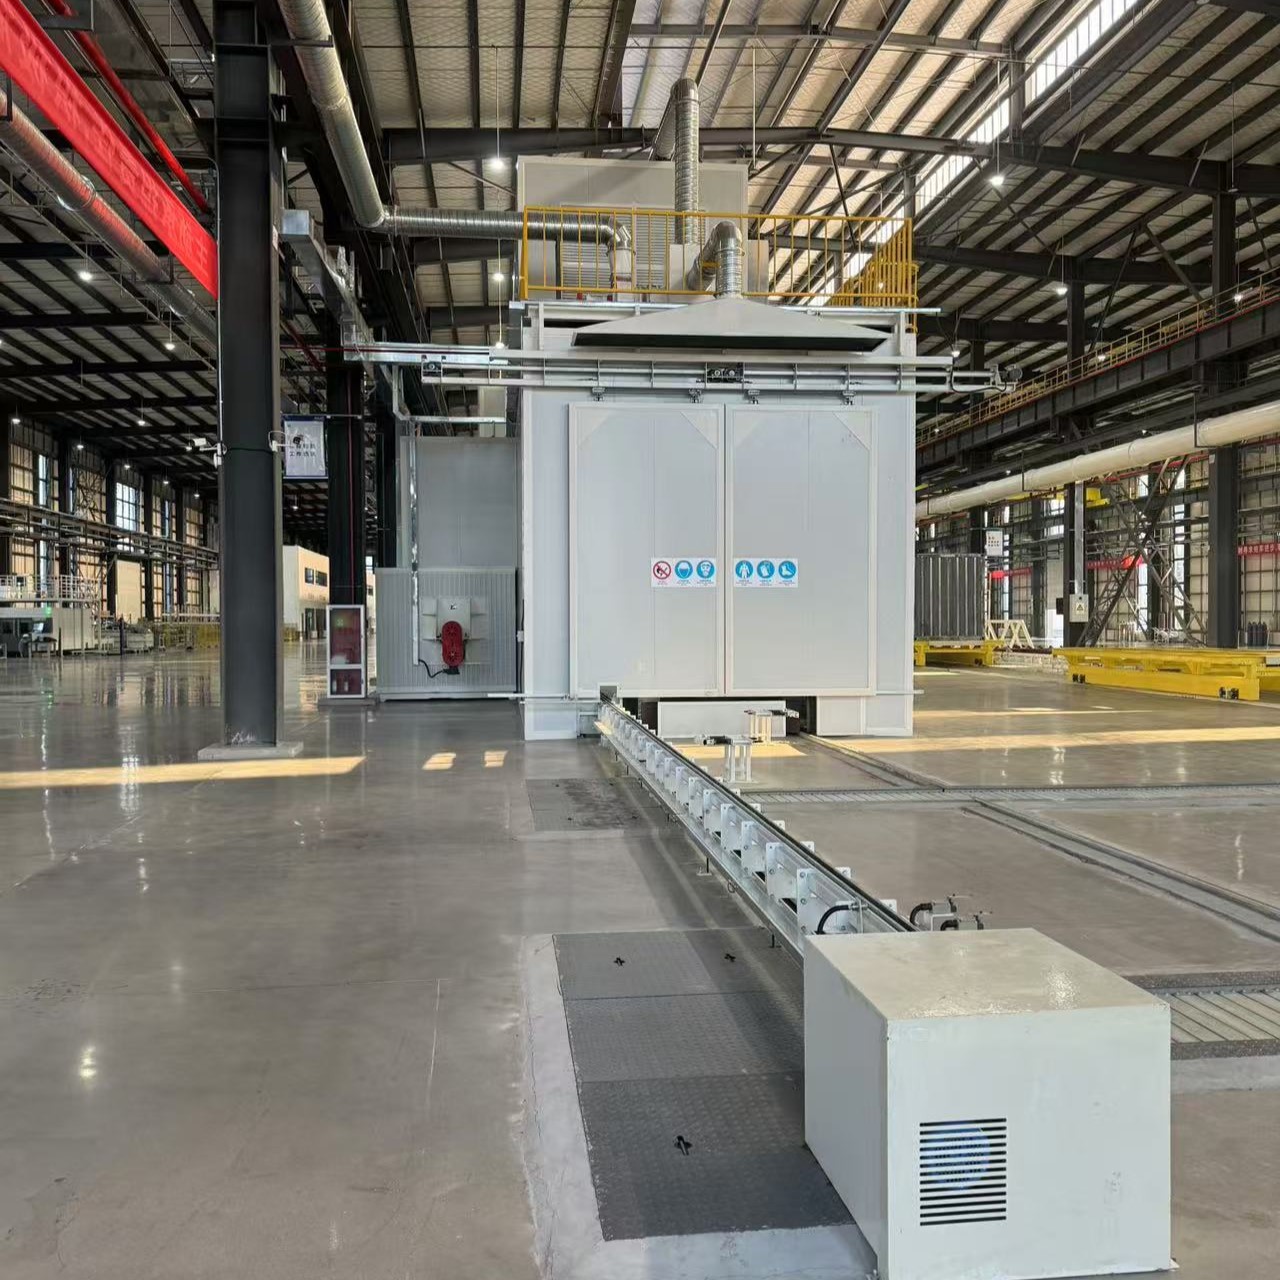
Качество и однородность покрытия при различных конфигурациях линий порошкового покрытия. Равномерность толщины плёнки, частота дефектов и воспроизводимость процесса. Автоматизированные линии порошкового покрытия, как правило, демонстрируют отклонение толщины сухой плёнки около 5 % по сравнению...
Показать больше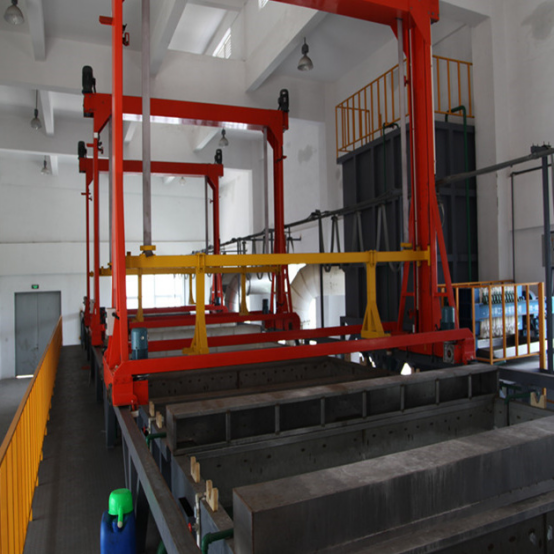
Субстрат-специфические стратегии предварительной обработки на общей линии порошкового покрытия. Эффективная предварительная обработка критически важна для обеспечения адгезии и коррозионной стойкости при обработке алюминиевых профилей и стальных деталей на одной и той же линии порошкового покрытия. Субстрат-специфич...
Показать больше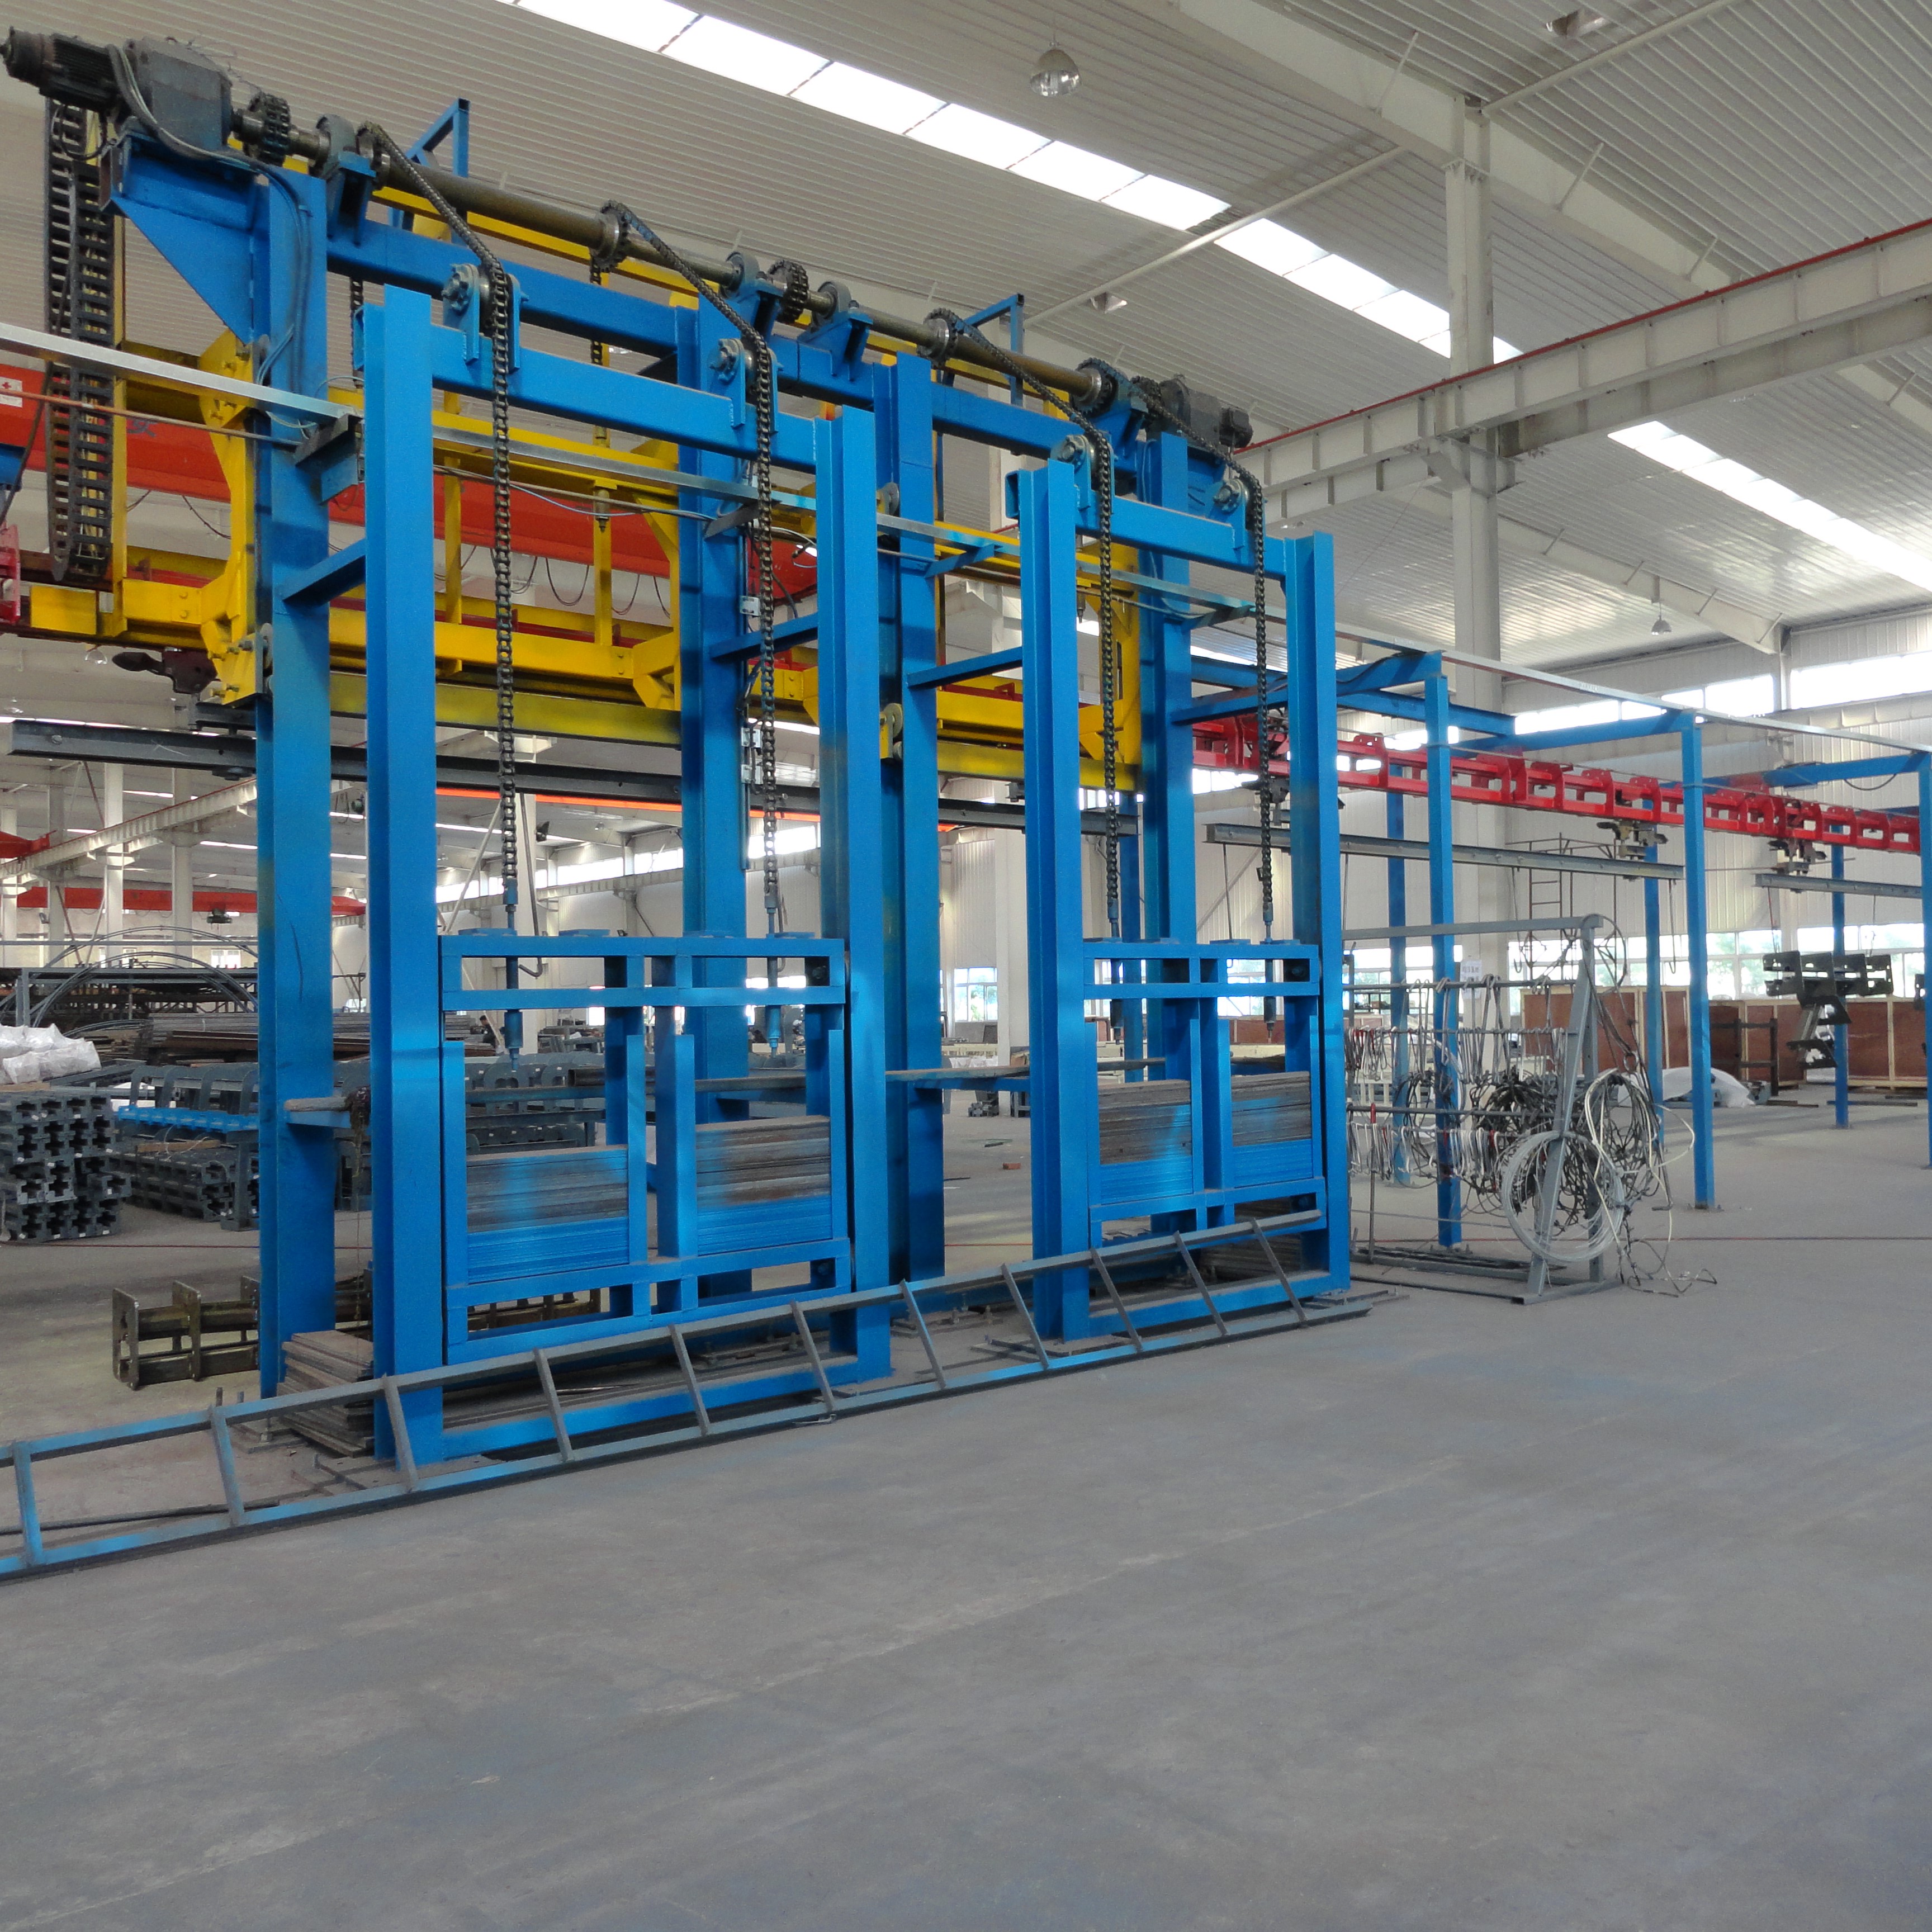
Основные принципы проектирования высокопроизводительных линий порошкового покрытия. Согласование такт-времени на этапах предварительной обработки, нанесения и отверждения. Правильный подбор временных параметров между предварительной обработкой, нанесением и отверждением определяет эффективность процесса порошкового покрытия...
Показать больше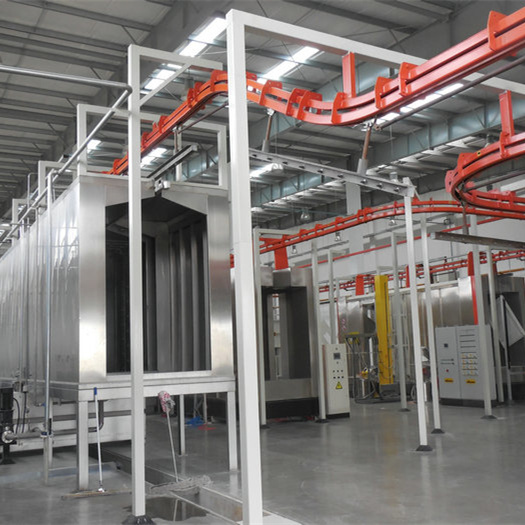
Основной принцип компоновки: координация рабочего процесса, пространства и функций линии порошкового покрытия. Линейная, U-образная и модульная схемы технологического процесса — преимущества, ограничения и область применения. Выбор правильной схемы компоновки является критически важным...
Показать больше
Copyright © 2025 Yangzhou OURS Machinery Co., Ltd.All rights reserved. - ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ
 EN