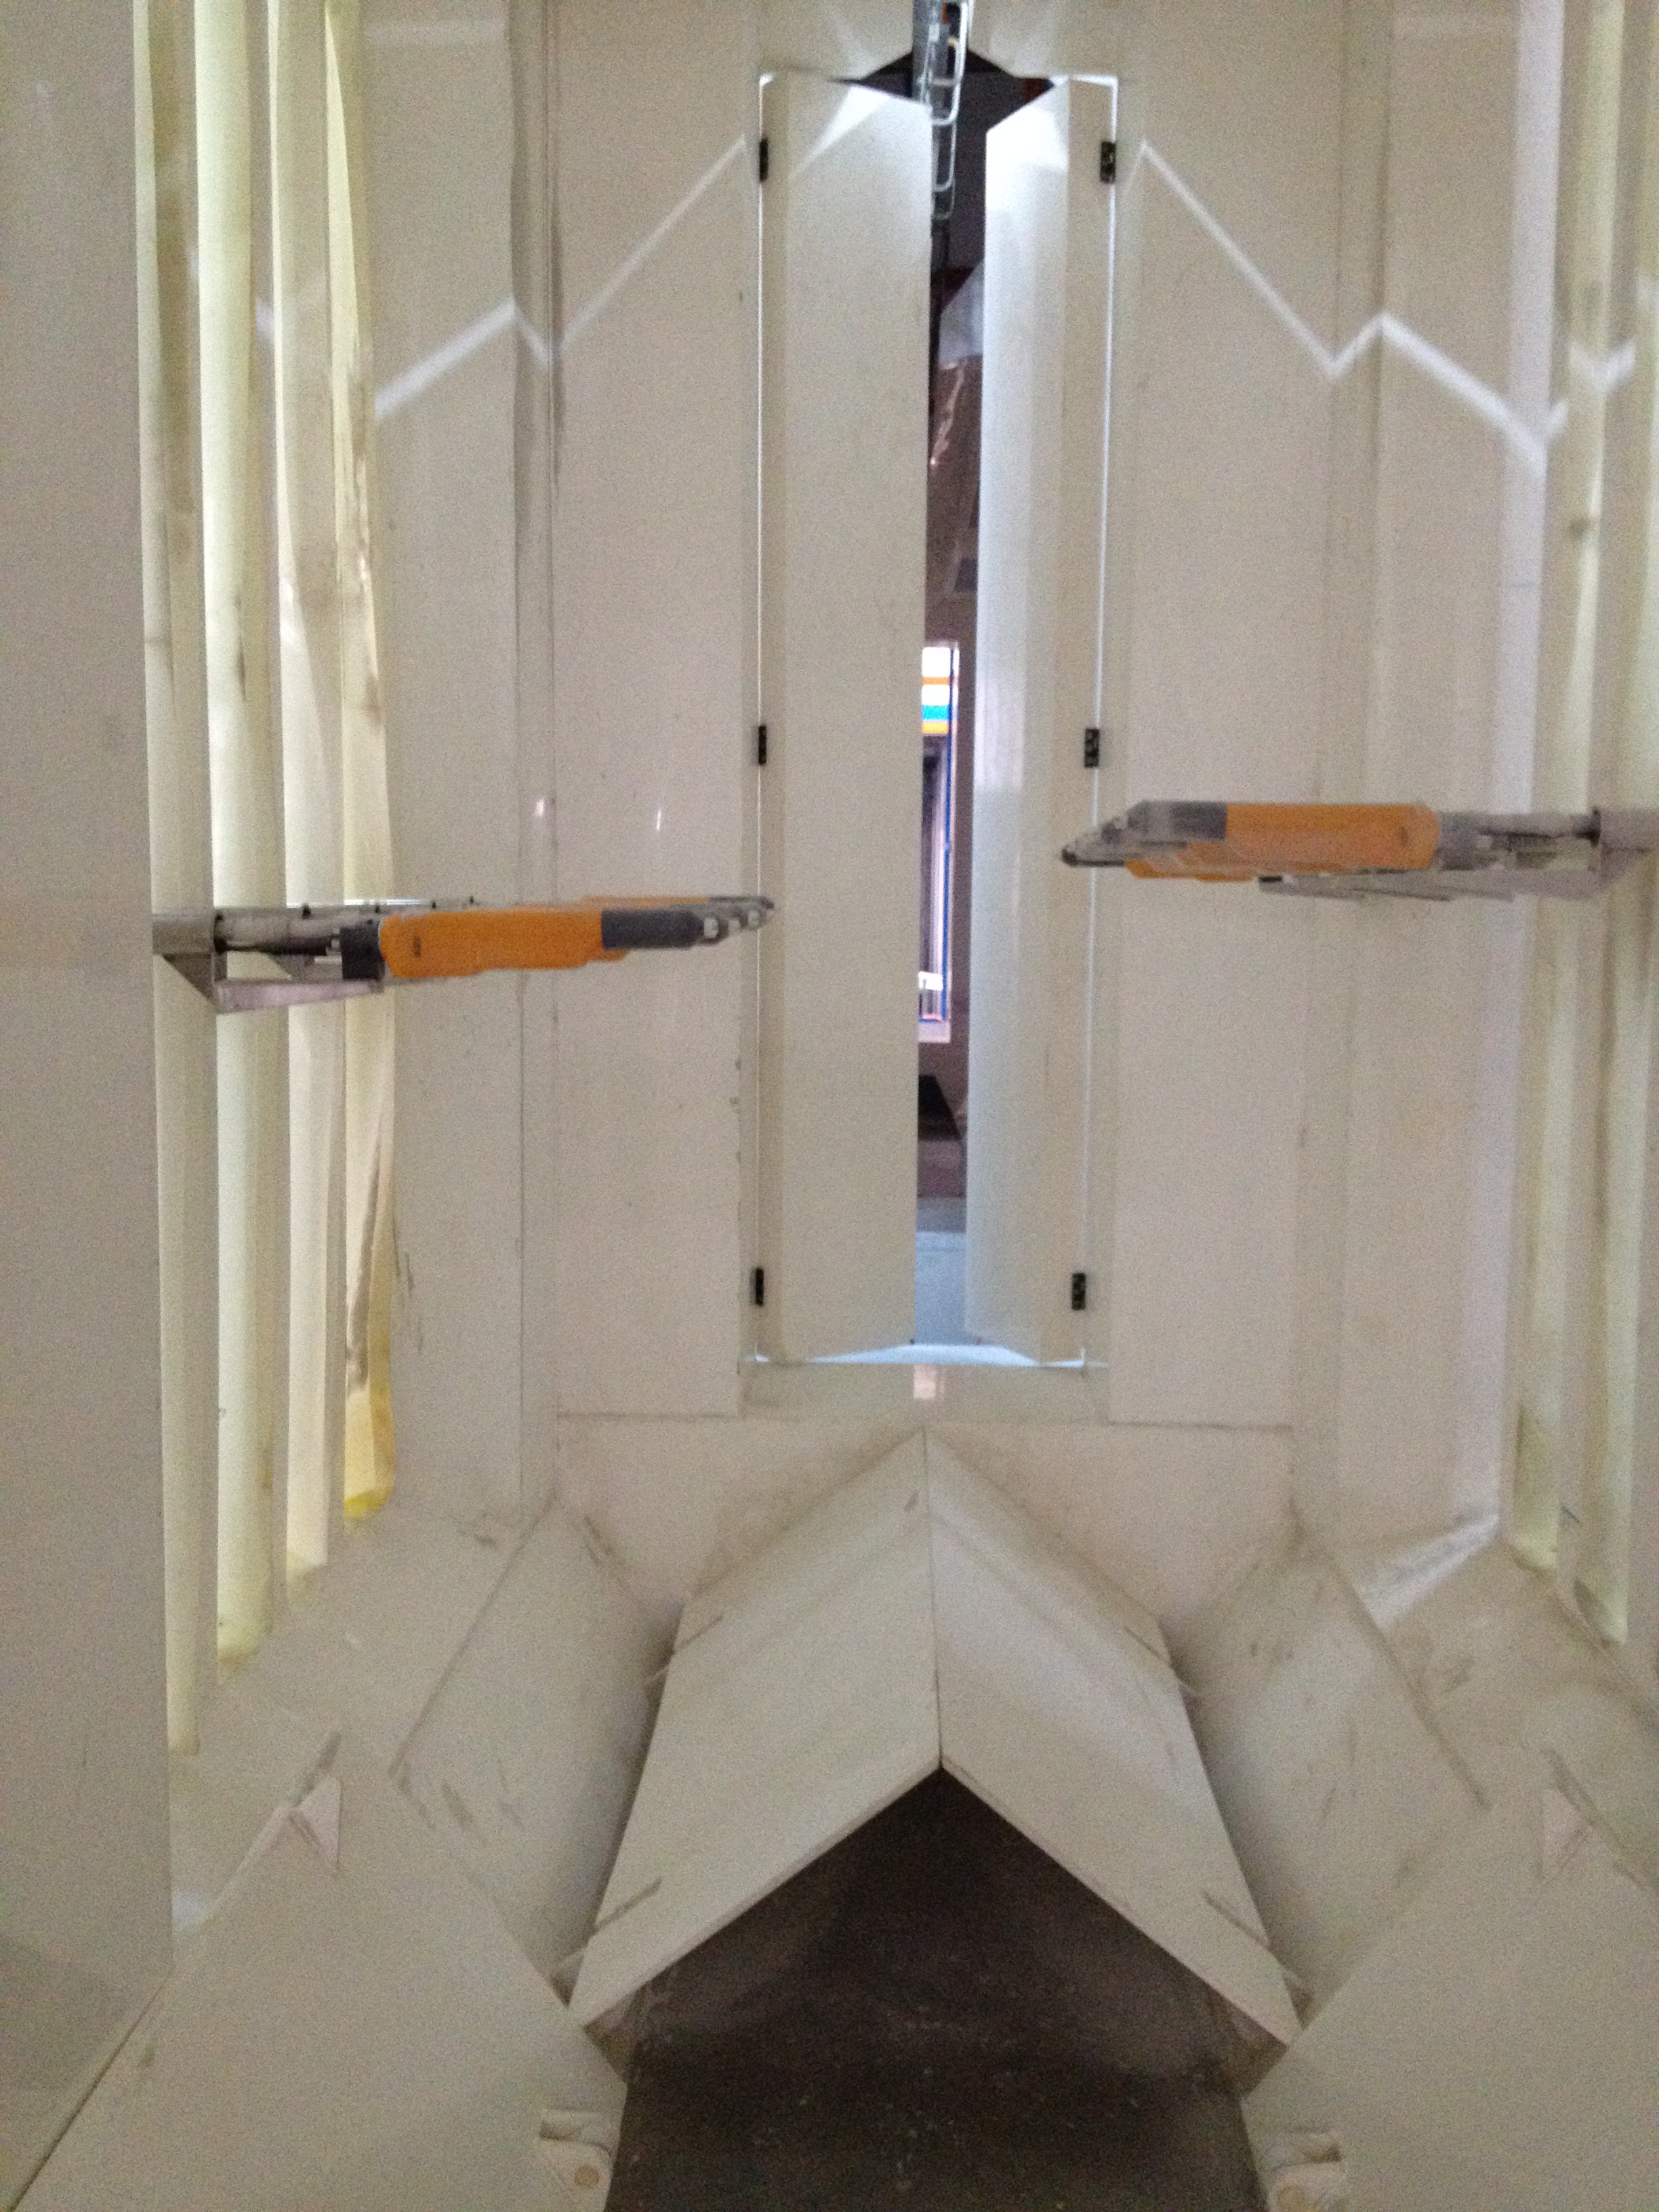
انتخاب بین پیکربندیهای کابینهای اسپری خودکار و دستی یکی از مهمترین تصمیماتی است که تولیدکنندگان در عملیات پایانی سطح با آن روبرو هستند. این انتخاب بهطور مستقیم بر ظرفیت تولید، ثبات کیفیت پوشش و...
مشاهده بیشتر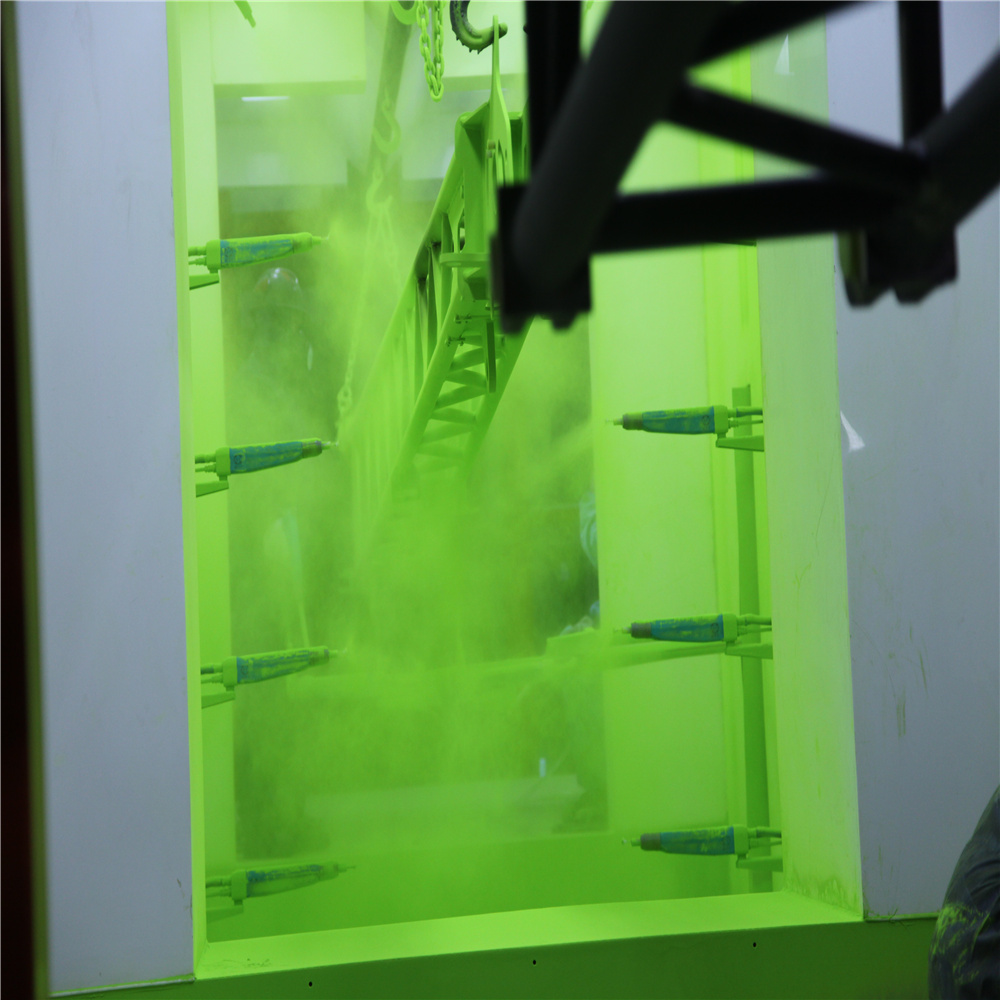
نحوه عملکرد پوششدهی الکترواستاتیک با پودر: فیزیک اصلی و مکانیزم شارژ الکترواستاتیک و اتصال به زمین: اصل جذب کل این فرآیند با شارژ الکترواستاتیک آغاز میشود که در واقع امکان ایجاد پوششهای یکنواخت را در پوششدهی با پودر فراهم میکند...
مشاهده بیشتر
درک چالشهای نهادهگذاری الکترواستاتیک بر روی اشکال پیچیده اثر قفس فارادی و سایهاندازی در قطعات سهبعدی هنگام کار با قطعات پیچیده سهبعدی مانند مبدلهای حرارتی یا شاسیهای خودرو، اثر قفس فارادی واقعاً مانع انجام صحیح فرآیند میشود...
مشاهده بیشتر
فیزیک اصلی: چگونه بار الکترواستاتیک امکان دستیابی به بازده انتقال بالا را فراهم میکند فرآیند پوششدهی الکترواستاتیک با پودر بر اساس اصول بنیادی فیزیک، عمدتاً قانون کولن، کار میکند که در دستیابی به نتایج بهتر در اعمال پوششها کمک میکند. هنگامی که پودر را اعمال میکنیم...
مشاهده بیشتر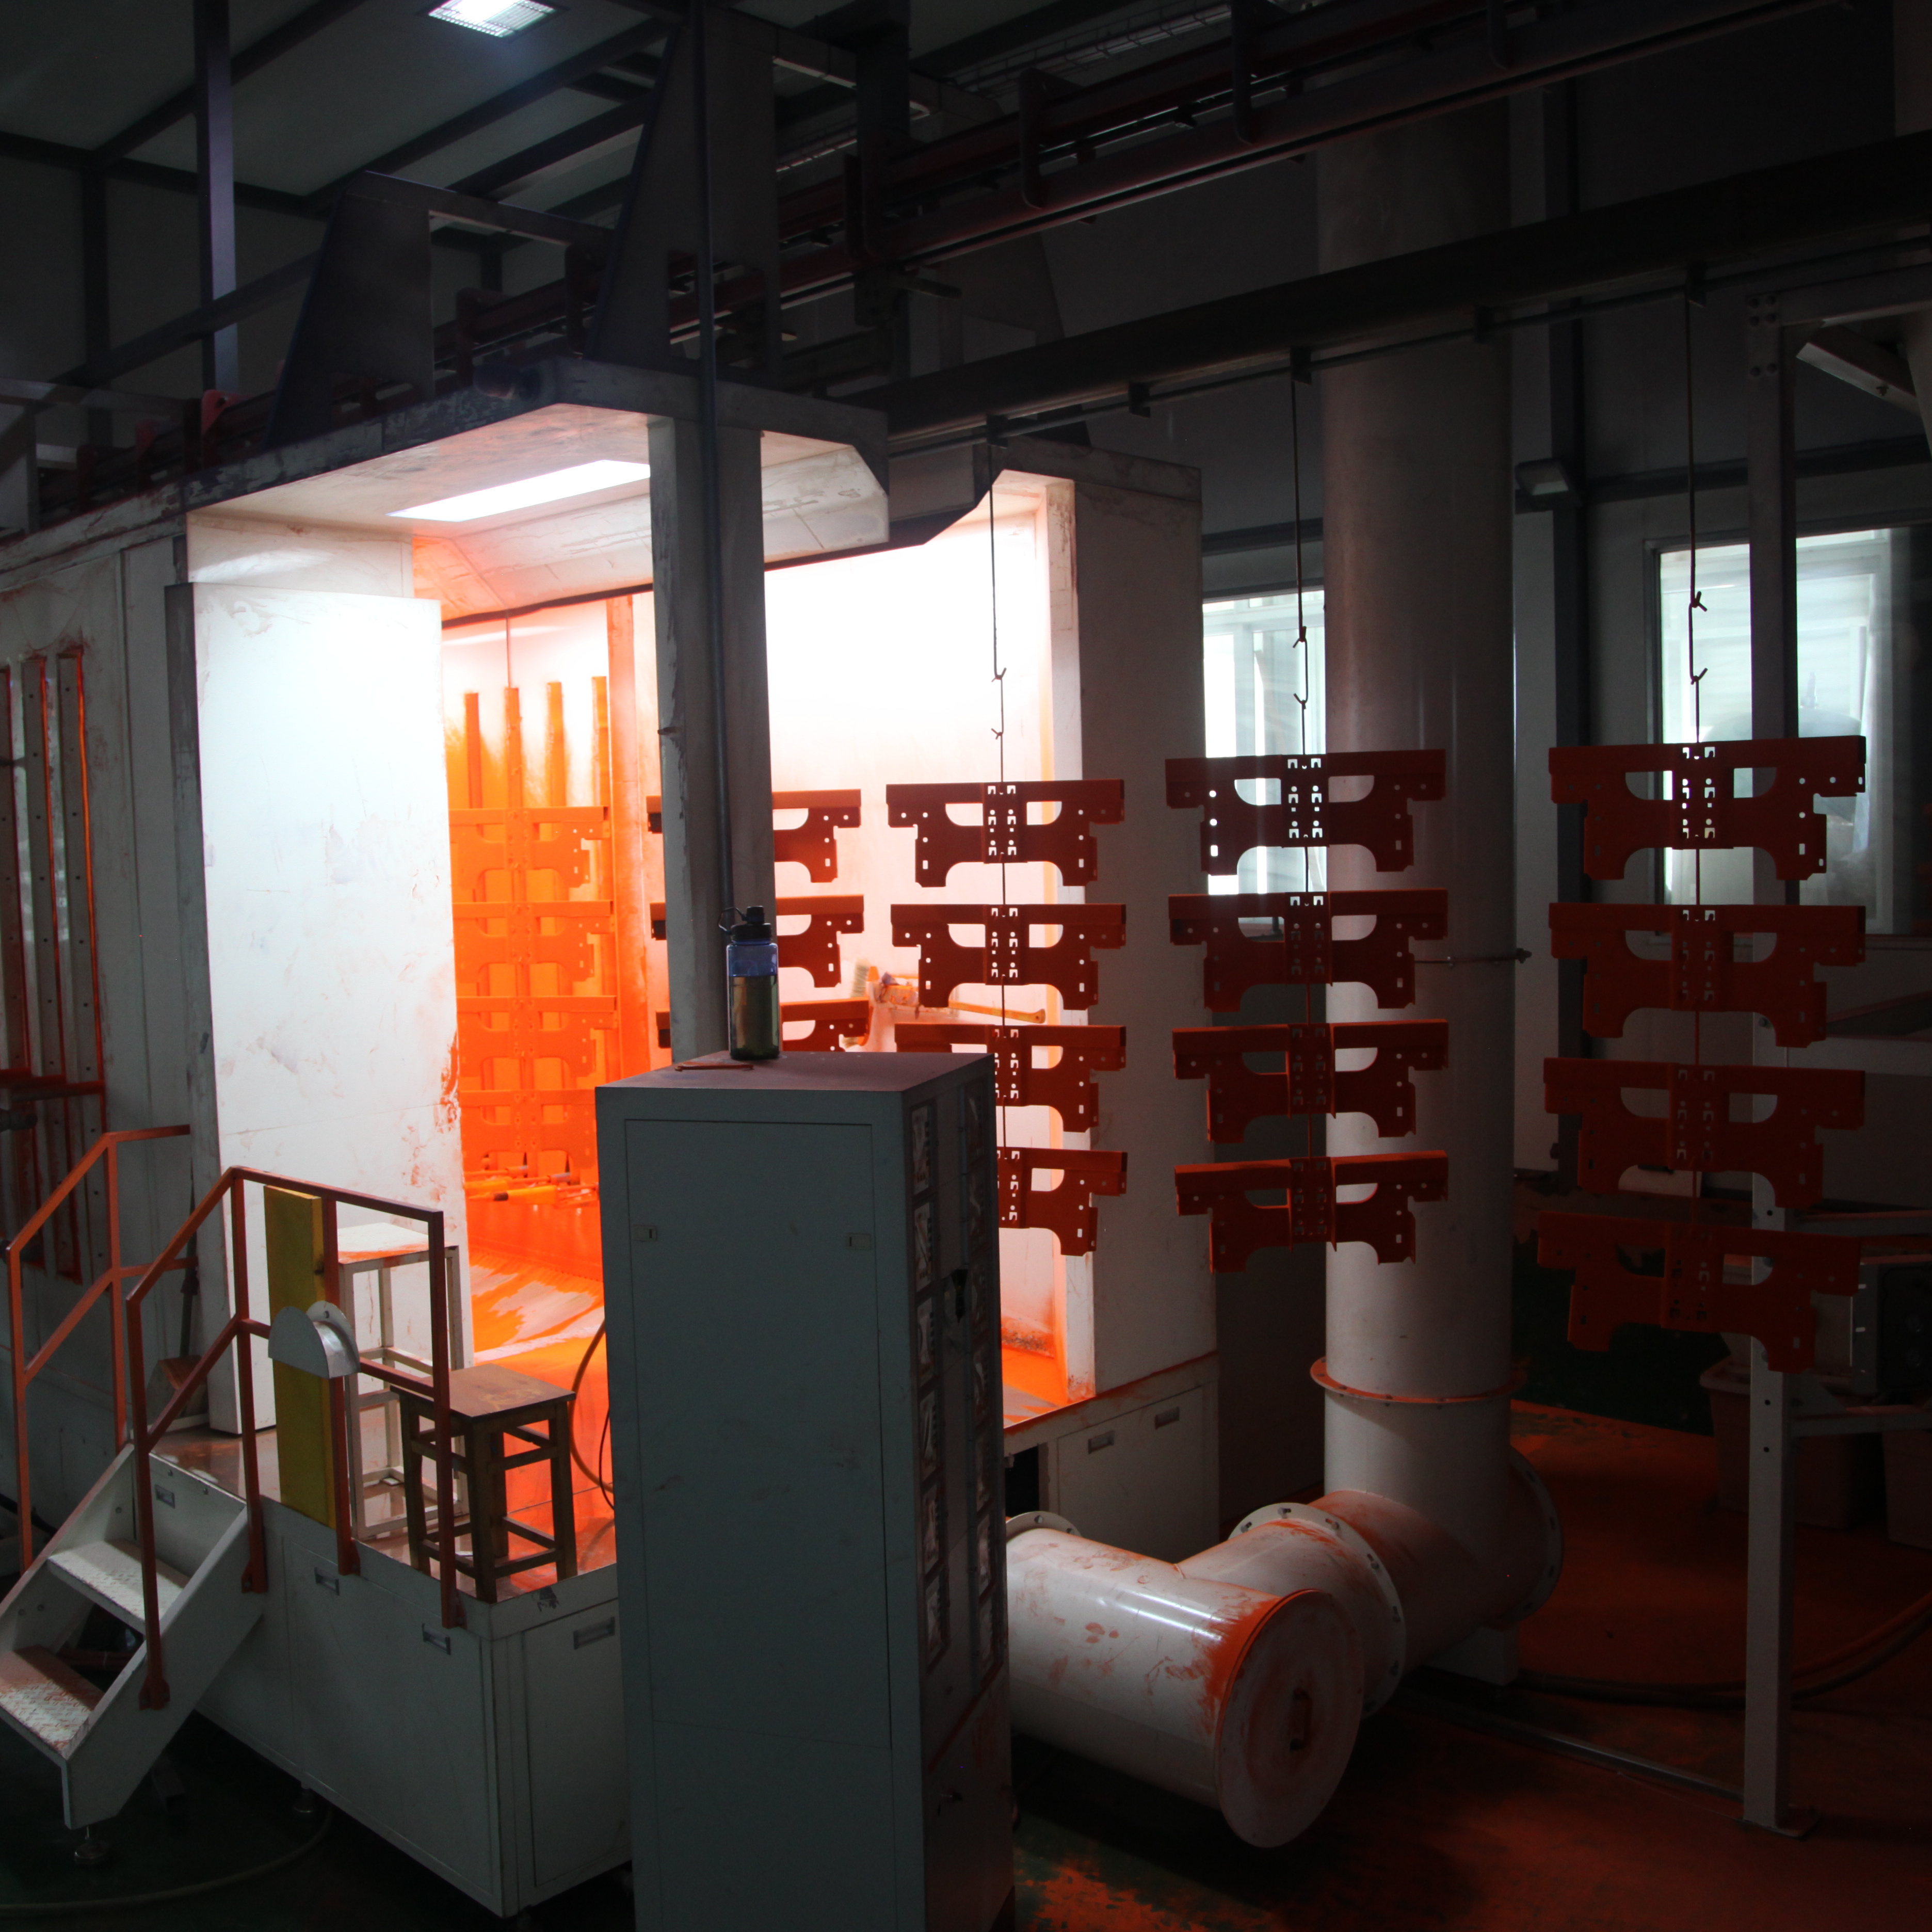
یکپارچگی الکتریکی: اتصال به زمین، پایداری شارژ و بهینهسازی ولتاژ نقاط ضعف در اتصال به زمین و علائم جرقهزنی در سیستمهای خودکار پوششدهی پودری الکترواستاتیک زمانی که اتصال به زمین بهدرستی انجام نشود، باعث ایجاد جریانهای الکتریکی پراکنده میشود که...
مشاهده بیشتر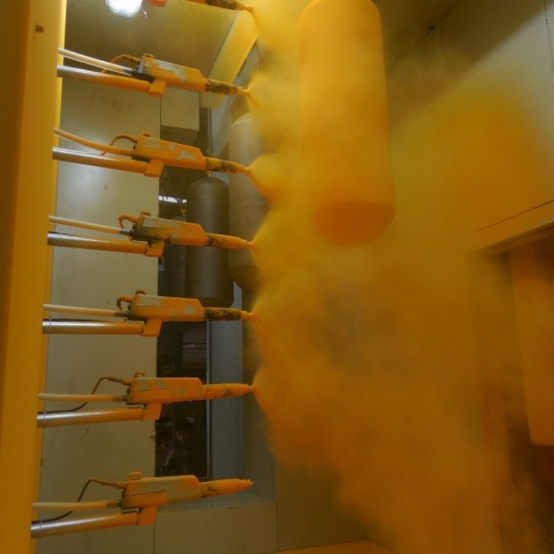
روش کار سیستم پوششدهی پودری الکترواستاتیک اجزای اصلی و اصول شارژ الکترواستاتیک سیستمهای پوششدهی پودری الکترواستاتیک بر اساس سه بخش اصلی کار میکنند: تغذیهکننده پودر، اسلحه اسپری الکترواستاتیک و سیستم اتصال به زمین. ...
مشاهده بیشتر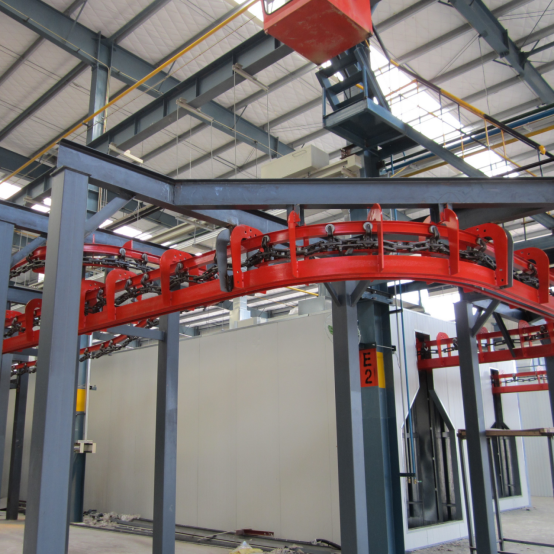
آمادهسازی سطح: مرحله اول و حیاتی در هر خط پوششدهی پودری شستشو، چربیزدایی و شنبلاست برای چسبندگی بهینه آمادهسازی صحیح سطح قبل از اعمال پوشش، از آن شکستهای آزاردهندهای که ناشی از باقیماندن مواد روی سطح است، جلوگیری میکند...
مشاهده بیشتر
کیفیت و یکنواختی پوشش در پیکربندیهای مختلف خطوط پوششدهی پودری یکنواختی ضخامت لایه، نرخ عیوب و تکرارپذیری فرآیند خطوط پوششدهی پودری خودکار معمولاً حدود ۵٪ تغییرات در ضخامت لایه خشک نشان میدهند، در مقایسه با...
مشاهده بیشتر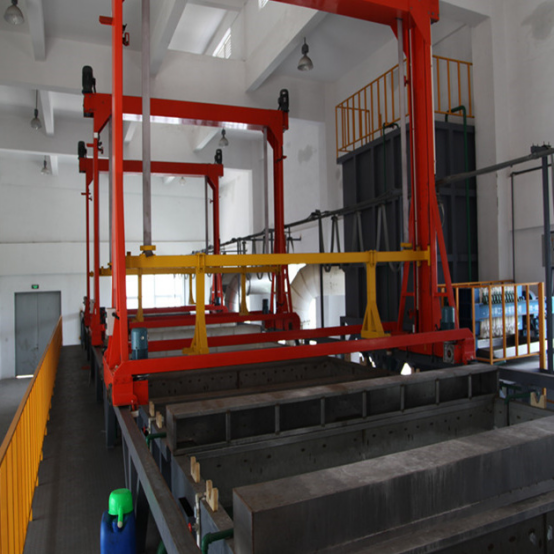
استراتژیهای پیشتیمار وابسته به زیرلایه در خط مشترک پوششدهی با پودر پیشتیمار مؤثر برای چسبندگی و مقاومت در برابر خوردگی هنگام پردازش نیمرخهای آلومینیومی و قطعات فولادی در یک خط مشترک پوششدهی با پودر از اهمیت بالایی برخوردار است. پیشتیمار وابسته به زیرلایه...
مشاهده بیشتر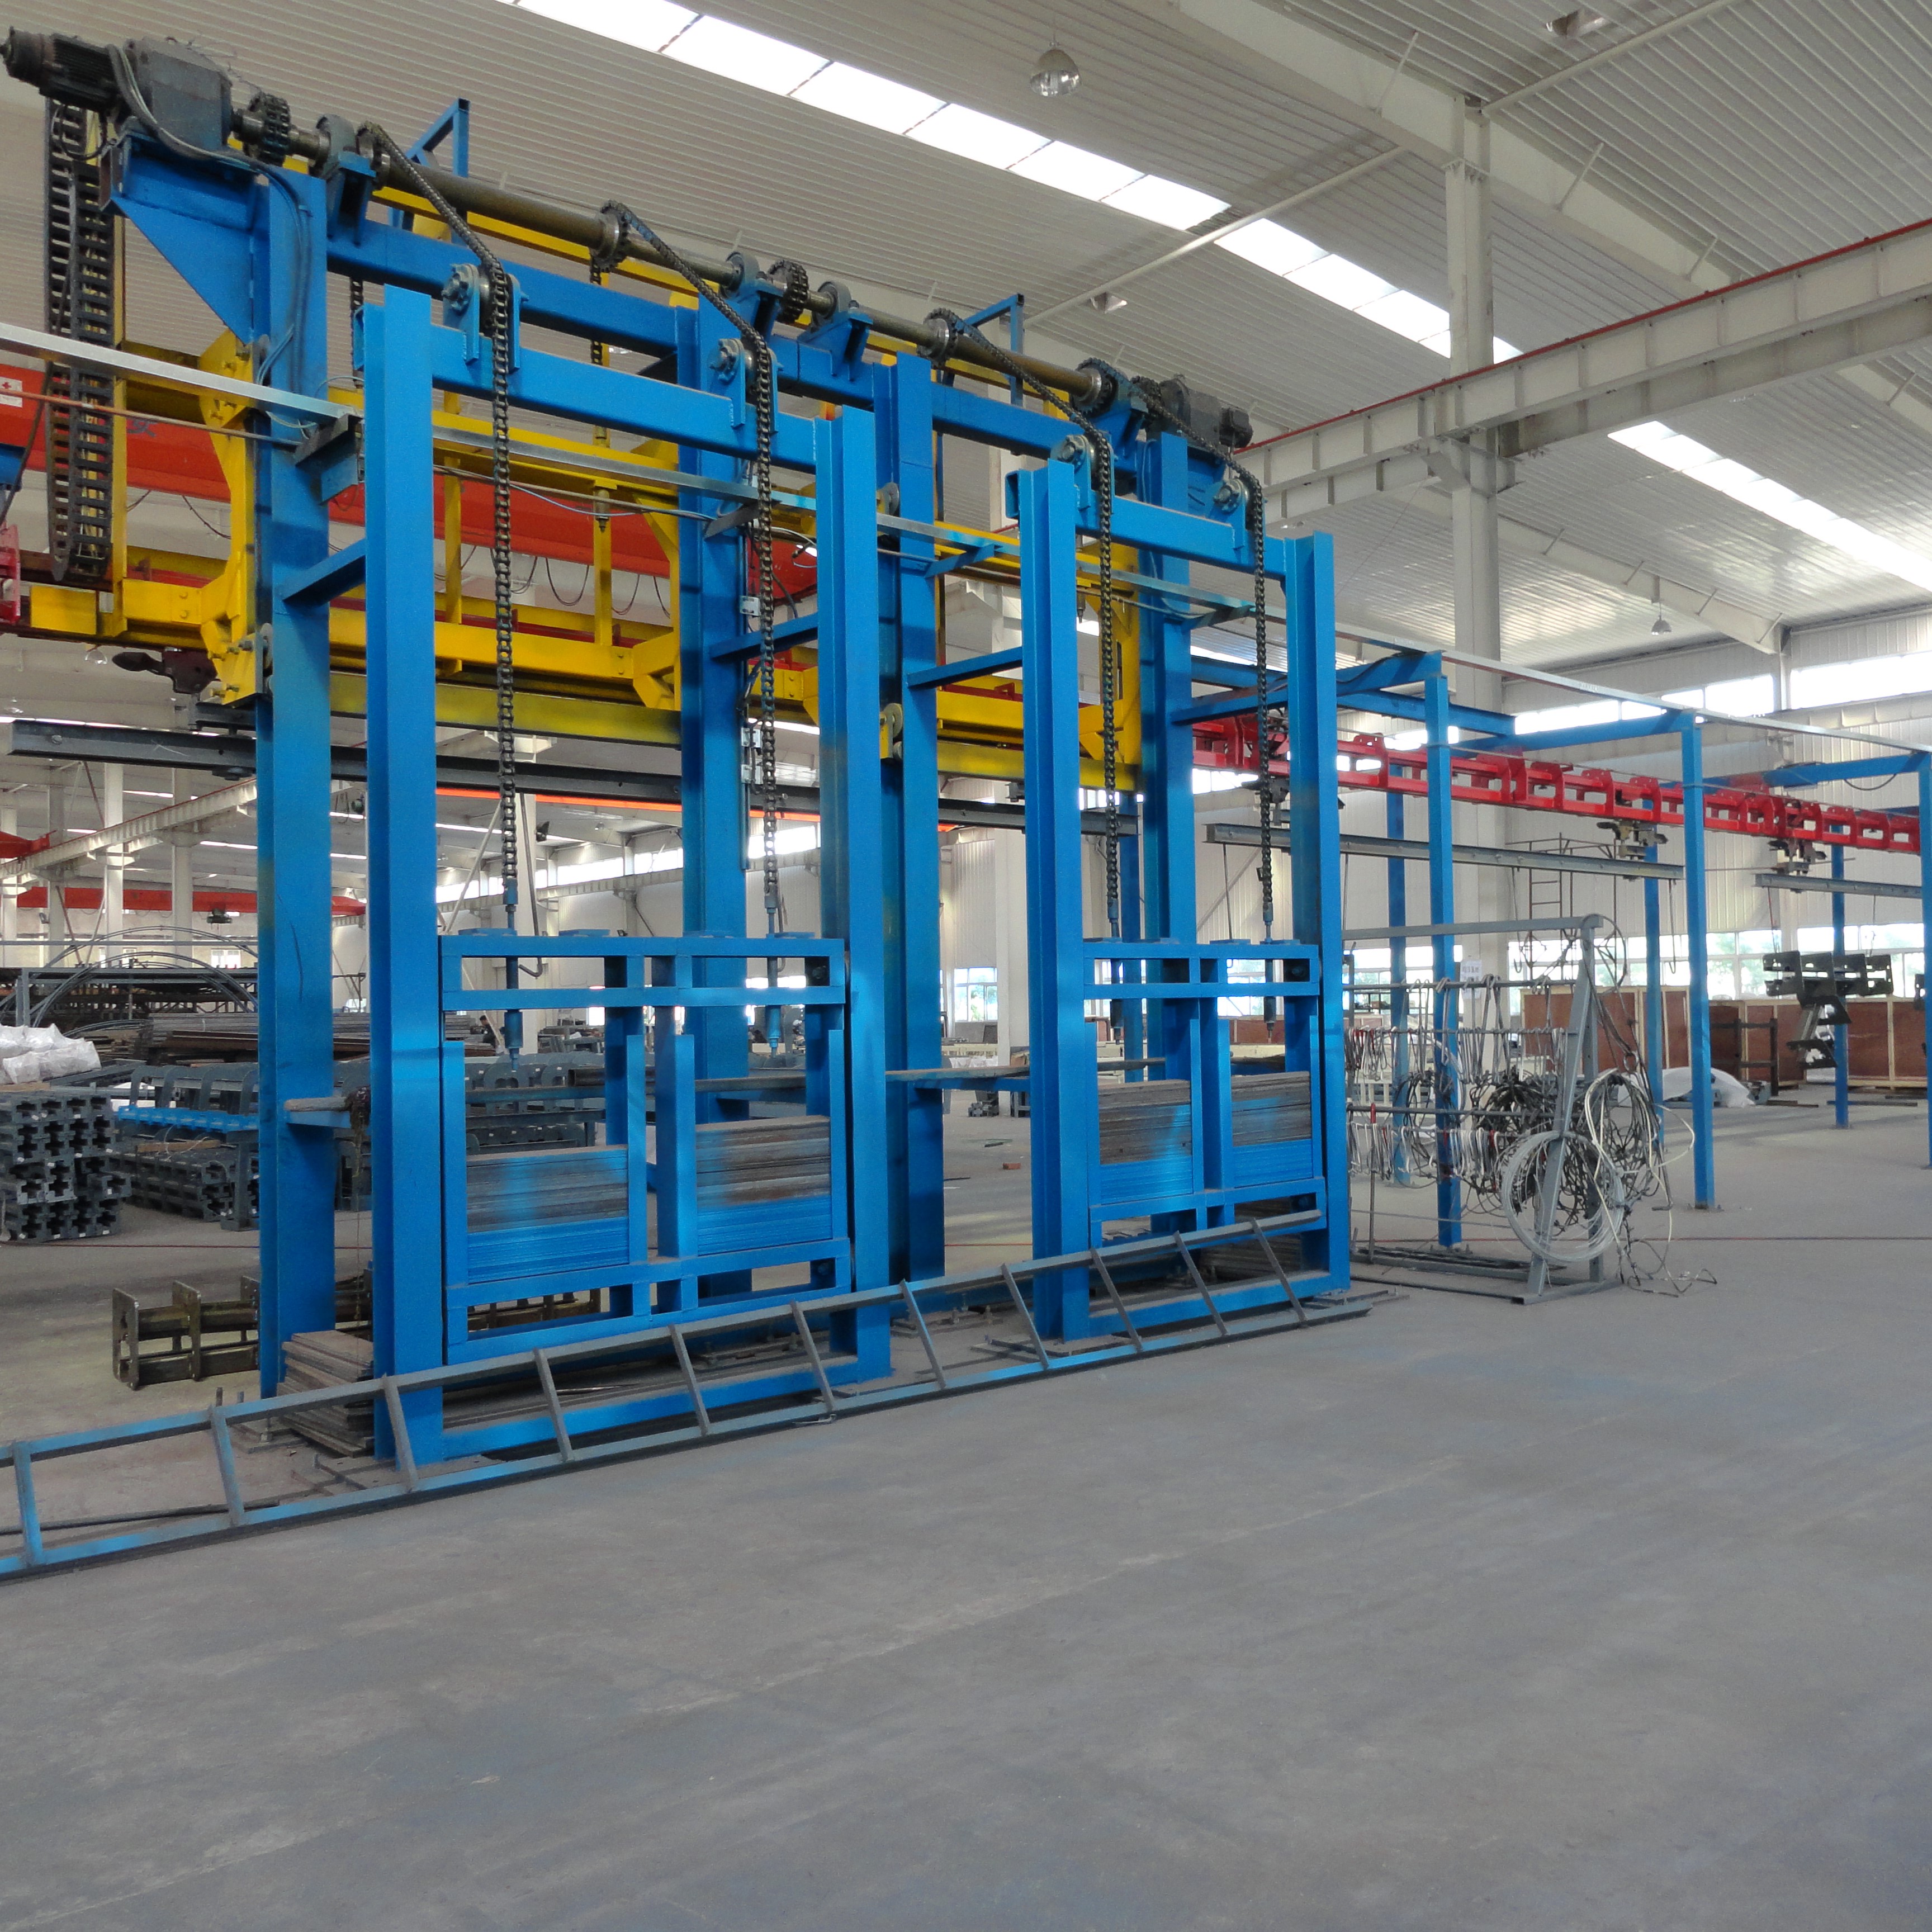
اصول اصلی طراحی خط پوششدهی با پودر با ظرفیت بالا هماهنگسازی زمان تاکت در مراحل پیشتیمار، اعمال و پخت تنظیم دقیق زمان بین پیشتیمار، اعمال و پخت، تفاوت اساسی را در عملیات پوششدهی با پودر ایجاد میکند...
مشاهده بیشتر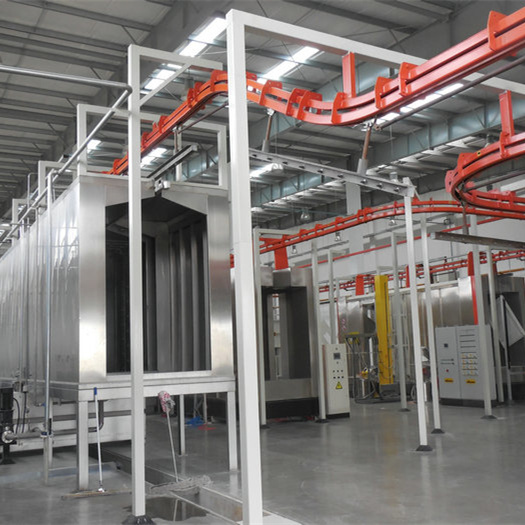
اصل اصلی چیدمان: هماهنگسازی جریان کار، فضای فیزیکی و عملکردهای خط تولید پوششدهی با پودر. الگوهای فرآیندی خطی، U شکل و ماژولار – مزایا، محدودیتها و مناسببودن کاربردی انتخاب چیدمان فرآیندی مناسب برای...
مشاهده بیشتر
Copyright © 2025 Yangzhou OURS Machinery Co., Ltd.All rights reserved. - سیاست حریم خصوصی
 EN