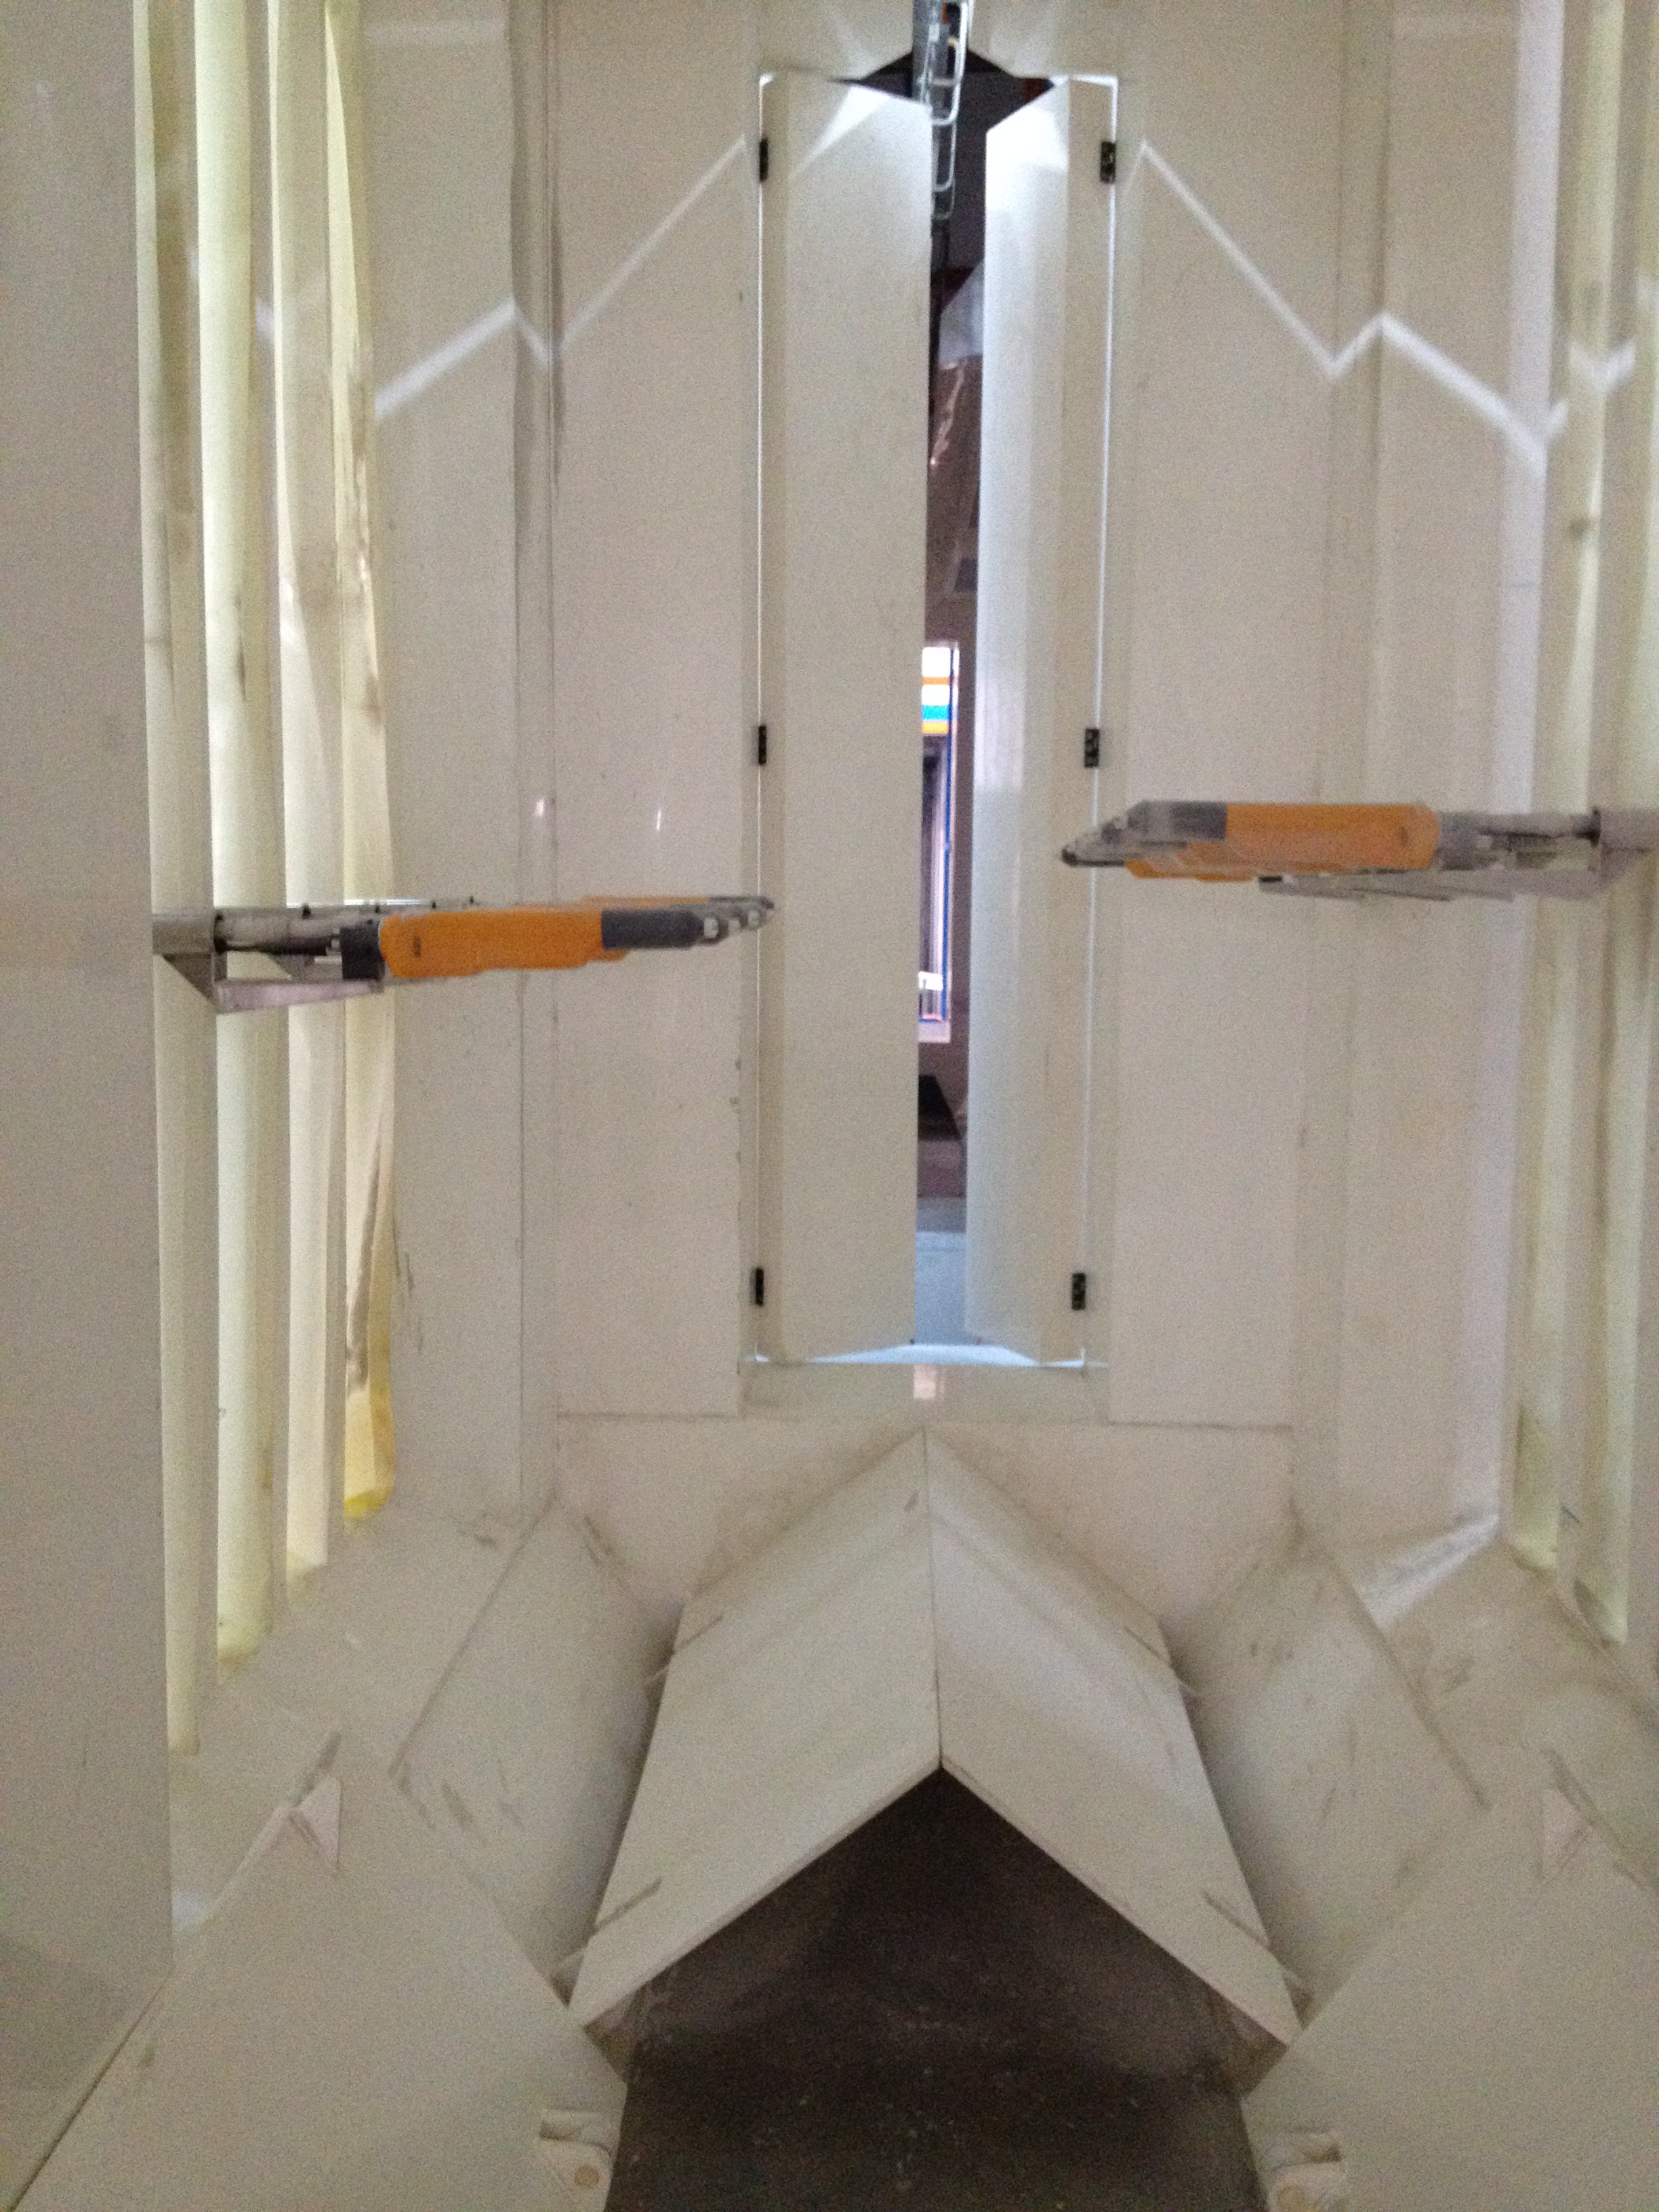
Вибір між автоматичними та ручними конфігураціями фарбувальних камер є одним із найважливіших рішень, з якими стикаються виробники у процесах оздоблення поверхонь. Цей вибір безпосередньо впливає на продуктивність виробництва, стабільність якості нанесення покриття, трудові...
Переглянути більше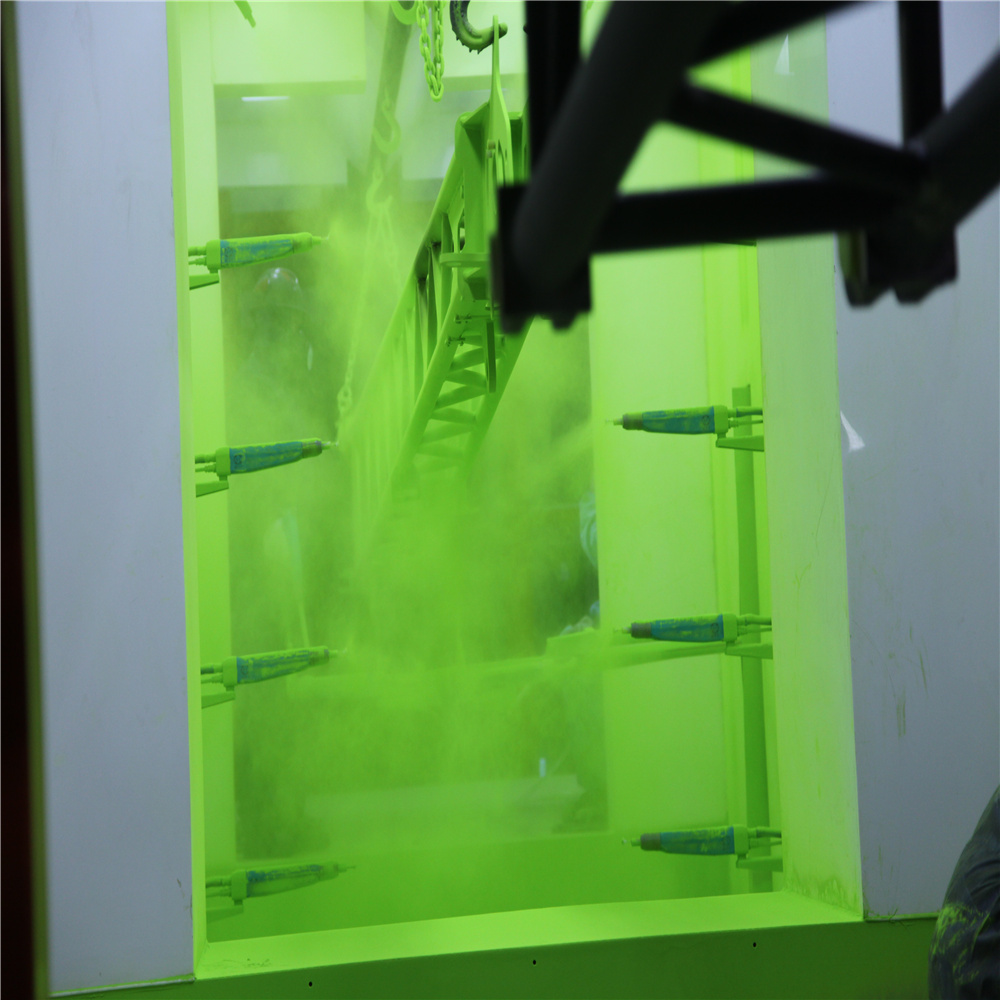
Як працює електростатичне порошкове фарбування: основна фізика та механізм Електростатичне заряджання та заземлення: принцип притягання Усе починається з електростатичного заряджання, що, по суті, забезпечує отримання рівномірних покриттів у процесі порошкового фарбування...
Переглянути більше
Розуміння викликів електростатичного нанесення на складні геометричні форми Ефект Фарадея та затінення в тривимірних деталях Під час роботи зі складними тривимірними деталями, такими як теплообмінники або кузови автомобілів, ефект Фарадея серйозно перешкоджає професійному...
Переглянути більше
Основна фізика: як електростатичний заряд забезпечує високу ефективність перенесення Порошкове електростатичне фарбування ґрунтується на базових фізичних принципах, зокрема на законі Кулона, що сприяє досягненню кращих результатів під час нанесення покриттів. Коли ми наносимо порошок...
Переглянути більше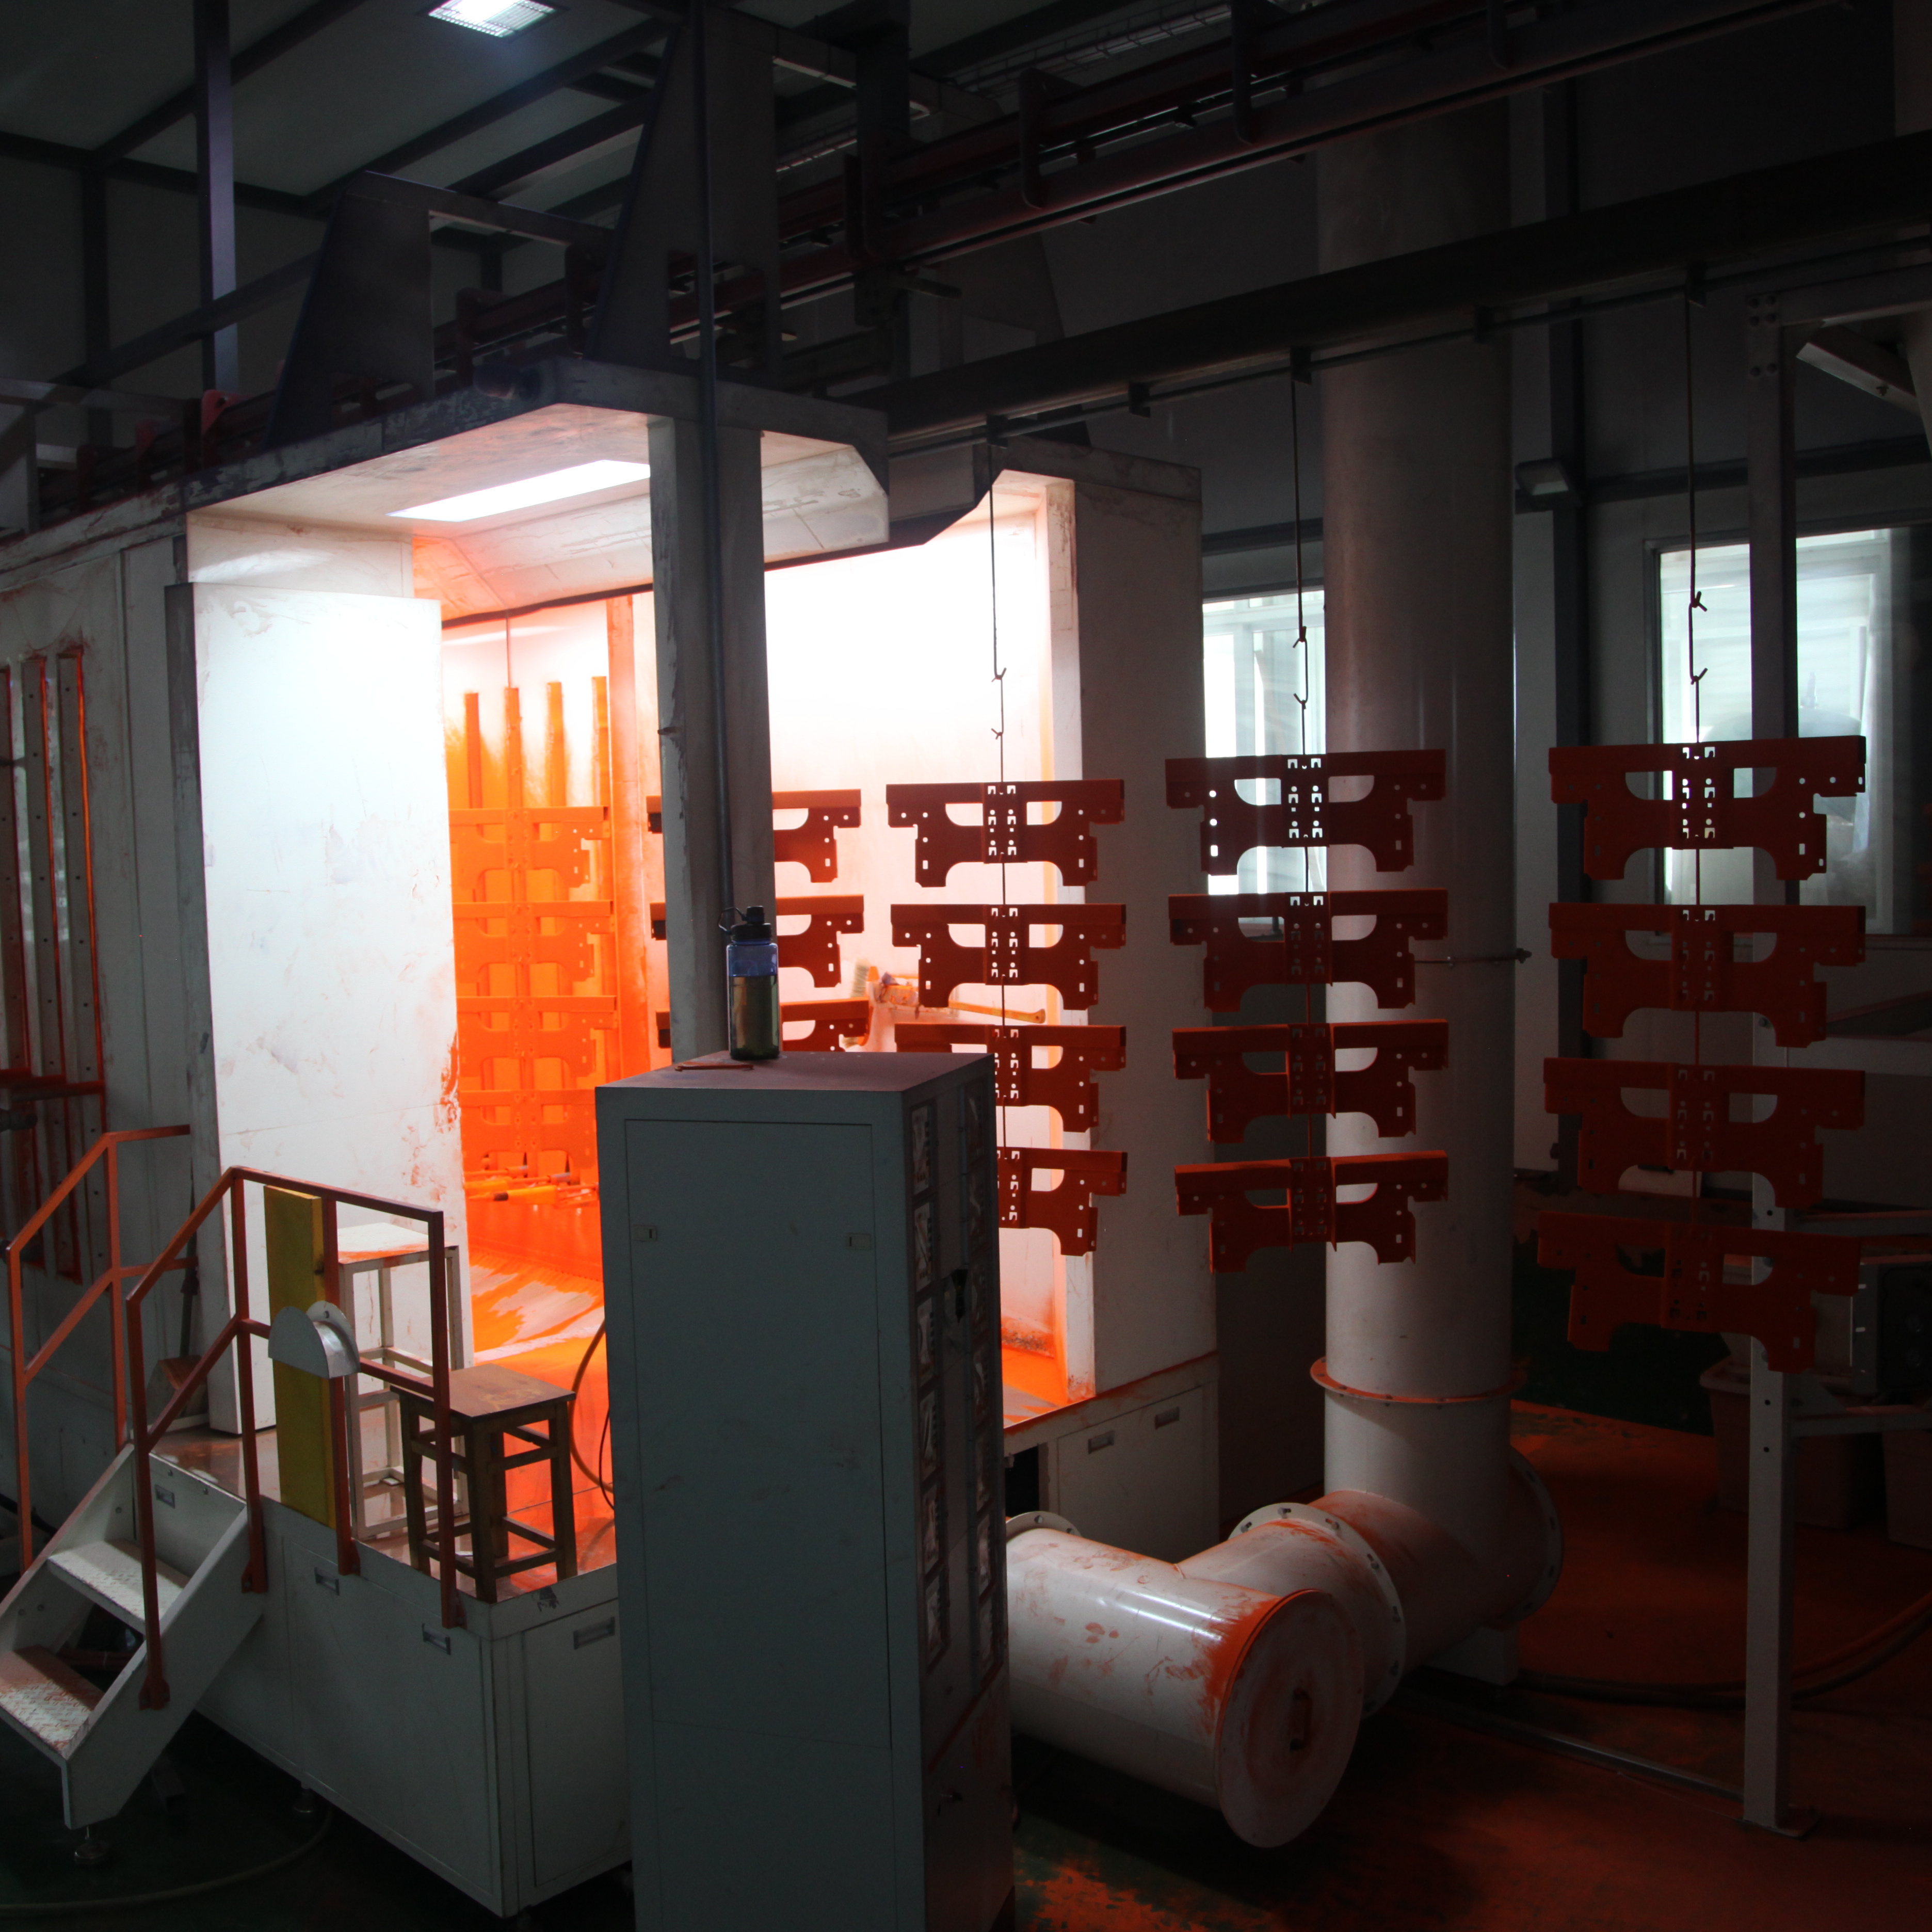
Електрична цілісність: заземлення, стабільність заряду та оптимізація напруги. Недоліки заземлення та сліди іскр у автоматичних електростатичних системах порошкового фарбування. Якщо заземлення виконано неналежним чином, це призводить до блукаючих електричних струмів, що...
Переглянути більше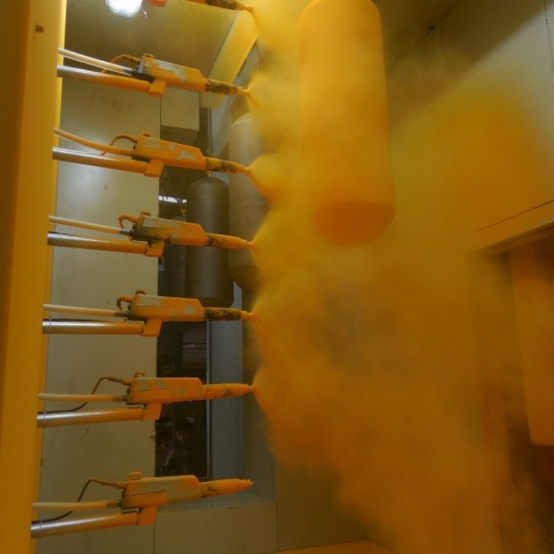
Принцип роботи електростатичної системи порошкового фарбування. Основні компоненти та принципи електростатичного зарядження. Електростатичні системи порошкового фарбування працюють завдяки трьом основним частинам: подавачу порошку, електростатичному розпилювальному пістолету та системі заземлення. ...
Переглянути більше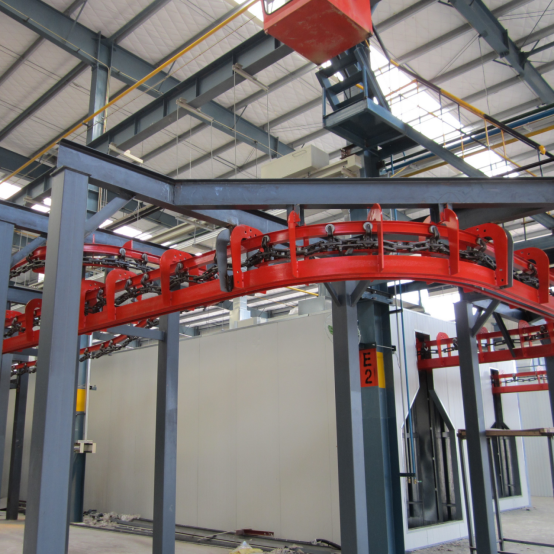
Підготовка поверхні: критичний перший етап будь-якої лінії порошкового фарбування. Очищення, обезжирення та піскоструминна обробка для забезпечення оптимального зчеплення. Правильна підготовка поверхні перед нанесенням покриття запобігає дратівливим відмовам, спричиненим залишками забруднень...
Переглянути більше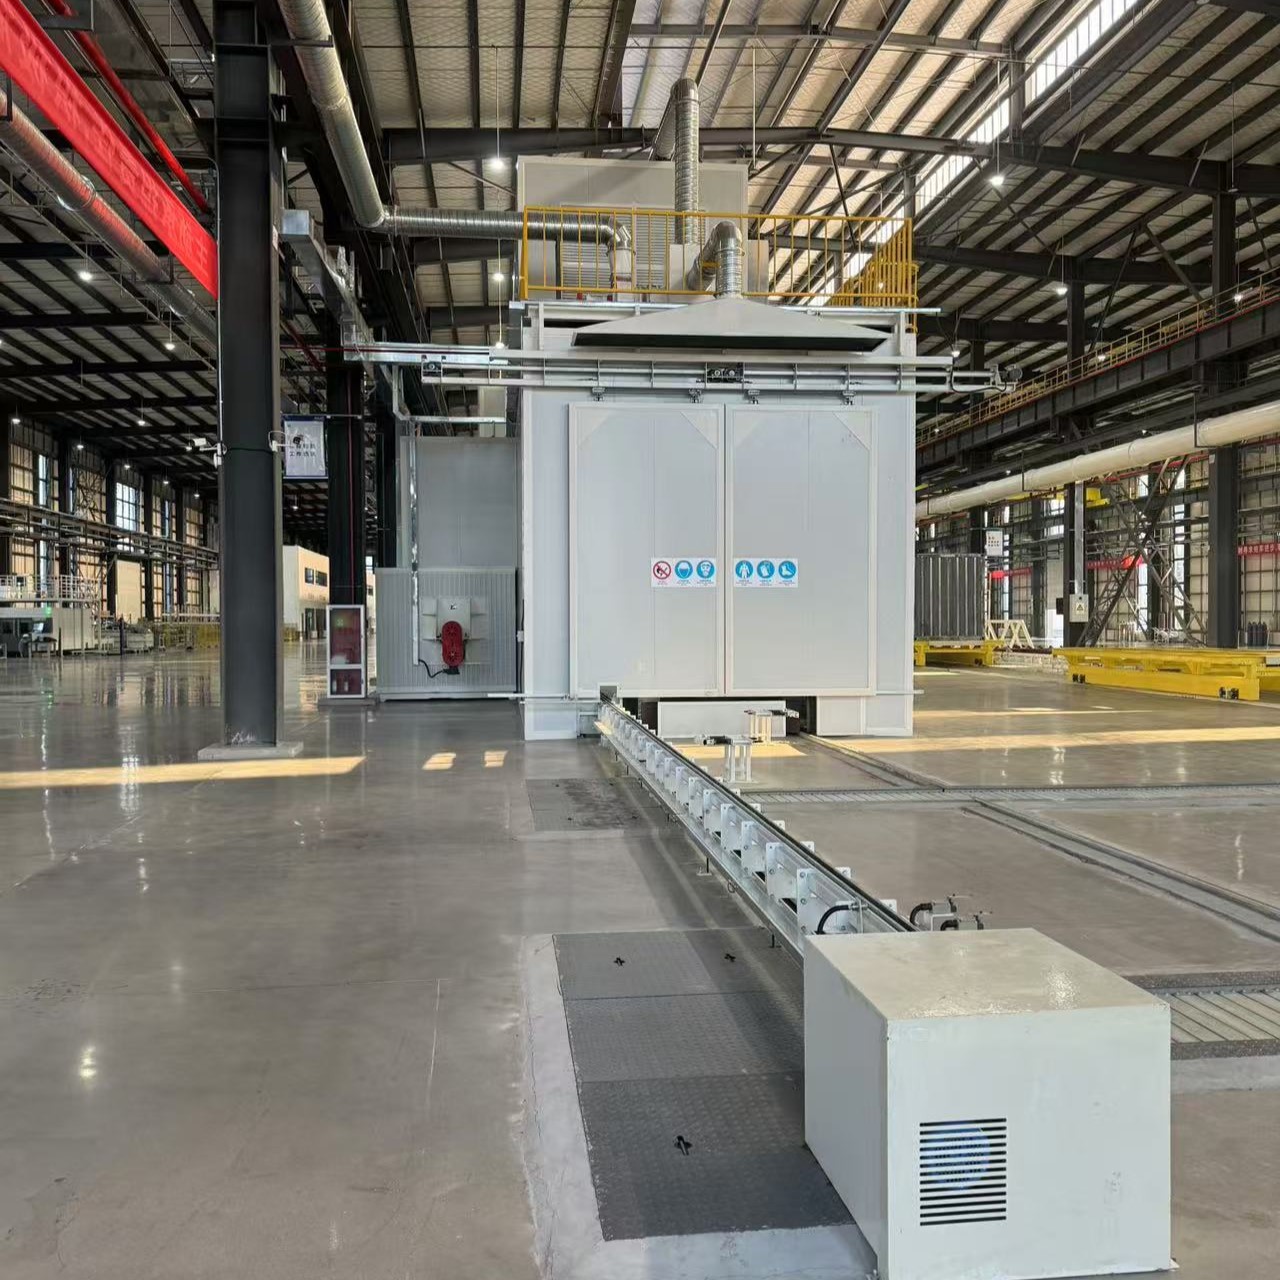
Якість та однорідність покриття в різних конфігураціях ліній порошкового фарбування. Рівномірність товщини плівки, рівень дефектів та повторюваність процесу. Автоматизовані лінії порошкового фарбування, як правило, демонструють приблизно 5 % варіації товщини сухої плівки порівняно...
Переглянути більше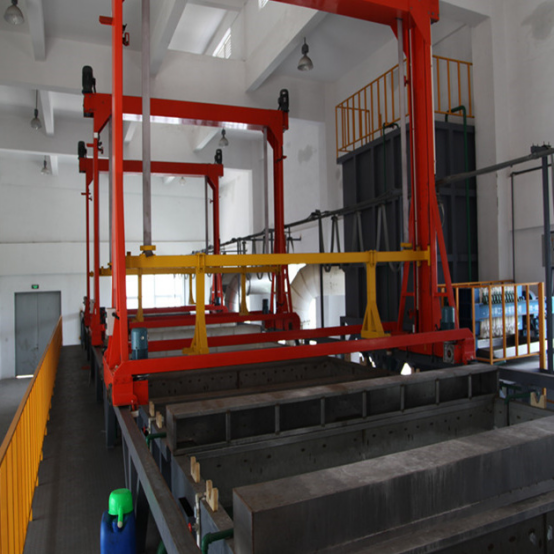
Стратегії попередньої обробки, специфічні для підкладки, у загальній лінії порошкового фарбування. Ефективна попередня обробка є критично важливою для забезпечення адгезії та стійкості до корозії під час обробки алюмінієвих профілів і сталевих деталей на одній лінії порошкового фарбування. Специфічна для підкладки...
Переглянути більше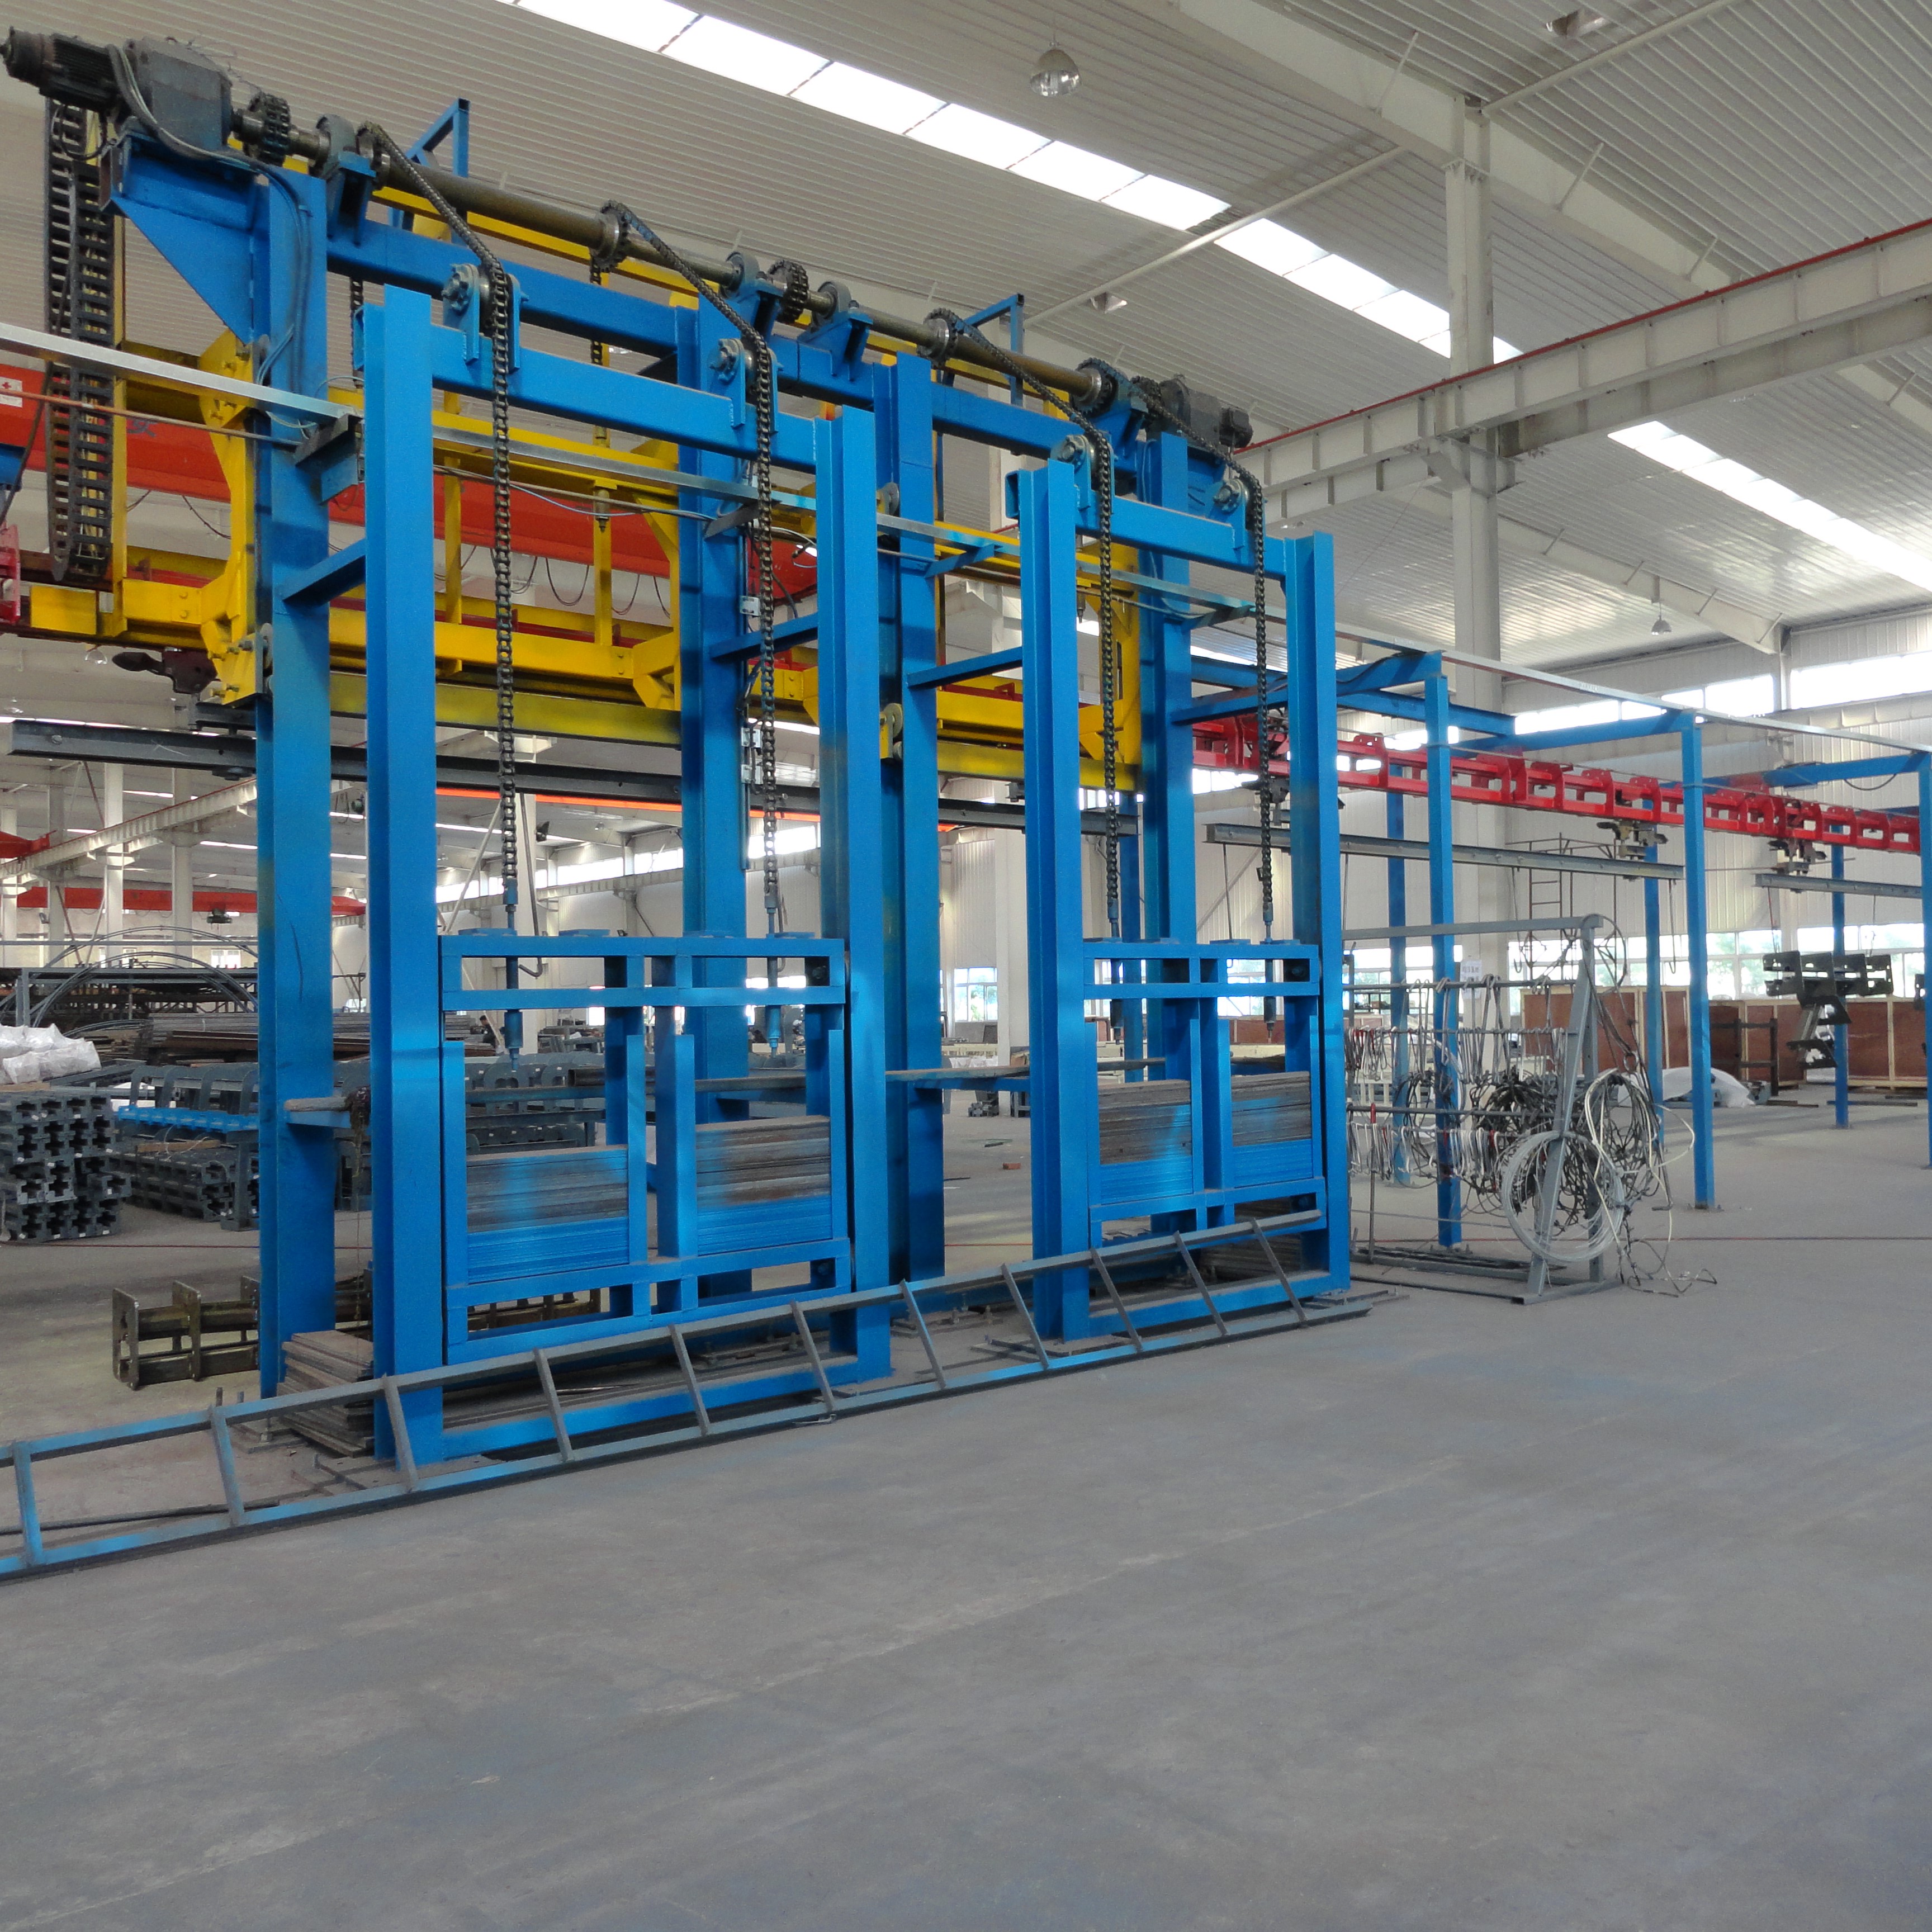
Основні принципи проектування високопродуктивної лінії порошкового фарбування. Узгодження тактового часу на етапах попередньої обробки, нанесення та термообробки. Правильне узгодження часу між попередньою обробкою, нанесенням та термообробкою має вирішальне значення для ефективності процесу порошкового фарбування...
Переглянути більше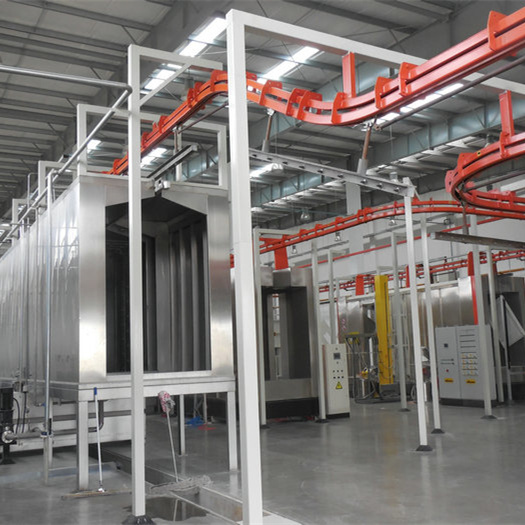
Основний принцип компоновки: координація робочого процесу, простору та функцій лінії порошкового фарбування. Лінійна, U-подібна та модульна схеми процесу — переваги, обмеження та доцільність застосування. Вибір правильної схеми процесу є вирішальним...
Переглянути більше
Copyright © 2025 Yangzhou OURS Machinery Co., Ltd.All rights reserved. - ПОЛІТИКА КОНФІДЕНЦІЙНОСТІ
 EN