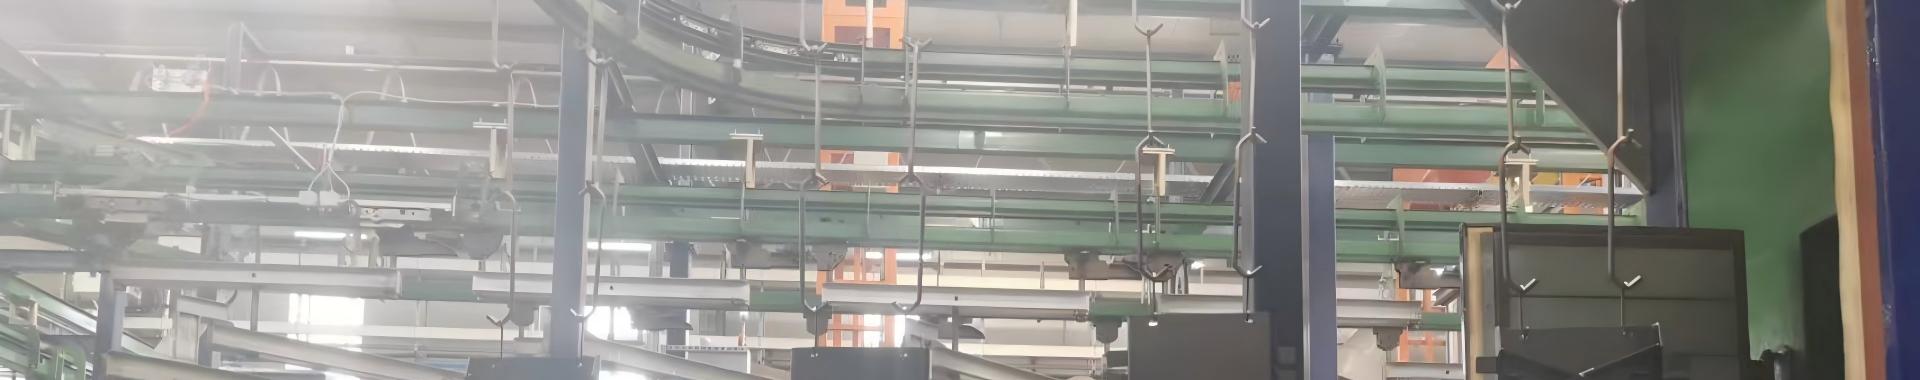
في تصنيع الآلات الهندسية، لا يقتصر دور الطلاء على تحسين مظهر المنتج فحسب، بل يساهم أيضاً في حماية المعدات الثقيلة والمكونات الإنشائية من التآكل والضرر السطحي أثناء الظروف التشغيلية الصعبة. ويُدمج خط طلاء الآلات الهندسية المصمم جيداً عدّة عمليات في نظام إنتاج منظم، ما يساعد المصنّعين على تحقيق جودة طلاء متسقة وعمليات أكثر كفاءة.
فمن معالجة السطح الأولية وتطبيق الطلاء إلى التجفيف والتصليب، تؤدي كل مرحلة دوراً محورياً في النتيجة النهائية للطلاء. وتقدّم هذه المقالة نظرة عامة على المكونات الرئيسية، والفوائد الأساسية، وعوامل الاختيار، وممارسات الصيانة الخاصة بخط طلاء الآلات الهندسية.
خط طلاء الآلات الهندسية هو نظام إنتاج متكامل مُصمَّم لطلاء الآلات الكبيرة والمعدات والأجزاء المرتبطة بها، مثل الحفارات واللودرات والرافعات والأجزاء الإنشائية.
وخلافًا لورشة الطلاء اليدوية التقليدية، يربط خط الطلاء الآلي مراحل العملية المختلفة عبر معدات النقل. وتتحرك القطع المراد طلاؤها عبر مراحل المعالجة الأولية والطلاء والتجفيف ضمن تسلسل منسَّق، ما يساعد المصنِّعين على تحسين تدفق الإنتاج والحفاظ على نتائج طلاء متسقة.
ويتوقف تكوين الخط المحدَّد على أبعاد القطع المراد طلاؤها ونوع مادتها ومتطلبات الطلاء والطاقة الإنتاجية وتخطيط المصنع.
قد يتضمَّن خط طلاء الآلات الهندسية النموذجي أربعة أنظمة رئيسية: غرفة رش، ومعدات نقل، ومعدات تجفيف وتصليب، ومعدات معالجة سطح أولية. ويتحدد تكوين هذه الأنظمة وفق عملية الإنتاج وخصائص القطع المراد طلاؤها.
توفر غرفة الرش منطقة خاضعة للتحكم لتطبيق الطلاء. وينبغي أن يراعي تصميمها التهوية والإضاءة وأبعاد القطعة المراد طلاؤها ومتطلبات عملية الطلاء المختارة.
بالنسبة لمكونات الآلات الهندسية الكبيرة، يجب أن يراعي تخطيط الغرفة هندسة القطعة المراد طلاؤها وأن يتيح وصولاً كافياً لعمليات الطلاء. كما تُعد ترتيبات التهوية المناسبة ومعالجة رذاذ الطلاء من الاعتبارات المهمة عند تصميم منطقة الرش.
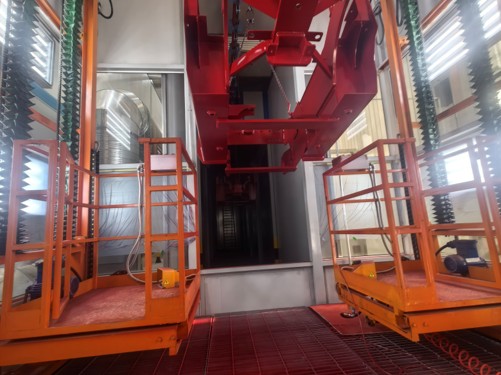
يربط نظام النقل المراحل المختلفة لخط الطلاء وينقل القطع بين مناطق المعالجة. وباعتمادٍ على حجم القطعة ووزنها وتخطيط الإنتاج، قد يستخدم المصنعون ترتيبات نقل مختلفة.
فعلى سبيل المثال، يمكن استخدام نظام نقل «باور آند فري» في مشاريع الطلاء التي تتضمّن قطعاً طويلة أو ثقيلة، حيث تكون المرونة في النقل والتخزين المؤقت للمعالجة أمراً بالغ الأهمية. ويجب أن يتوافق تصميم النظام مع إيقاع الإنتاج ومتطلبات التعامل مع المكونات.
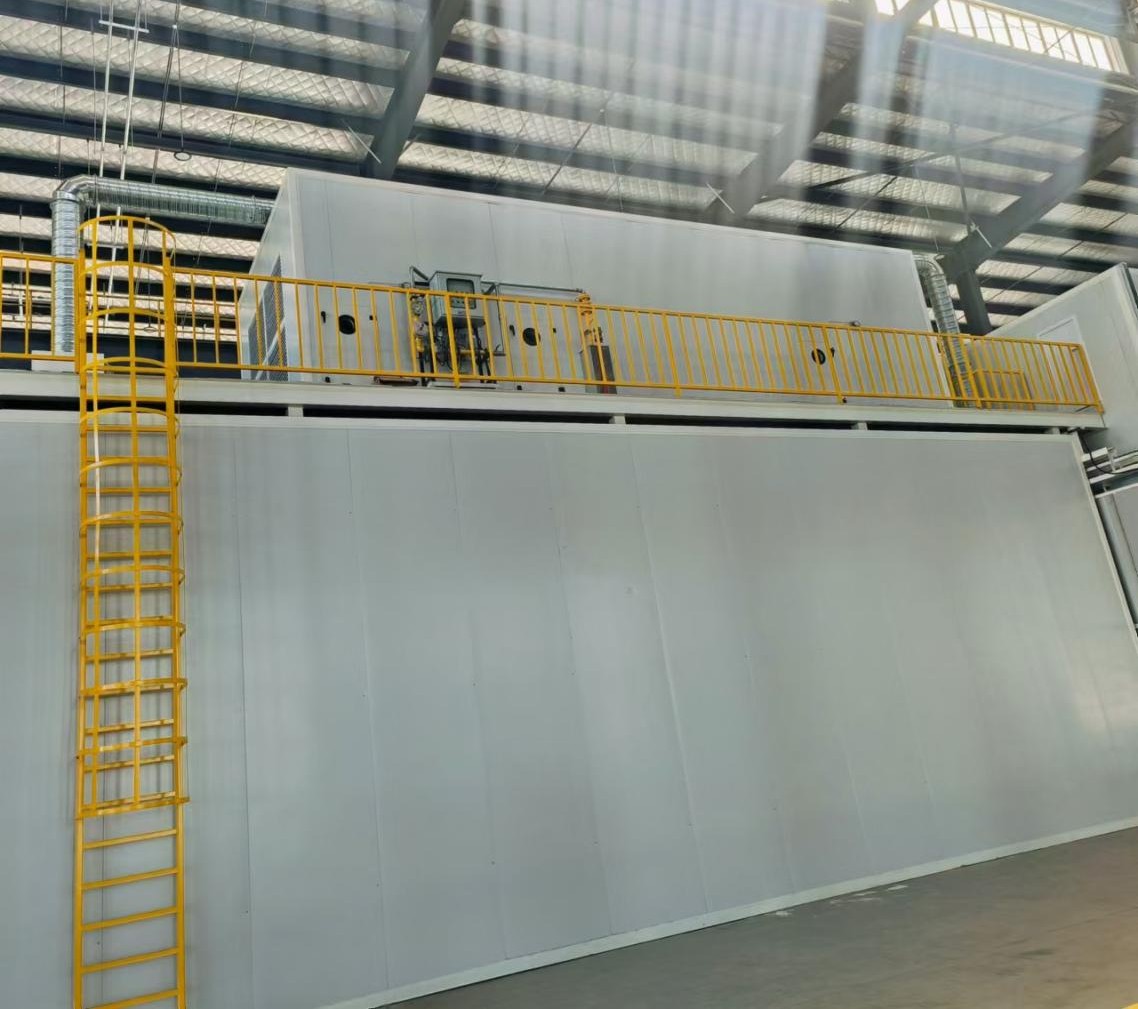
بعد تطبيق الطلاء، تدخل القطع العمل مرحلة التجفيف أو التصليب. وتساعد هذه المعدات في جعل طبقة الطلاء تصل إلى الحالة المطلوبة للتعامل معها لاحقًا واستخدامها.
قد تشمل التكوينات الشائعة لهذه المعدات أفران دوران الهواء الساخن أو أنظمة تجفيف أخرى. ويتحدد الحل المناسب تبعًا لمادة الطلاء وظروف التصليب المطلوبة وخصائص القطعة العمل ومتطلبات الإنتاج.
تُعد المعالجة الأولية للسطح إعدادًا للقطعة العمل قبل الطلاء. وتهدف إلى إزالة الملوثات مثل الزيوت والصدأ، وقد تشمل عمليات مثل إزالة الشحوم وإزالة الصدأ والفسفاتة والتباسط، وذلك حسب نوع المادة ومتطلبات الطلاء.
يسهم تكوين عملية المعالجة الأولية بشكل مناسب في توفير سطح مناسب لالتصاق الطلاء، كما يساهم في الحماية الكلية من التآكل للقطعة الجاهزة.
يمكن لخط إنتاج الطلاء المخطط له بشكلٍ سليم أن يدعم المصنّعين في عدة مجالات إنتاجية.
وبربط عمليات المعالجة الأولية والرش والنقل والتجفيف، يقلل الخط الآلي من الحاجة إلى التعامل اليدوي المتكرر بين العمليات المنفصلة. كما يمكن أن يساعد تدفق الإنتاج المنسق في تقصير فترات التوقف عن التشغيل وتحسين الإنتاج الكلي.
يساعد إجراء الطلاء المنظم المصنّعين على الحفاظ على ظروف تشغيل أكثر اتساقًا عبر مراحل الإنتاج. ويمكن أن تقلل تركيبة المعدات المناسبة والتحكم في العملية من التباين في تطبيق الطلاء وجودة السطح النهائي.
يساعد الترتيب المتكامل لإنتاج خطوط الطلاء في تنسيق المعدات وحركة القطع المراد طلاؤها وجدولة الإنتاج. كما أن اختيار أنظمة النقل والتجفيف الملائمة يمكن أن يدعم استخدامًا أكثر كفاءةً لمساحة ورشة العمل والموارد التشغيلية.
يَتطلَّب اختيار خط الطلاء أكثر من مقارنة أسعار المعدات. وينبغي أن يُقيِّم المصنِّعون متطلبات الإنتاج والملاءمة طويلة الأمد للنظام المقترح.
ابدأ بتحديد نوع مادة القطعة المراد طلاؤها، ونوع الطلاء، ومتطلبات تحضير السطح، وجودة التشطيب المتوقَّعة. وتُحدِّد هذه العوامل تسلسل العملية والمعدات اللازمة للخط.
تتطلَّب المكونات الكبيرة أو ذات الأشكال غير المنتظمة أبعادًا مناسبة للكبائن، وترتيبات نقل مناسبة، وحلول معالجة مناسبة. وينبغي أن يسمح النظام بمرور القطع المراد طلاؤها بسلاسة عبر كل مرحلة من مراحل العملية دون تدخل غير ضروري.
يجب أخذ الإنتاج المطلوب في الاعتبار عند تحديد تكوين المعدات وتدفق الإنتاج. وينبغي أن يُقيِّم المصنِّعون خطط إنتاجهم الحالية وكذلك متطلبات السعة المتوقَّعة.
يجب أن يشمل إجمالي الاستثمار شراء المعدات والتركيب والتشغيل الأولي والتشغيل المستمر والصيانة. وتقييم هذه التكاليف معًا يوفّر أساسًا أكثر واقعيةً للمقارنة بين حلول خطوط الطلاء المختلفة.
تساعد الصيانة الروتينية في الحفاظ على تشغيل معدات الطلاء بشكلٍ موثوقٍ وتدعم جودة الإنتاج المتسقة.
يجب أن يستند جدول الصيانة المخطط له إلى تكوين المعدات وظروف التشغيل وتوصيات الشركة المصنِّعة.
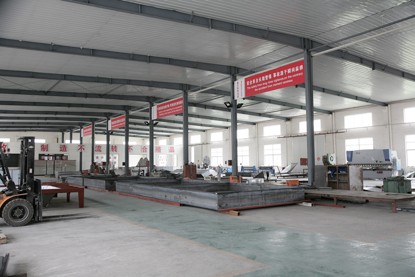
تُعنى شركة يانغتشو أورز ماشينري المحدودة (أورز كوتينغ) بمعدات الطلاء الصناعي منذ عام ٢٠٠٦. وتضم الشركة قاعدة إنتاج مساحتها ٢٢٠٠٠ متر مربع، وتقدّم حلولاً لأنظمة الطلاء تشمل الطلاء الكهربائي (Electrophoretic coating) والطلاء بالبودرة (Powder coating) والطلاء السائل (Liquid painting).
وتشمل خبرتها في المشاريع أنظمة طلاء لأجزاء الحفارات وأقسام الذراع الرافعة للرافعات وأجزاء الهياكل automobiles وغيرها من القطع الصناعية. وحسب متطلبات المشروع، يمكن أن تشمل الحلول مراحل المعالجة الأولية ونقل القطع وعملية الطلاء والمعدات البيئية.
من تصميم النظام وتصنيعه إلى التركيب والتشغيل الأولي وتدريب المشغلين، تقدِّم شركة أورس كوتينغ دعمًا للمشاريع استنادًا إلى متطلبات الإنتاج الخاصة بالعملاء وظروف المصنع.
إذا كنت تخطط لإنشاء خط طلاء جديد للآلات الهندسية أو ترقية منشأة إنتاج قائمة، فاتصل بشركة أورس كوتينغ لمناقشة قطع العمل والعملية الطلائية واحتياجات الإنتاج.

Copyright © 2025 Yangzhou OURS Machinery Co., Ltd.All rights reserved. - سياسة الخصوصية
 EN